押出ガスケット シリコーンとEPDM、コイルまたは定尺カット
押出ガスケットはダイから押し出して連続加硫するため、全長にわたって断面が一定です。中空断面や長尺品では、通常これが最も経済的な製法です。
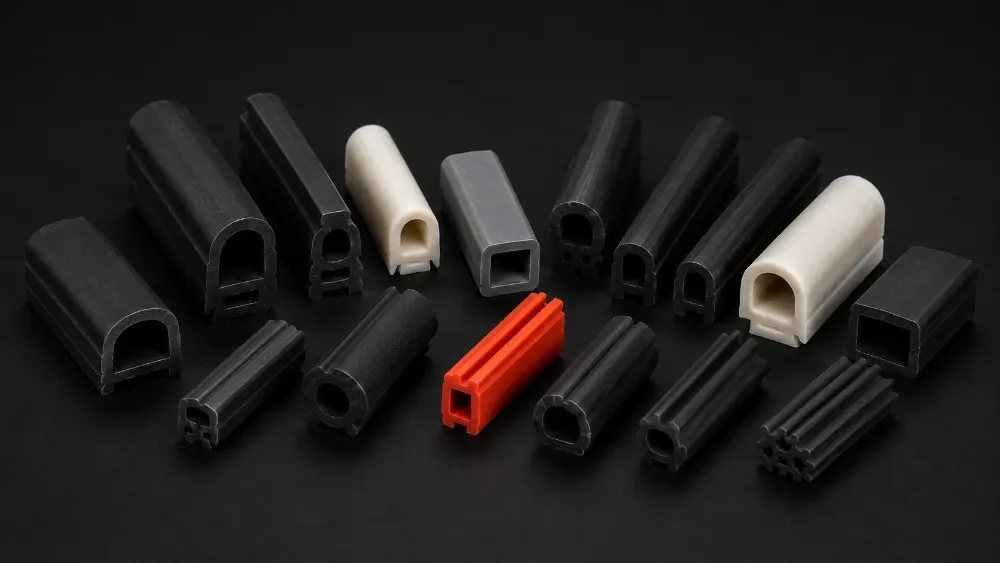
断面、寸法、公差
A・D・P形シール、ソリッド断面、チューブを製造しています。
- 断面
- A・D・P形シール、ソリッド断面、チューブ
- 硬度
- シリコーンは30 ショアAから、EPDMは40から、最大85 ショアAまで
- 断面寸法
- 最小0.8 mm、最大幅75 mm
- 最薄肉厚
- 0.3 mm
- 公差
- 重要寸法は±0.15 mm、その他およびスポンジは±0.3 mm
- 供給形態
- コイル、または標準定尺カット
- 仕上げ
- 必要に応じて一部の部品に穴あけや形状の打ち抜き
押出が適する場合、適さない場合
ダイは金型のわずかな費用で済み、当社なら2〜3日で完成します。押出シリコーンガスケットが成形EPDMガスケットより安くなることがあるのはこのためです。
強く締めてもシール性は上がらない
最もよく見る間違いは過圧縮です。ガスケットの断面と配合はそれぞれ一定の圧縮率で機能するよう設計されており、その値は断面自体に大きく左右されます。それを超えて締めてもシール性は上がりません。切れるか、へたりが生じて早く故障します。
2019年の照明器具の案件で起きたのがまさにこれでした。締め付けがガスケットを切っており、解決策は断面の中空部を大きくすることでした。詳しい経緯は ガスケット・シール ページに掲載しています。
圧縮率の数値は公開していません。適正値は配合、溝、ガスケットの取付位置、断面設計によって変わるため、一般的な数値はかえって多くの人を誤らせます。図面をお送りいただければ、部品ごとに算出します。
2本の連続加硫ライン
当社は連続加硫ラインを2本稼働させています。マイクロ波加硫の1本目は2006年に導入され、これが会社をダスパラからリルアへ移転させた理由です。2本目の熱風ラインは2008年に続きました。
1日の生産量は断面によります。単純なプロファイルなら1日約12,000 m、重く複雑なものは300 mほどの場合もあります。
どの配合バッチも、押出機に届く前に硬度、加硫特性、気孔を検査します。検査していないものは流しません。

押出ガスケット
最小断面は0.8 mm、最大幅は75 mmです。保持できる最薄肉厚は0.3 mmです。
部品図面をお送りください
図面、サンプル、または溝のスケッチをお送りください。押出が適するか、どの配合を使うか、ダイの費用はいくらかをお伝えします。