CADデータ。図面。サンプル。
あるいは設計をお任せください。
図面、サンプル、または3D CADファイル(STEP、IGES、Parasolid、DXF、PDF)をお送りください。あるいは必要なことを伝えていただければ、設計は当社が行います。用途(温度、媒体、防水防塵等級、閉止力)を検討し、最適な配合を選びます。
適切な配合の選定は、長寿命で故障しない製品を作るうえで最大の要因です。部品が保守周期より長持ちするのはそのためです: 取り付けたら忘れていい.
- 図面、サンプル、または要件
- 用途を確認
- 適した配合を比較
- 配合を決定
説明用の流れ · 時間は実際の比率ではありません
配合練り
選定した配合物を分散ニーダーで高圧・温度管理のもと練り、目標の硬度・引張強さ・伸びに合わせて計量し、2本ロールで均一なシートに仕上げます。
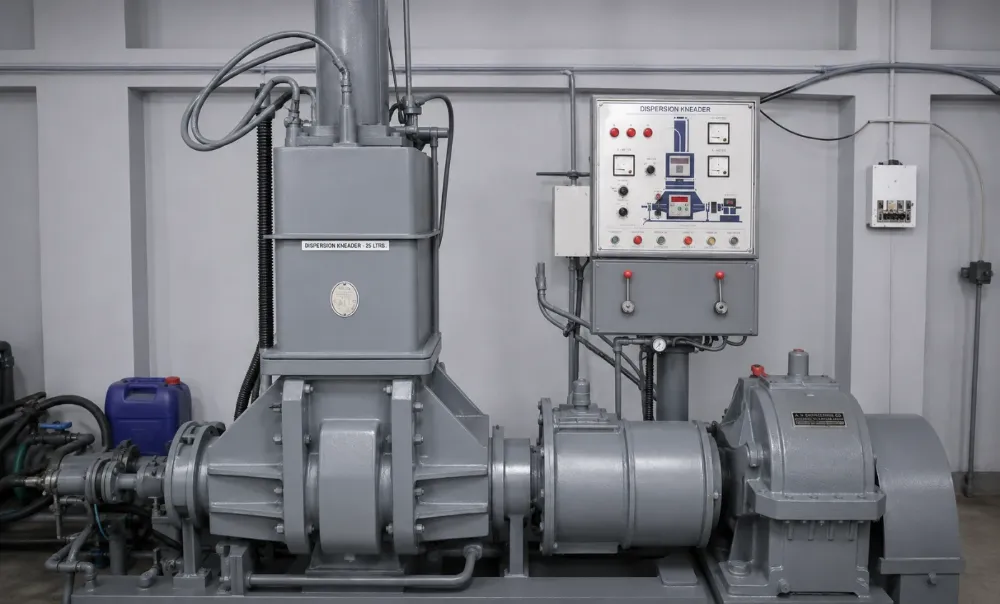
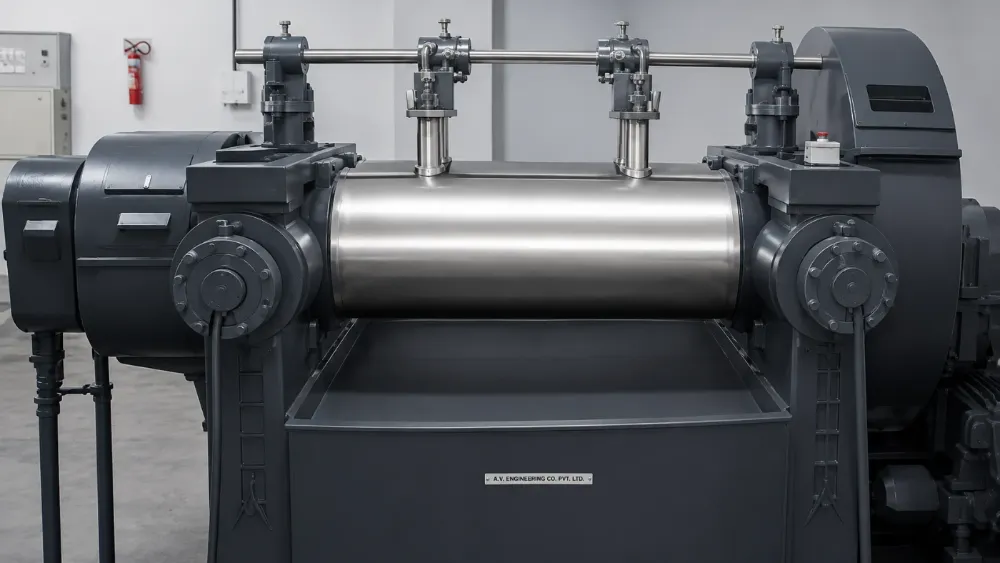
- ニーダーでバッチを練る
- 2本ロールへ移す
- 薬品を加えてバンドを作る
- 完成した配合物を取り出す
説明用の流れ · 時間は実際の比率ではありません
- 配合物を試験する
- 加硫曲線を記録する
- 規定特性を確認する
- 試験済みバッチを出庫する
説明用の流れ · 時間は実際の比率ではありません
配合物試験
未試験のバッチは製造に回しません。レオメーターで全バッチの加硫曲線を記録し、硬度・引張強さ・伸び・密度・分散を出庫前に仕様と照合します。
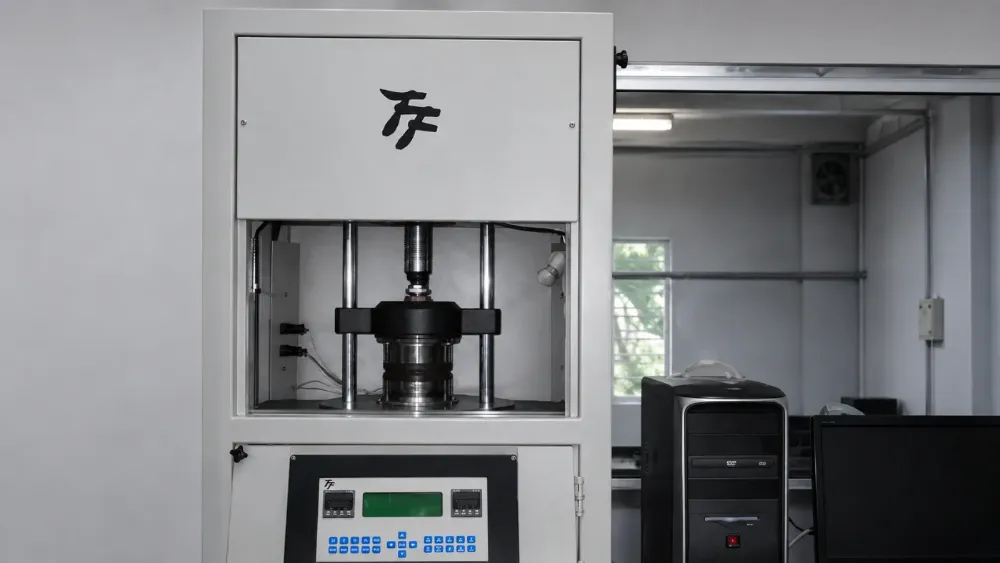
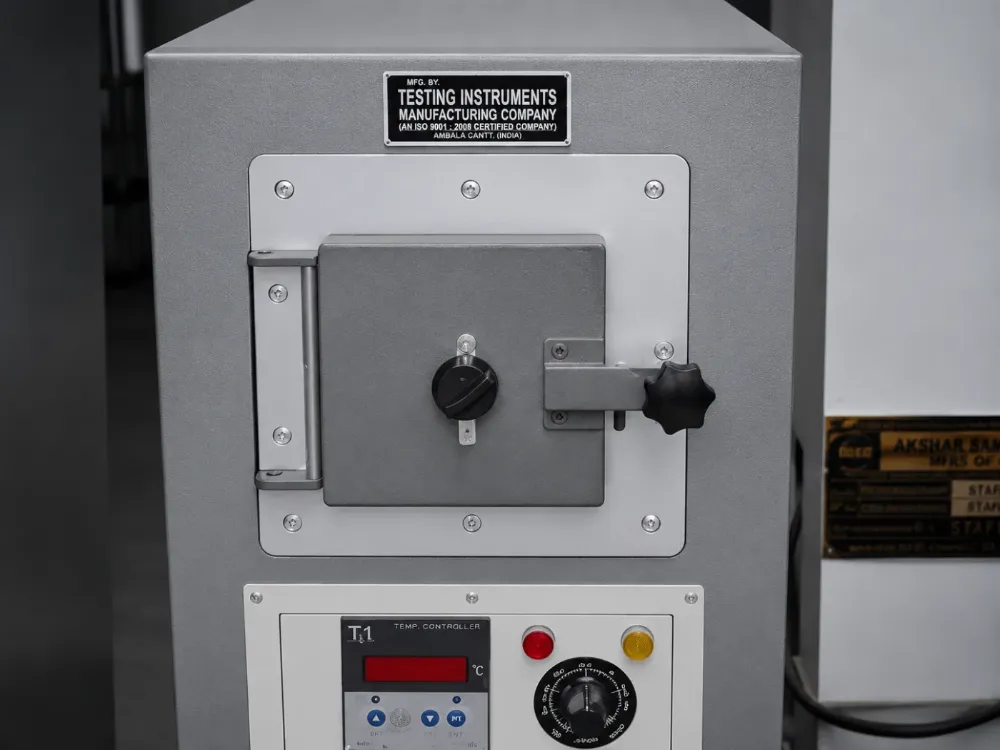
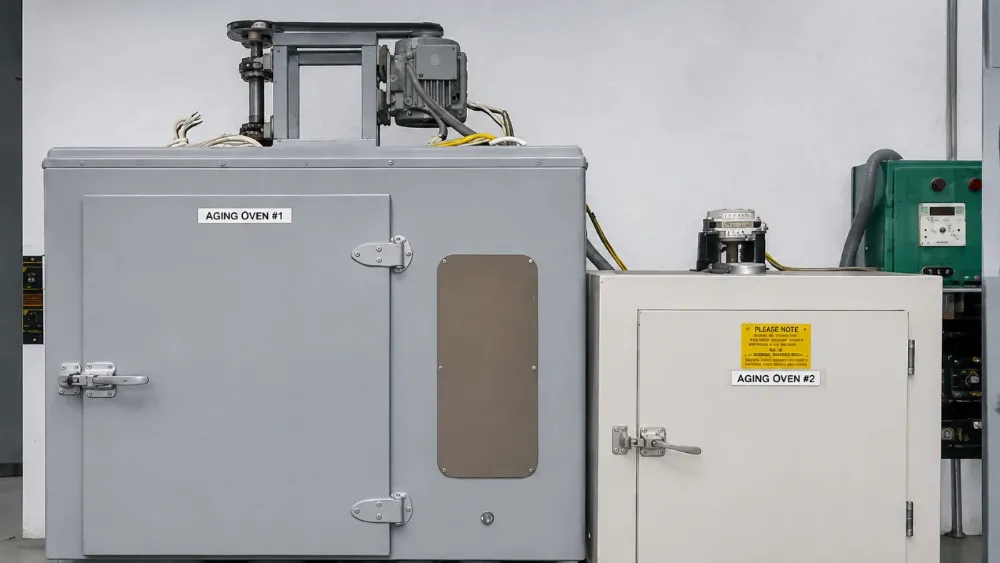
金型
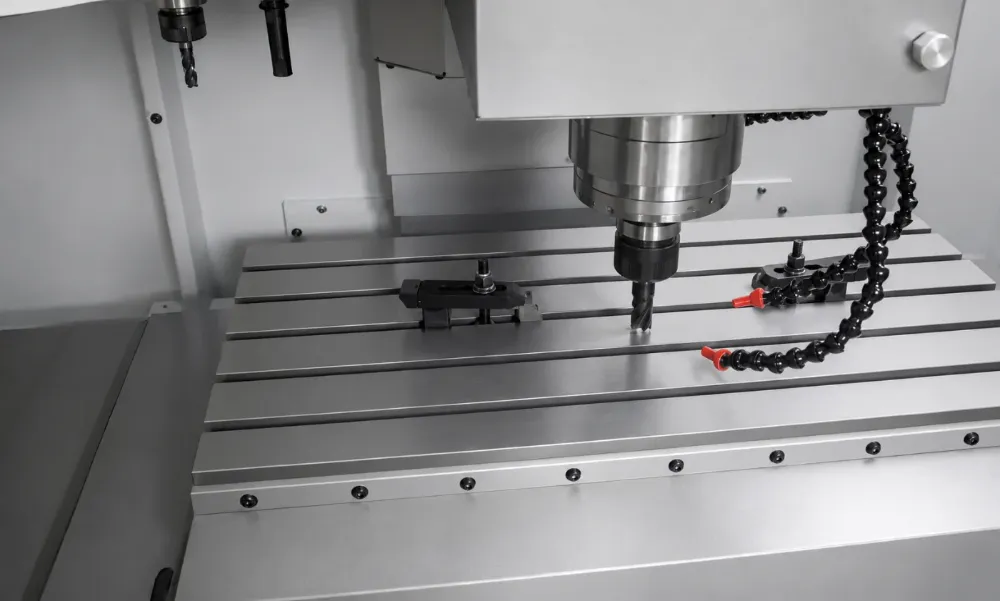
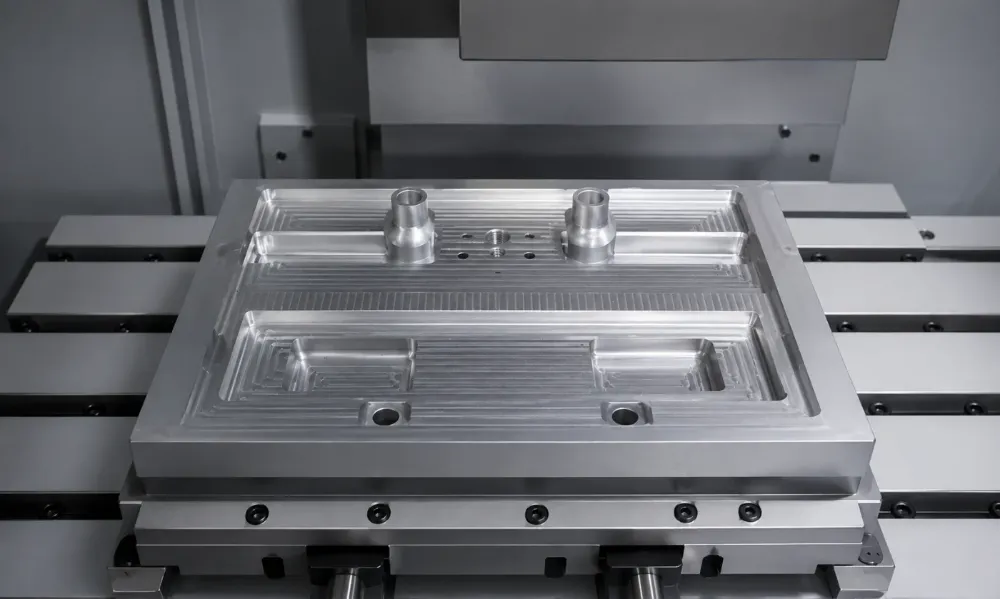
図面から、またはサンプルのリバースエンジニアリングから、部品を3D CADでモデル化します。その後、当社のCNC金型工場が、その部品に最適な製法に合わせて鋼材を加工します。
- 鋼材ブランクを固定
- フライスを下げる
- キャビティを削り切粉を除去
- 退避して金型を見せる
説明用の流れ · 時間は実際の比率ではありません
2つの製造ルート
個別形状の部品には 成形金型を油圧プレスに取り付けます。押出して後工程で仕上げられる部品には 押出ダイを押出機ヘッドに取り付けます。
圧縮成形
金型工場で作った成形金型を油圧プレスに取り付けます。配合物ブランクはその中で熱と圧力により加硫されます。部品を取り出し、バリを取ります。
- 配合物ブランクを入れる
- 熱と圧力で閉じる
- 加硫のため保持
- 開いて部品を取り出す
説明用の流れ · 時間は実際の比率ではありません
押出と接合
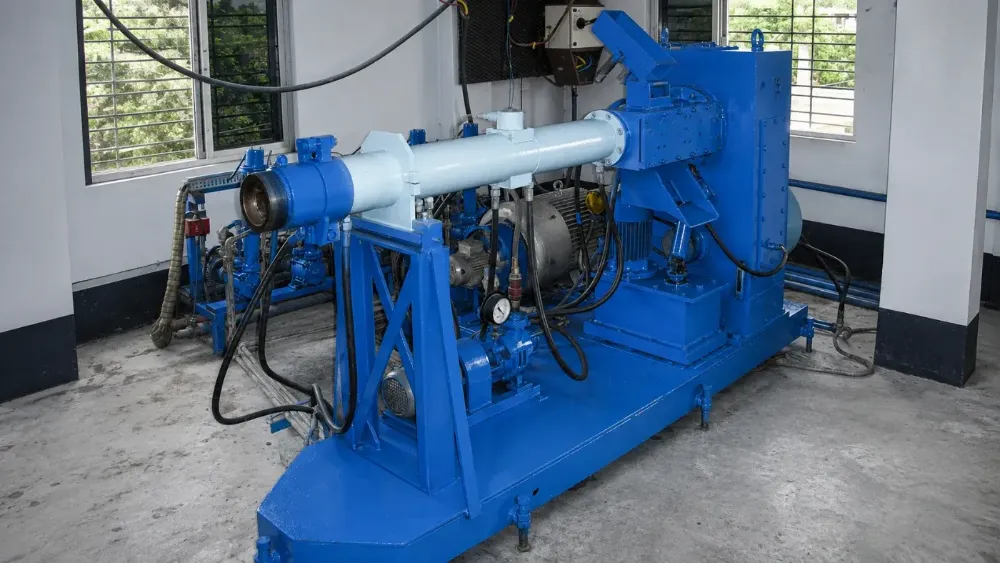
金型工場で作った押出ダイを押出機ヘッドに取り付けます。スクリューが配合物をダイに送り込みます。成形されたプロファイルは全長21 mの熱風加硫炉で加硫されます。切断した材料を端と端で接合し、継ぎ目のないエンドレスガスケットにします。
- 押出ダイで成形
- 連続プロファイルを加硫
- 必要な長さに切断
- 端部を加硫してループにする
説明用の流れ · 時間は実際の比率ではありません

梱包と出荷
- 完成品を準備
- 部品を梱包
- 箱を閉じてラベルを貼る
- 出荷準備完了
説明用の流れ · 時間は実際の比率ではありません
すべて社内で。配合から部品まで。
配合と練り
分散ニーダーと冷却ロール式の練りロール。すべての配合を社内で練ります。
社内試験室
ムービングダイレオメーター、引張・硬度・摩耗試験機、老化試験炉。
連続加硫ライン2本
EPDMとシリコーン専用の連続加硫ライン。
油圧成形プレス20台以上
熱板サイズ250 × 250 mmから1,090 × 790 mmまで、自動プレスを含む。
準備はできています。
図面、サンプル、または仕様をお送りください。サンプルは非常に短納期で対応します。
さらに実践的なアドバイスを近日掲載予定: Silton 技術のヒント.