CAD verisi. Çizimler. Numuneler.
Ya da tasarımı bize bırakın.
Bir çizim, numune veya 3D CAD dosyası (STEP, IGES, Parasolid, DXF veya PDF) gönderin. Ya da sadece neye ihtiyacınız olduğunu söyleyin ve tasarımı bize bırakın. Uygulamayı (sıcaklık, akışkan, koruma derecesi, kapanma kuvveti) inceler ve ona en uygun karışımı seçeriz.
Doğru karışımı seçmek, uzun ömürlü ve arızasız bir ürünün tek en büyük etkenidir. Bir parçanın bakım takviminden daha uzun dayanmasını sağlayan budur: Tak ve unut.
- Çizim, numune veya gereksinim
- Uygulamayı inceleyin
- Uygun karışımları karşılaştırın
- Formülasyonu seçin
Temsili sıra · süreler ölçekli değildir
Karışım hazırlama
Seçilen karışım, yüksek basınç ve kontrollü sıcaklıkta bir dispersiyon yoğurucuda karıştırılır, hedef sertlik, çekme dayanımı ve uzamaya ulaşacak şekilde dozlanır, ardından iki silindirli değirmende homojen bir levha hâline getirilir.
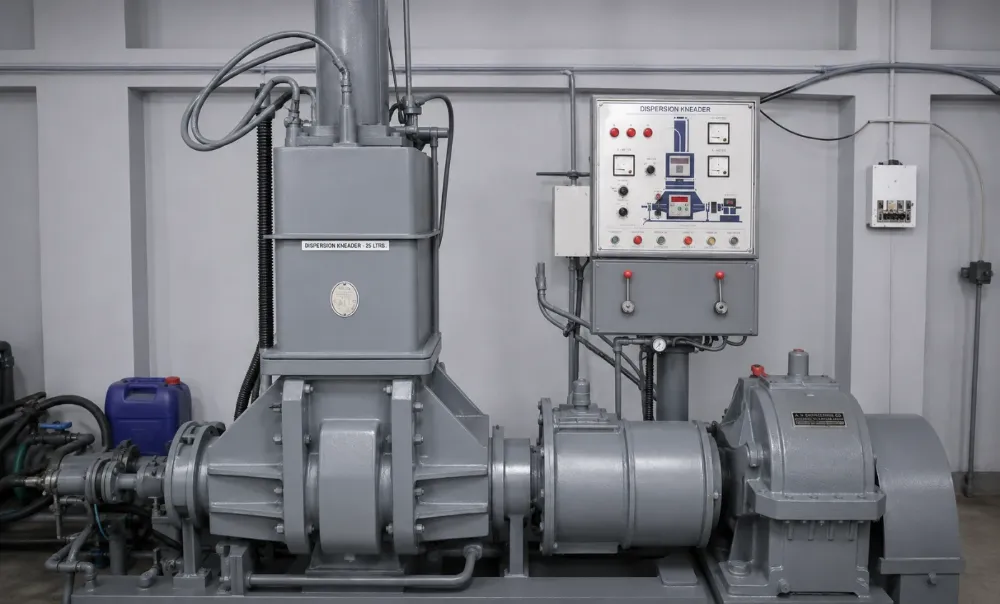
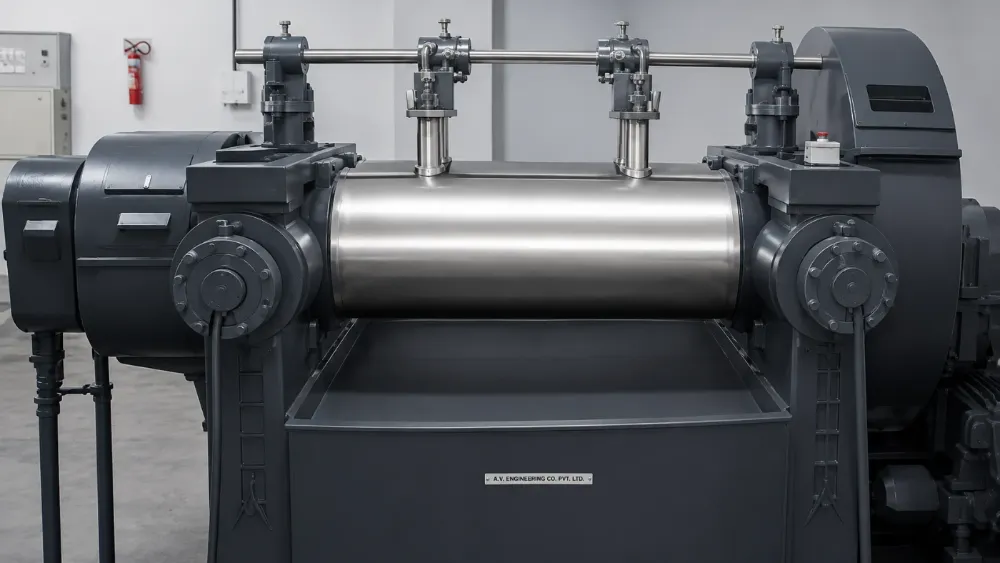
- Yoğurucuda bir parti karıştır
- İki silindirli değirmene aktar
- Kimyasalları ekle ve bant oluştur
- Bitmiş karışımı al
Temsili sıra · süreler ölçekli değildir
- Karışımı test et
- Kürlenme eğrisini çiz
- Belirtilen özellikleri doğrula
- Test edilen partiyi serbest bırak
Temsili sıra · süreler ölçekli değildir
Karışım testi
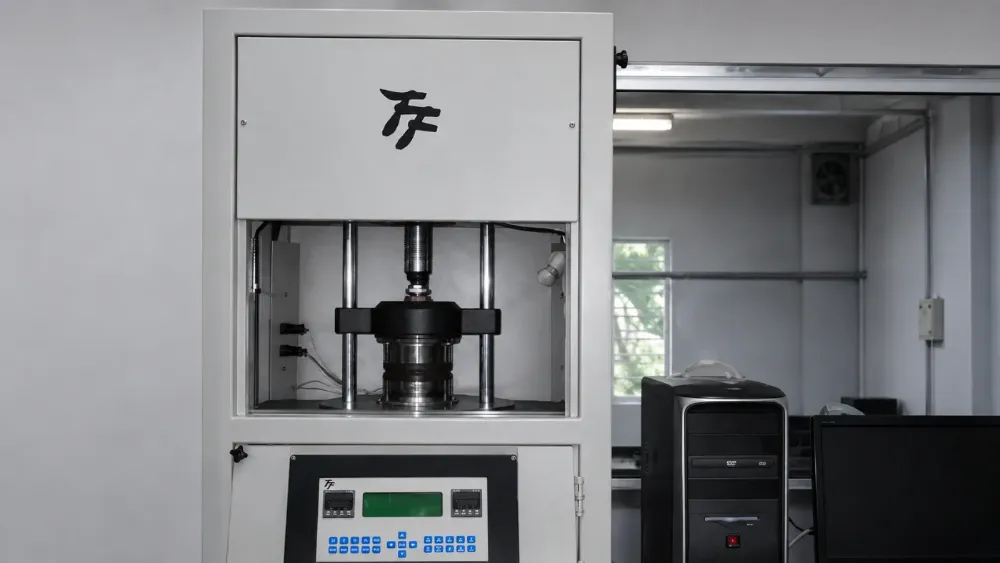
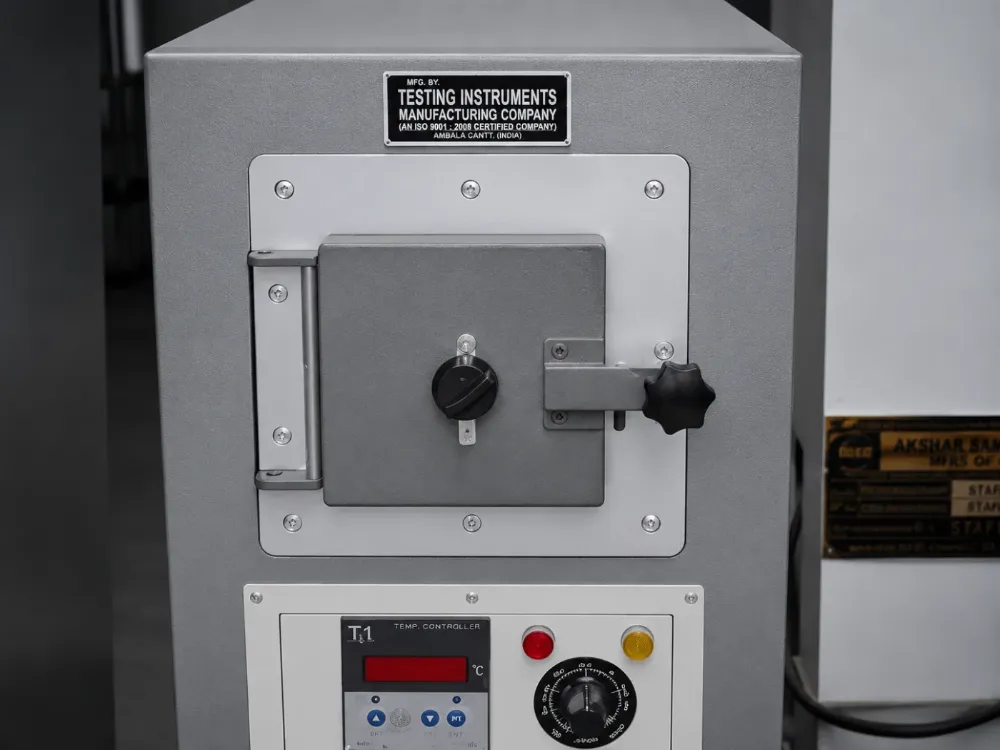
Hiçbir parti test edilmeden üretime ulaşmaz. Bir reometre her karışımın kürlenme eğrisini çizer; sertlik, çekme dayanımı, uzama, yoğunluk ve dispersiyon serbest bırakılmadan önce şartnameye göre doğrulanır.
Kalıp
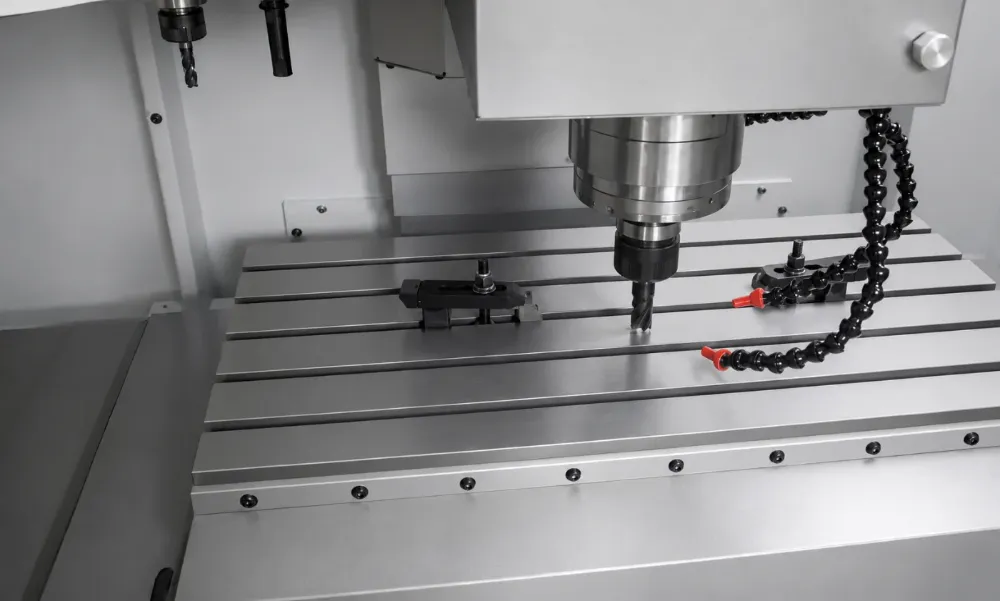
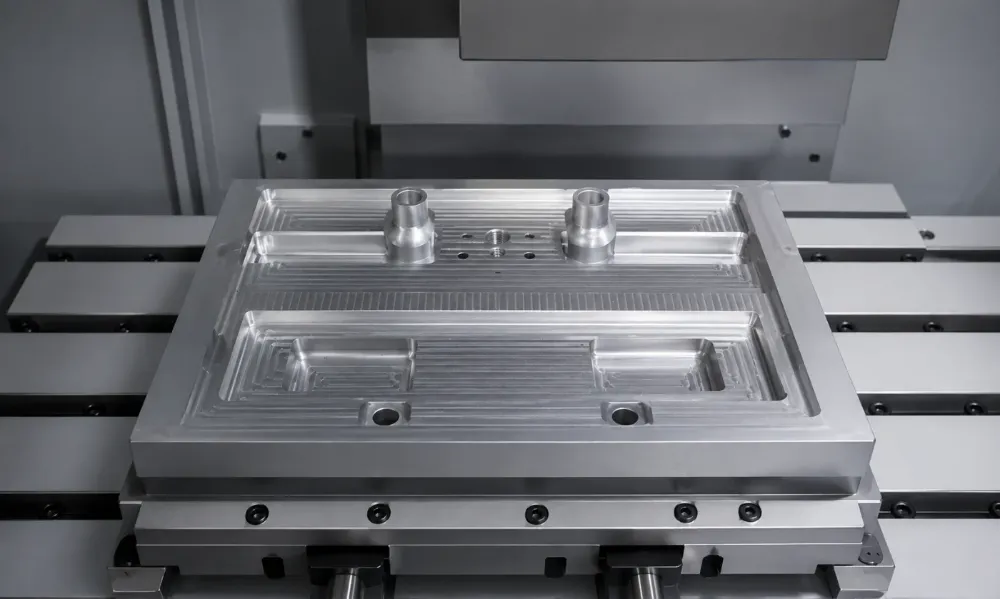
Çiziminizden veya numunenizden tersine mühendislikle bileşen 3D CAD'de modellenir. Ardından CNC kalıphanemiz çeliği, bileşeniniz için en uygun üretim sürecine göre işler.
- Çelik bloğu bağla
- Frezeyi indir
- Gözü işle ve talaşı temizle
- Kalıbı göstermek için geri çek
Temsili sıra · süreler ölçekli değildir
İki üretim yolu
Ayrık geometriler, hidrolik prese bağlanan bir kalıplama kalıbı gerektirir. Ekstrüde edilip sonradan bitirilebilen bileşenler ise ekstrüder kafasına takılan bir ekstrüzyon kalıbı alır.
Basınçlı kalıplama
Kalıphaneden gelen kalıplama kalıbı hidrolik prese bağlanır. Karışım taslakları içinde ısı ve basınç altında kürlenir. Parça çıkarılır, sonra çapağı alınır.
- Karışım taslağını yerleştir
- Isı ve basınç altında kapat
- Kürlenme için beklet
- Aç ve parçayı çıkar
Temsili sıra · süreler ölçekli değildir
Ekstrüzyon ve ekleme
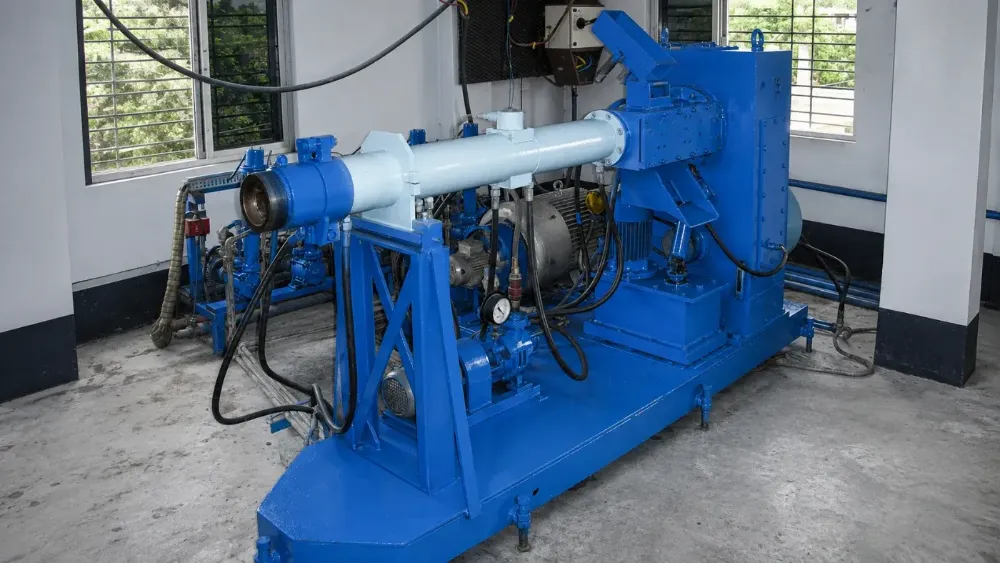
Kalıphaneden gelen ekstrüzyon kalıbı ekstrüder kafasına takılır. Vida karışımı içinden iletir. Şekillenen profil 21 metrelik sıcak havalı vulkanizasyon fırınında kürlenir. Kesilen boylar uç uca eklenerek eksiz, kapalı halka contalar yapılır.
- Ekstrüzyon kalıbından şekillendir
- Sürekli profili kürle
- İstenen boya kes
- Uçları halka hâlinde vulkanize et
Temsili sıra · süreler ölçekli değildir

Paketleme ve sevkiyat
- Bitmiş parçaları hazırla
- Bileşenleri paketle
- Paketi kapat ve etiketle
- Sevkiyata hazır
Temsili sıra · süreler ölçekli değildir
Hepsi bünyede. Karışımdan bileşene.
Karışım hazırlama ve karıştırma
Dispersiyon yoğurucu ve soğutmalı silindirli karıştırma değirmenleri. Her formülasyon bünyede karıştırılır.
Bünye içi test laboratuvarı
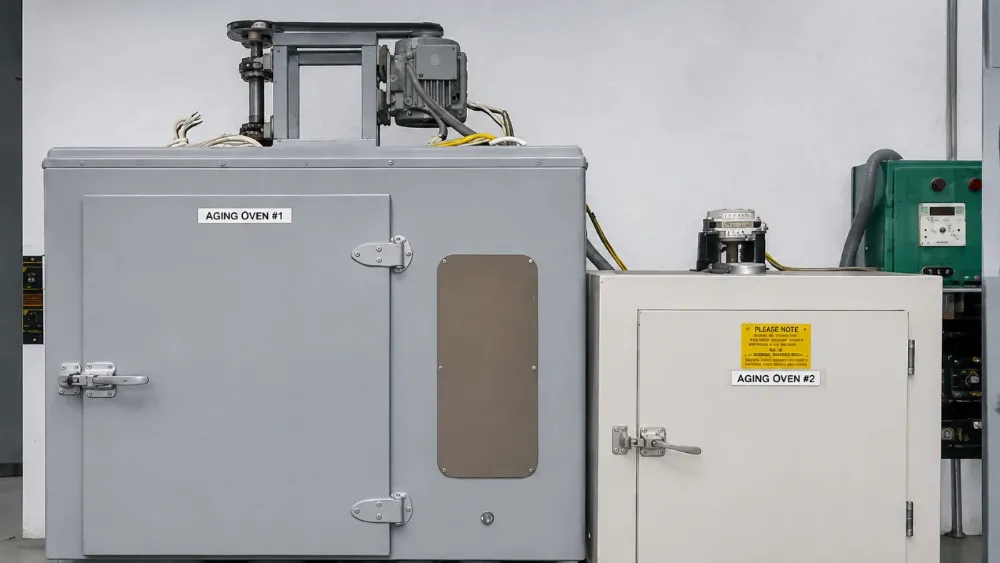
Hareketli kalıplı reometre, çekme, sertlik ve aşınma test cihazları, yaşlandırma fırınları.
2 sürekli vulkanizasyon hattı
EPDM ve silikon için ayrılmış sürekli vulkanizasyon hatları.
20'den fazla hidrolik kalıplama presi
250 × 250 mm'den 1090 × 790 mm'ye kadar tablalar, otomatik presler dâhil.
Siz hazır olduğunuzda hazırız.
Bir çizim, numune veya şartname gönderin. Numuneler son derece hızlı hazırlanır.
Daha fazla pratik tavsiye yakında Silton Teknik İpuçları'nda.