CAD 데이터. 도면. 샘플.
아니면 설계를 저희에게 맡기세요.
도면, 샘플 또는 3D CAD 파일(STEP, IGES, Parasolid, DXF, PDF)을 보내 주세요. 아니면 필요한 것만 말씀하시고 설계는 저희에게 맡기세요. 용도(온도, 매체, 보호 등급, 체결력)를 검토하고 가장 적합한 컴파운드를 선정합니다.
적합한 컴파운드 선정은 오래가고 고장 없는 제품의 가장 큰 요인입니다. 부품이 정비 주기보다 오래가는 것도 그 덕분입니다: 장착하고 잊어버리세요.
- 도면, 샘플 또는 요구 사항
- 용도 확인
- 적합한 컴파운드 비교
- 배합 선정
설명용 순서 · 시간은 실제 비율이 아님
컴파운드 배합
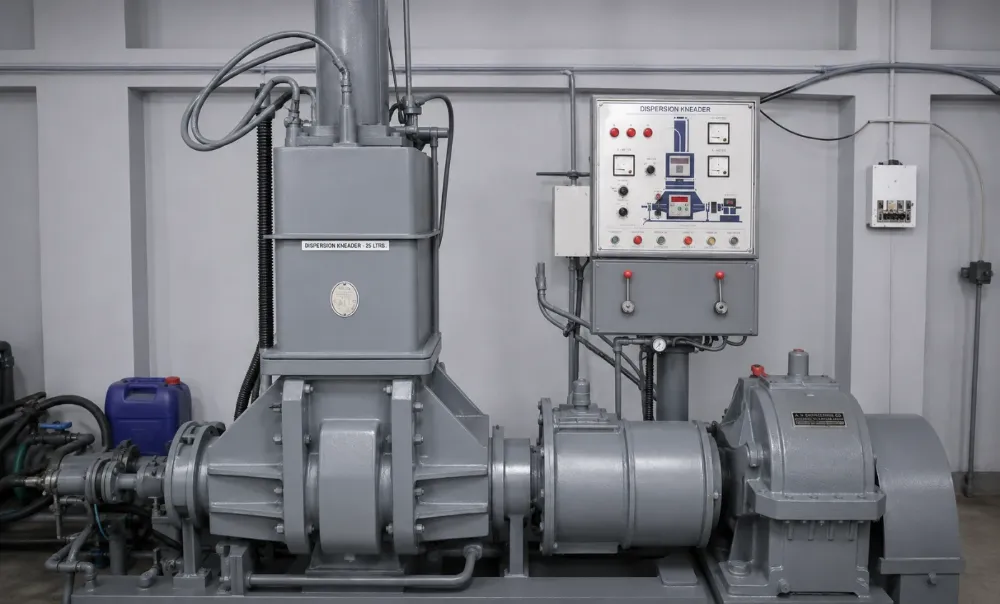
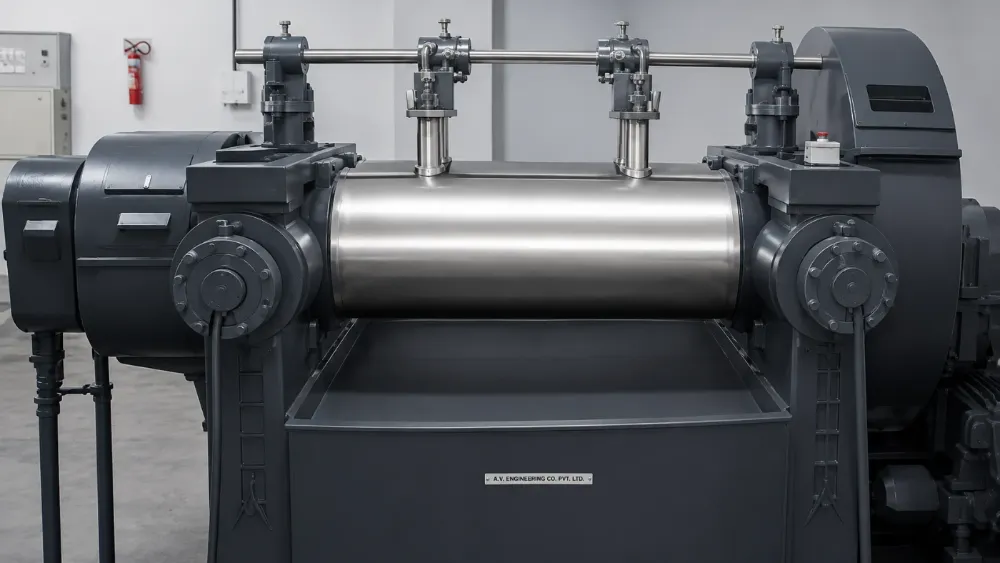
선정한 컴파운드를 분산 니더에서 고압과 제어된 온도로 혼련하고, 목표 경도·인장강도·신율에 맞게 계량한 뒤 2롤 밀에서 균일한 시트로 마무리합니다.
- 니더에서 배치 혼련
- 2롤 밀로 이송
- 약품 투입 및 밴드 형성
- 완성된 컴파운드 꺼내기
설명용 순서 · 시간은 실제 비율이 아님
- 컴파운드 시험
- 가황 곡선 기록
- 규정 특성 확인
- 시험된 배치 출고
설명용 순서 · 시간은 실제 비율이 아님
컴파운드 시험
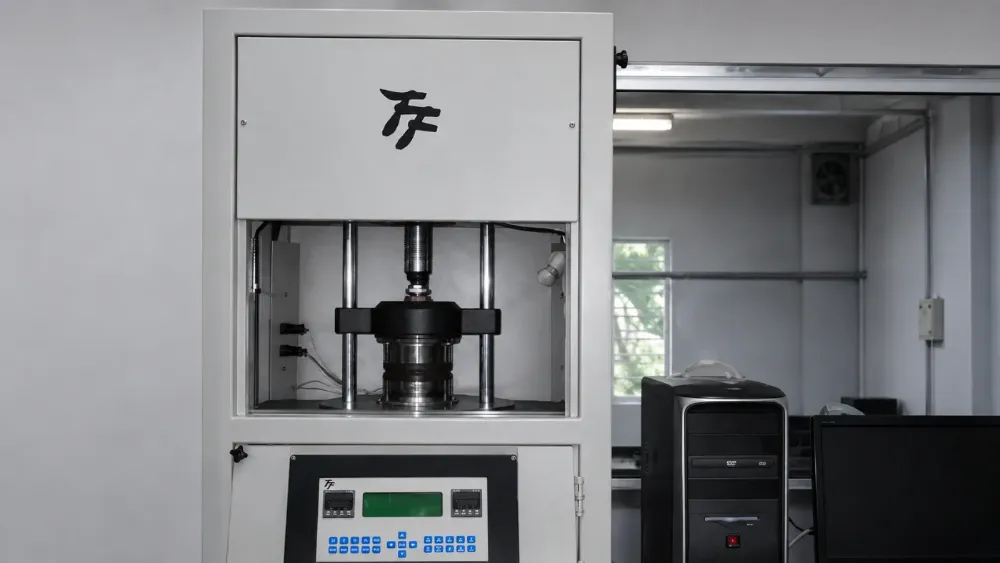
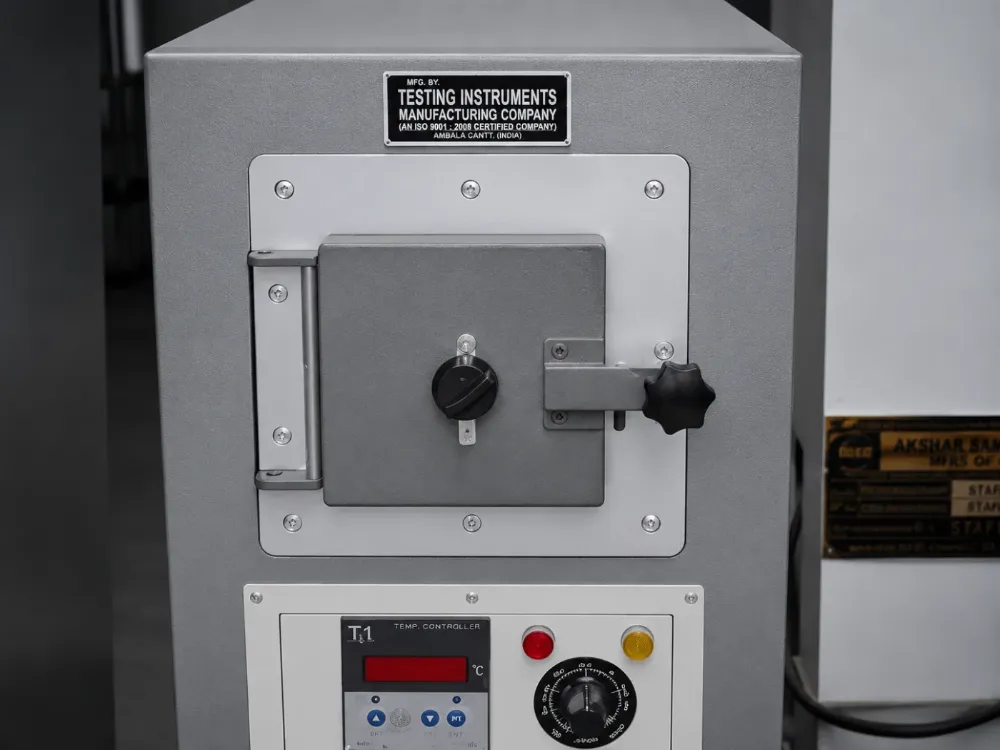
시험하지 않은 배치는 생산에 들어가지 않습니다. 레오미터로 모든 배치의 가황 곡선을 기록하고, 경도·인장강도·신율·밀도·분산을 출고 전 사양과 대조합니다.
금형
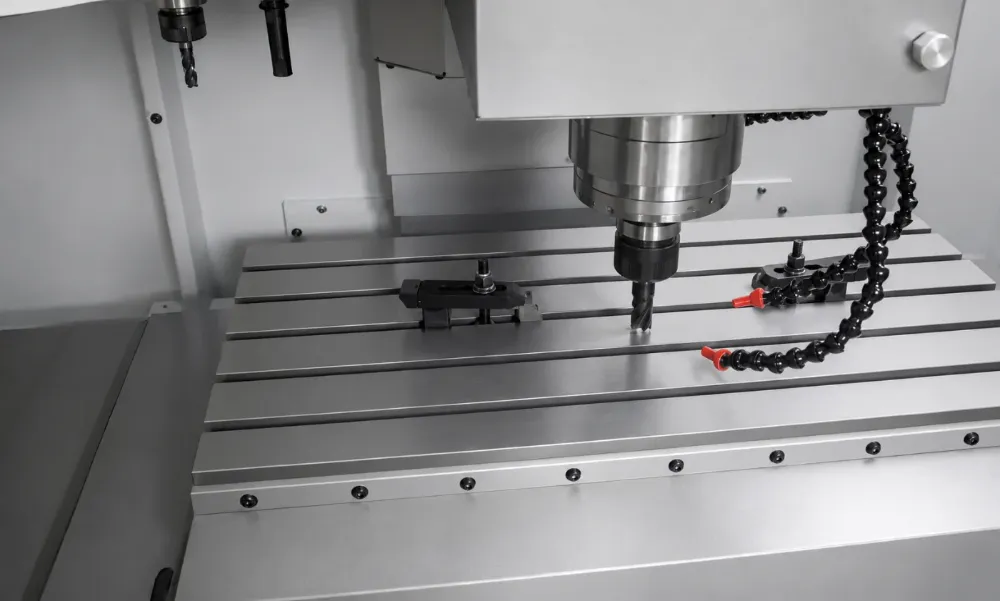
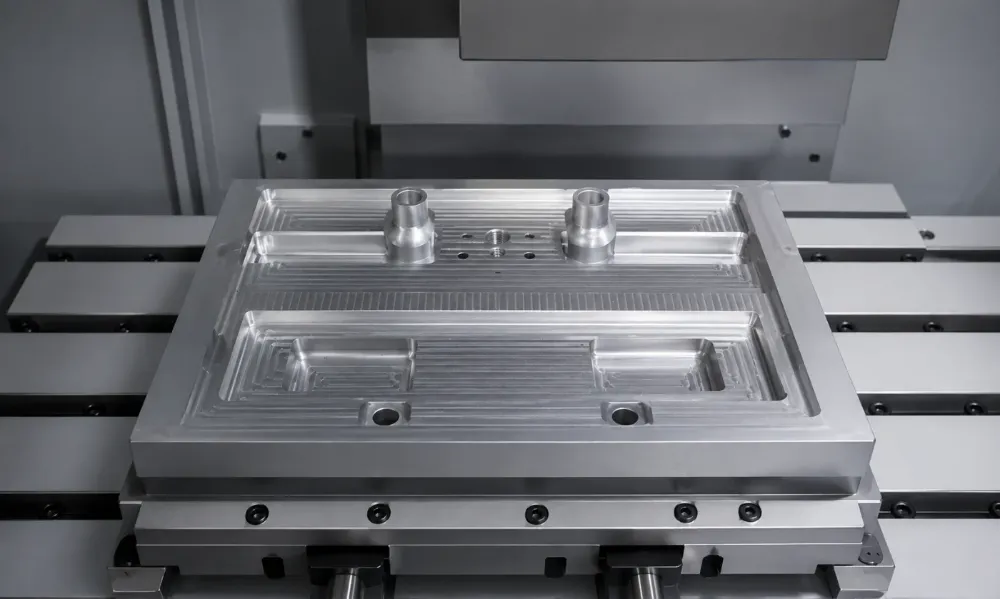
도면을 바탕으로, 또는 샘플을 역설계하여 부품을 3D CAD로 모델링합니다. 이어 저희 CNC 금형 공장이 그 부품에 가장 적합한 제조 공정에 맞춰 강재를 가공합니다.
- 강재 블랭크 고정
- 엔드밀 하강
- 캐비티 가공 및 칩 제거
- 후퇴하여 금형 공개
설명용 순서 · 시간은 실제 비율이 아님
두 가지 제조 경로
개별 형상 부품에는 성형 금형을 유압 프레스에 장착합니다. 압출 후 후공정으로 마무리할 수 있는 부품에는 압출 다이을 압출기 헤드에 장착합니다.
압축 성형
금형 공장에서 만든 성형 금형을 유압 프레스에 장착합니다. 컴파운드 블랭크가 그 안에서 열과 압력으로 가황됩니다. 부품을 꺼낸 뒤 버를 제거합니다.
- 컴파운드 블랭크 투입
- 열과 압력으로 닫기
- 가황 유지
- 열고 부품 꺼내기
설명용 순서 · 시간은 실제 비율이 아님
압출 및 접합
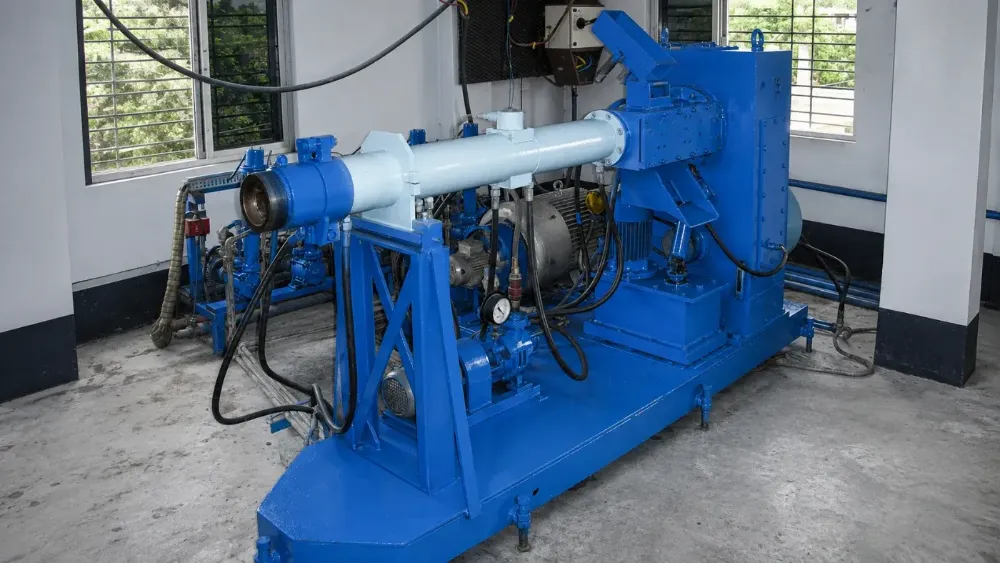
금형 공장에서 만든 압출 다이를 압출기 헤드에 장착합니다. 스크루가 컴파운드를 다이로 밀어 넣습니다. 성형된 프로파일은 21 m 길이의 열풍 가황로에서 가황됩니다. 절단한 길이를 끝과 끝으로 접합해 이음매 없는 엔드리스 개스킷으로 만듭니다.
- 압출 다이로 성형
- 연속 프로파일 가황
- 필요한 길이로 절단
- 양 끝을 가황해 루프로
설명용 순서 · 시간은 실제 비율이 아님

포장 및 출하
- 완성 부품 준비
- 부품 포장
- 상자를 닫고 라벨 부착
- 출하 준비 완료
설명용 순서 · 시간은 실제 비율이 아님
모두 자체 생산. 컴파운드부터 부품까지.
배합 및 혼련
분산 니더와 냉각 롤 혼련기. 모든 배합을 자체적으로 혼련합니다.
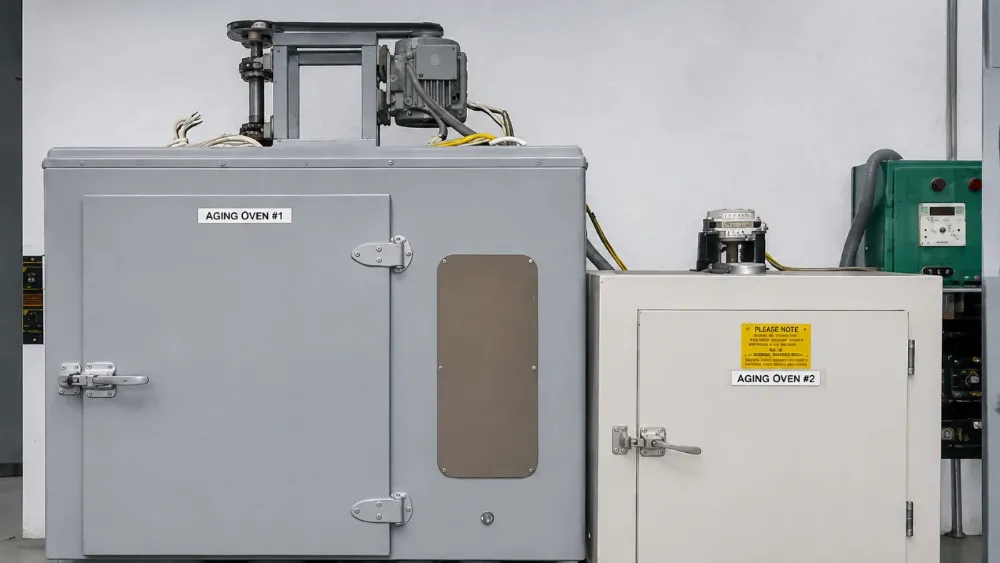
자체 시험실
무빙 다이 레오미터, 인장·경도·마모 시험기, 노화 시험기.
연속 가황 라인 2개
EPDM과 실리콘 전용 연속 가황 라인.
유압 성형 프레스 20대 이상
열판 크기 250 × 250 mm부터 1,090 × 790 mm까지, 자동 프레스 포함.
언제든 준비되어 있습니다.
도면, 샘플 또는 사양을 보내 주세요. 샘플은 매우 빠르게 처리합니다.
더 많은 실용 조언을 곧 공개합니다: Silton 기술 팁.