CAD-Daten. Zeichnungen. Muster.
Oder überlassen Sie uns die Konstruktion.
Senden Sie eine Zeichnung, ein Muster oder eine 3D-CAD-Datei (STEP, IGES, Parasolid, DXF oder PDF). Oder sagen Sie uns einfach, was Sie brauchen, und überlassen Sie uns die Konstruktion. Wir untersuchen die Anwendung (Temperatur, Medien, Schutzart, Schließkraft) und wählen die am besten geeignete Mischung.
Die Wahl der richtigen Mischung ist der wichtigste Einzelfaktor für ein langlebiges, ausfallsicheres Produkt. Sie lässt ein Teil seinen Wartungsplan überdauern: Einbauen und vergessen.
- Zeichnung, Muster oder Anforderung
- Anwendung prüfen
- Geeignete Mischungen vergleichen
- Rezeptur auswählen
Schematischer Ablauf · Zeitachse nicht maßstäblich
Mischen
Die gewählte Mischung wird im Dispersionskneter unter hohem Druck und kontrollierter Temperatur gemischt, dosiert auf Zielhärte, Zugfestigkeit und Dehnung, und dann auf dem Zweiwalzwerk zu einem homogenen Fell fertiggestellt.
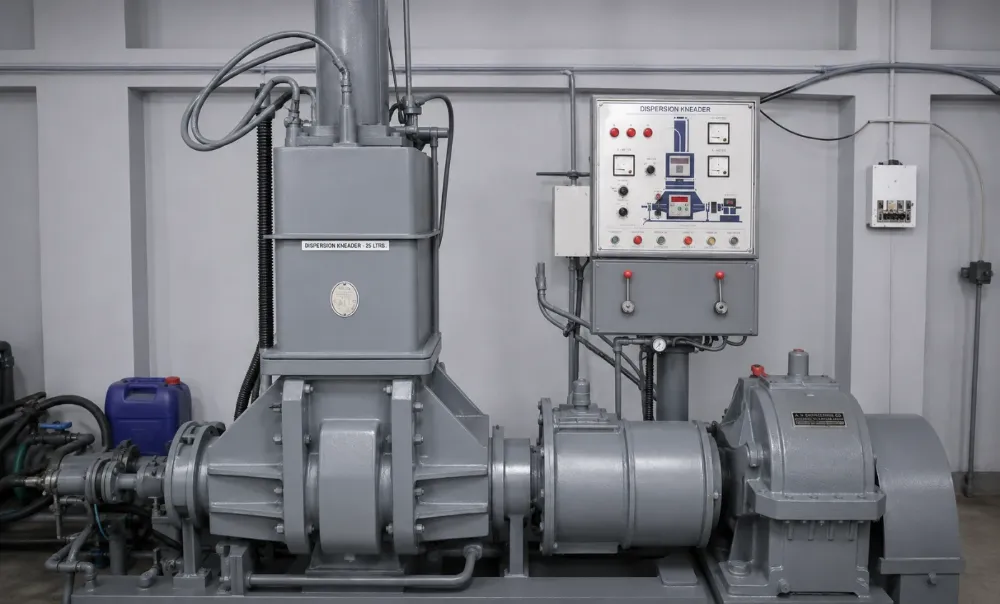
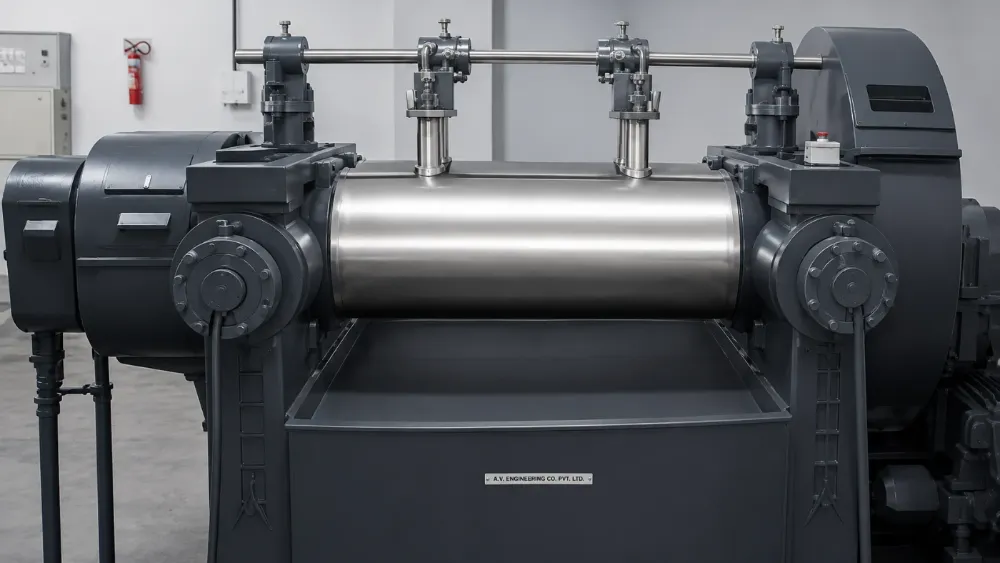
- Charge im Kneter mischen
- Auf das Zweiwalzwerk übergeben
- Chemikalien zugeben und Fell bilden
- Fertige Mischung abnehmen
Schematischer Ablauf · Zeitachse nicht maßstäblich
- Mischung prüfen
- Vulkanisationskurve aufzeichnen
- Spezifizierte Eigenschaften prüfen
- Geprüfte Charge freigeben
Schematischer Ablauf · Zeitachse nicht maßstäblich
Mischungsprüfung
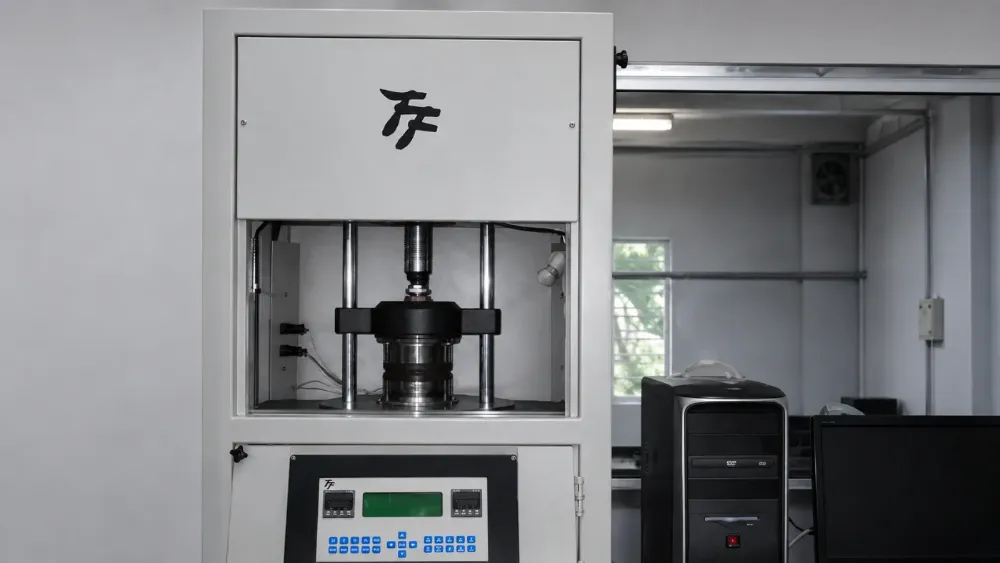
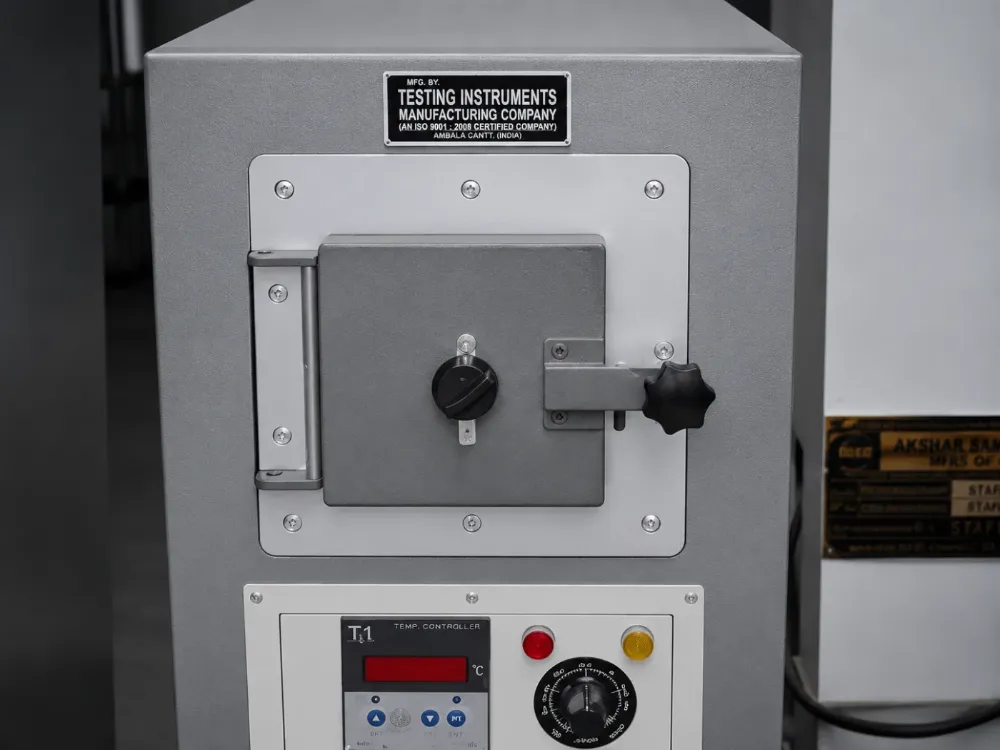
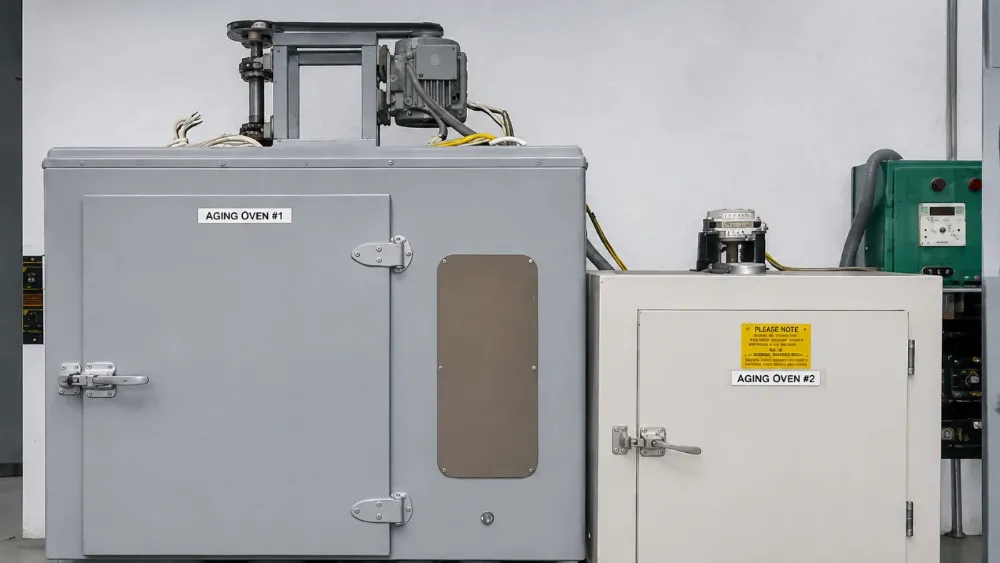
Keine Charge erreicht die Produktion ungeprüft. Ein Rheometer zeichnet die Vulkanisationskurve jeder Mischung auf; Härte, Zugfestigkeit, Dehnung, Dichte und Dispersion werden vor der Freigabe gegen die Spezifikation geprüft.
Werkzeuge
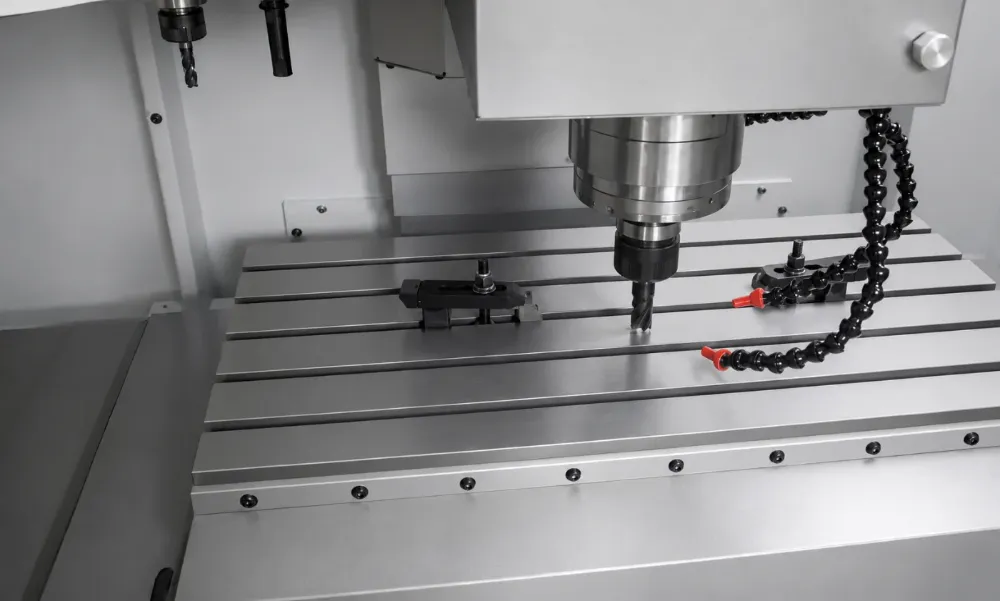
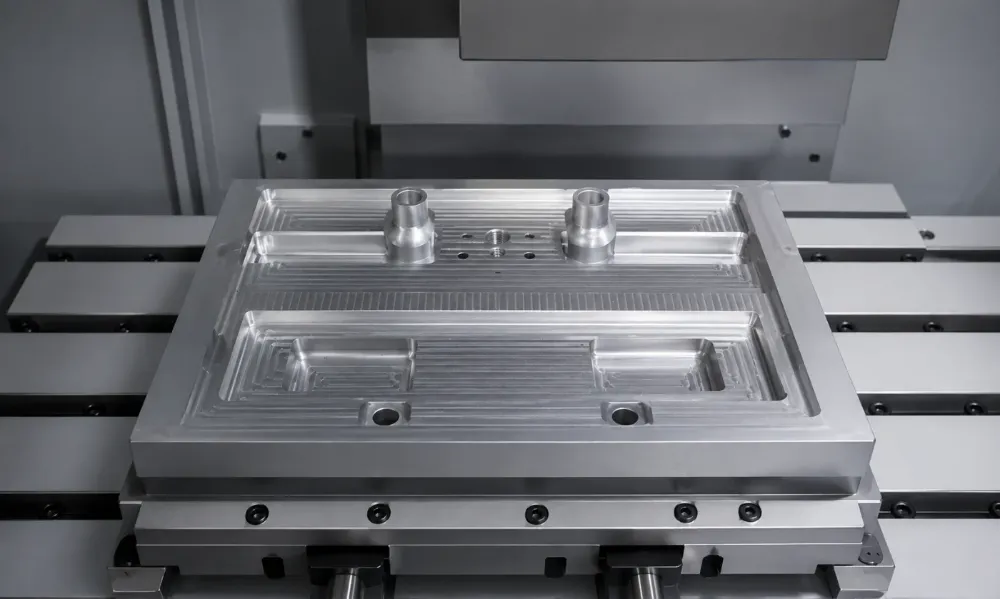
Nach Ihrer Zeichnung oder nachkonstruiert von Ihrem Muster wird das Bauteil in 3D-CAD modelliert. Unser CNC-Werkzeugbau bearbeitet dann den Stahl passend zum Fertigungsverfahren, das für Ihr Bauteil am besten geeignet ist.
- Stahlrohling spannen
- Fräser absenken
- Kavität fräsen und Späne entfernen
- Zurückfahren, Werkzeug freigeben
Schematischer Ablauf · Zeitachse nicht maßstäblich
Zwei Fertigungswege
Einzelgeometrien verlangen eine Pressform, eingespannt in eine hydraulische Presse. Bauteile, die extrudiert und nachgelagert fertiggestellt werden können, erhalten ein Extrusionswerkzeug, montiert am Extruderkopf.
Formpressen
Die Pressform aus dem Werkzeugbau wird in eine hydraulische Presse eingespannt. Mischungsrohlinge vulkanisieren darin unter Hitze und Druck. Das Teil wird entformt und dann entgratet.
- Mischungsrohling einlegen
- Unter Hitze und Druck schließen
- Vulkanisationszeit halten
- Öffnen und Teil entformen
Schematischer Ablauf · Zeitachse nicht maßstäblich
Extrusion und Verbinden
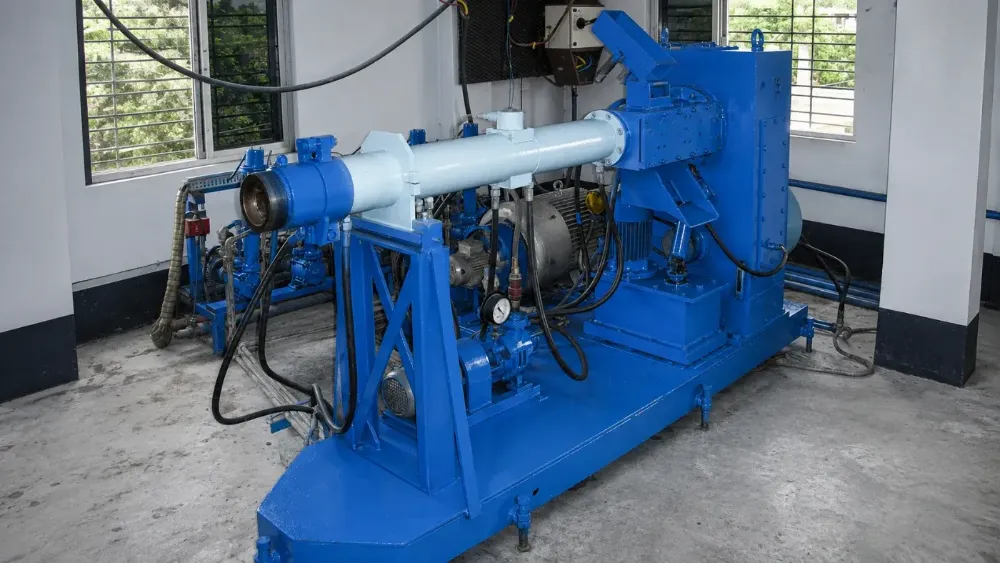
Das Extrusionswerkzeug aus dem Werkzeugbau wird am Extruderkopf montiert. Die Schnecke fördert die Mischung hindurch. Das geformte Profil vulkanisiert in einem 21 m langen Heißluft-Vulkanisationsofen. Abgelängte Stücke werden Stoß an Stoß zu nahtlosen Endlosdichtungen verbunden.
- Durch das Extrusionswerkzeug formen
- Endlosprofil vulkanisieren
- Auf Länge schneiden
- Enden zum Ring vulkanisieren
Schematischer Ablauf · Zeitachse nicht maßstäblich

Verpackung und Versand
- Fertige Teile vorbereiten
- Bauteile verpacken
- Paket schließen und kennzeichnen
- Versandbereit
Schematischer Ablauf · Zeitachse nicht maßstäblich
Alles im Haus. Von der Mischung zum Bauteil.
Rezeptur und Mischen
Dispersionskneter plus gekühlte Mischwalzwerke. Jede Rezeptur im Haus gemischt.
Eigenes Prüflabor
Moving-Die-Rheometer, Zug-, Härte- und Abriebprüfgeräte, Alterungsöfen.
2 kontinuierliche Vulkanisationslinien
Eigene kontinuierliche Vulkanisationslinien für EPDM und Silikon.
Über 20 hydraulische Pressen
Heizplatten von 250 × 250 mm bis 1.090 × 790 mm, einschließlich Automatikpressen.
Bereit, wenn Sie es sind.
Senden Sie Zeichnung, Muster oder Spezifikation. Muster liefern wir sehr schnell.
Weitere praktische Hinweise folgen bald in den Silton Technik-Tipps.