Dati CAD. Disegni. Campioni.
Oppure lasciate la progettazione a noi.
Inviate un disegno, un campione o un file CAD 3D (STEP, IGES, Parasolid, DXF o PDF). Oppure diteci semplicemente cosa vi serve e lasciate la progettazione a noi. Studiamo l'applicazione (temperatura, fluidi, grado di protezione, forza di chiusura) e selezioniamo la mescola più adatta.
Scegliere la mescola giusta è il fattore più importante per un prodotto durevole e affidabile. È ciò che permette a un particolare di durare oltre il suo piano di manutenzione: Monta e dimentica.
- Disegno, campione o requisito
- Analisi dell'applicazione
- Confronto delle mescole adatte
- Selezione della formulazione
Sequenza illustrativa · tempi non in scala
Mescolazione
La mescola selezionata viene miscelata in un mescolatore a dispersione ad alta pressione e temperatura controllata, dosata per raggiungere durezza, resistenza a trazione e allungamento obiettivo, poi rifinita su un mescolatore a cilindri in un foglio omogeneo.
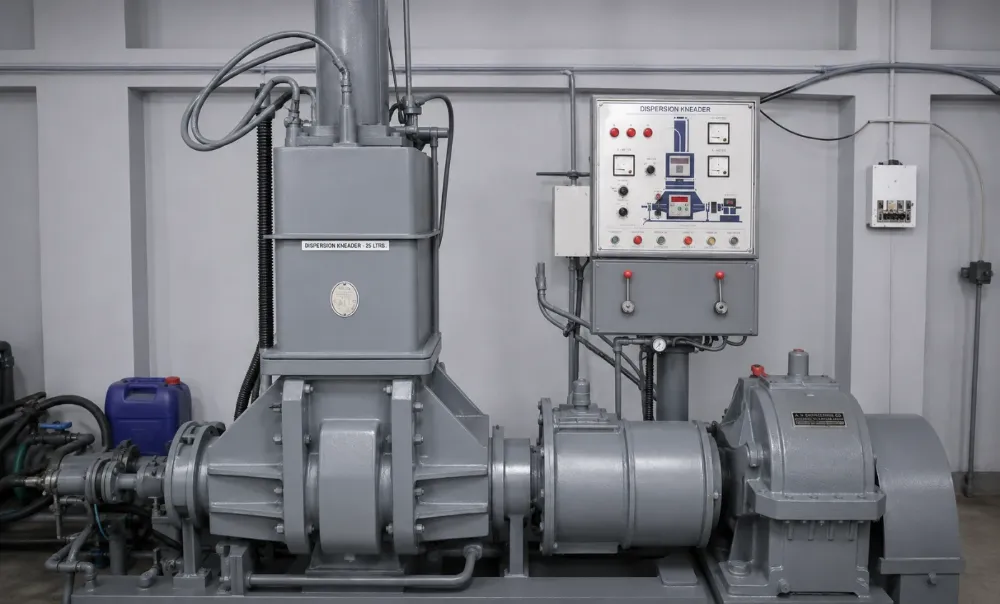
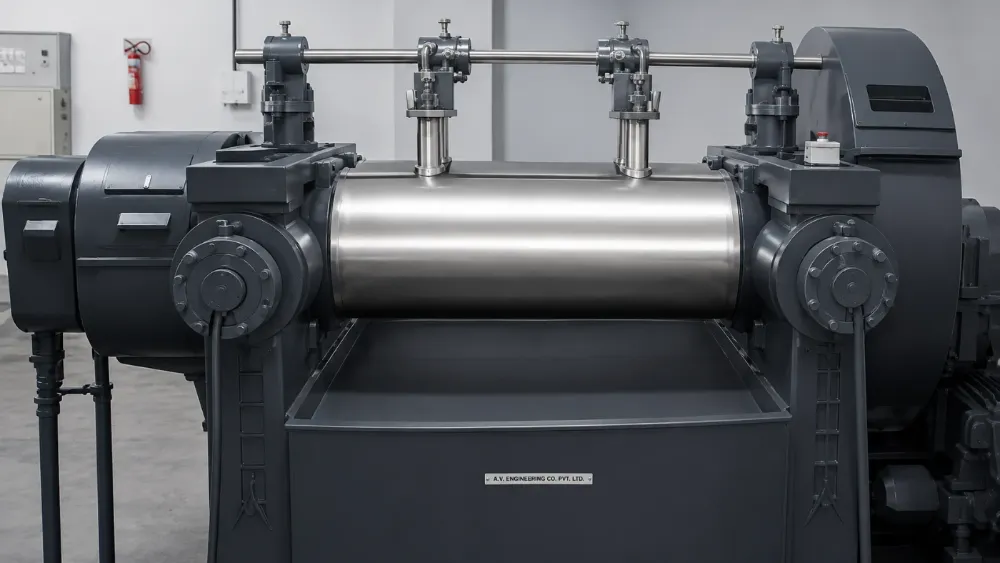
- Miscelare un lotto nel mescolatore
- Trasferire al mescolatore a cilindri
- Aggiungere gli ingredienti e formare un nastro
- Prelevare la mescola finita
Sequenza illustrativa · tempi non in scala
- Provare la mescola
- Tracciare la curva di vulcanizzazione
- Verificare le proprietà specificate
- Rilasciare il lotto provato
Sequenza illustrativa · tempi non in scala
Prove sulla mescola
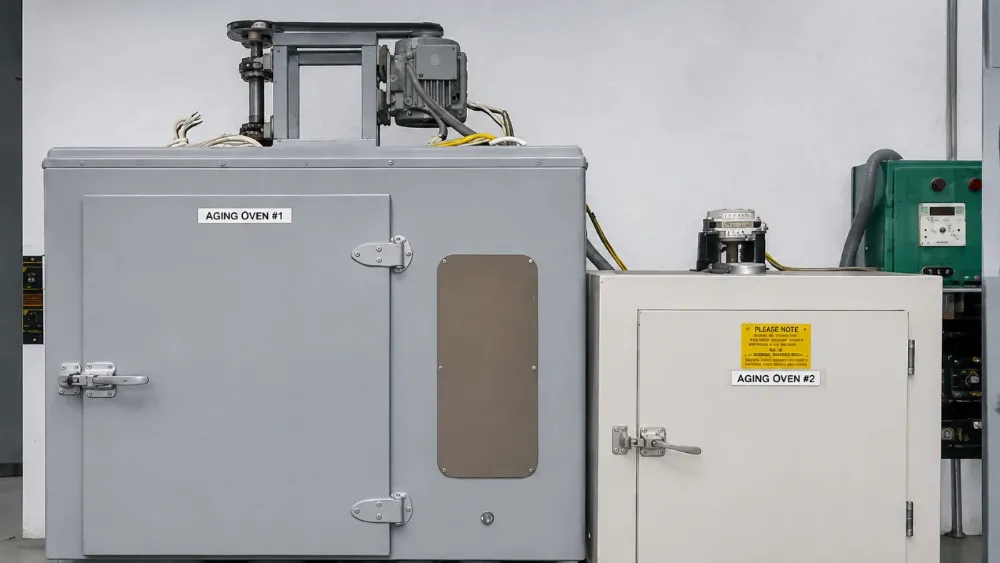
Nessun lotto arriva in produzione senza prove. Un reometro traccia la curva di vulcanizzazione di ogni mescola; durezza, resistenza a trazione, allungamento, densità e dispersione sono verificati rispetto alla specifica prima del rilascio.
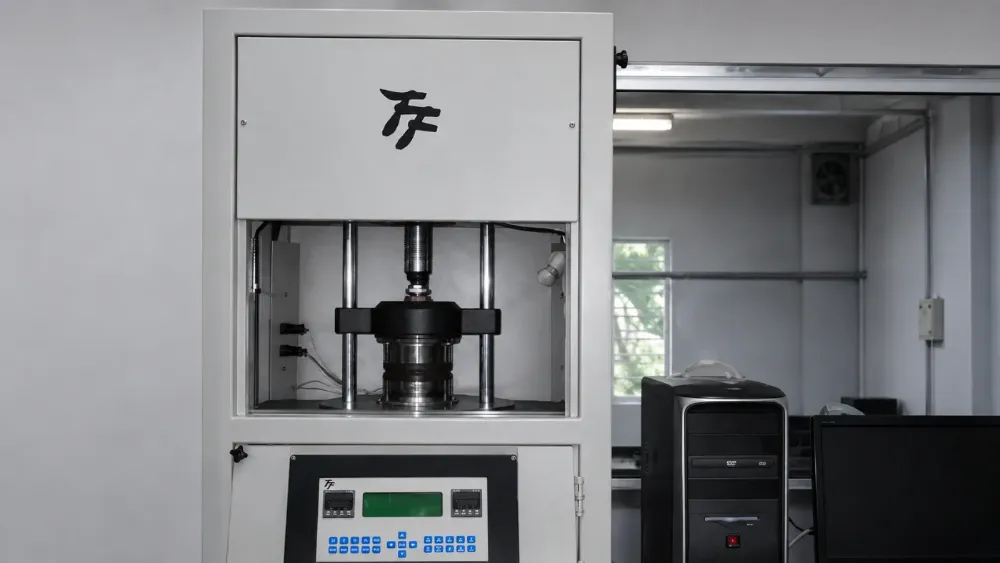
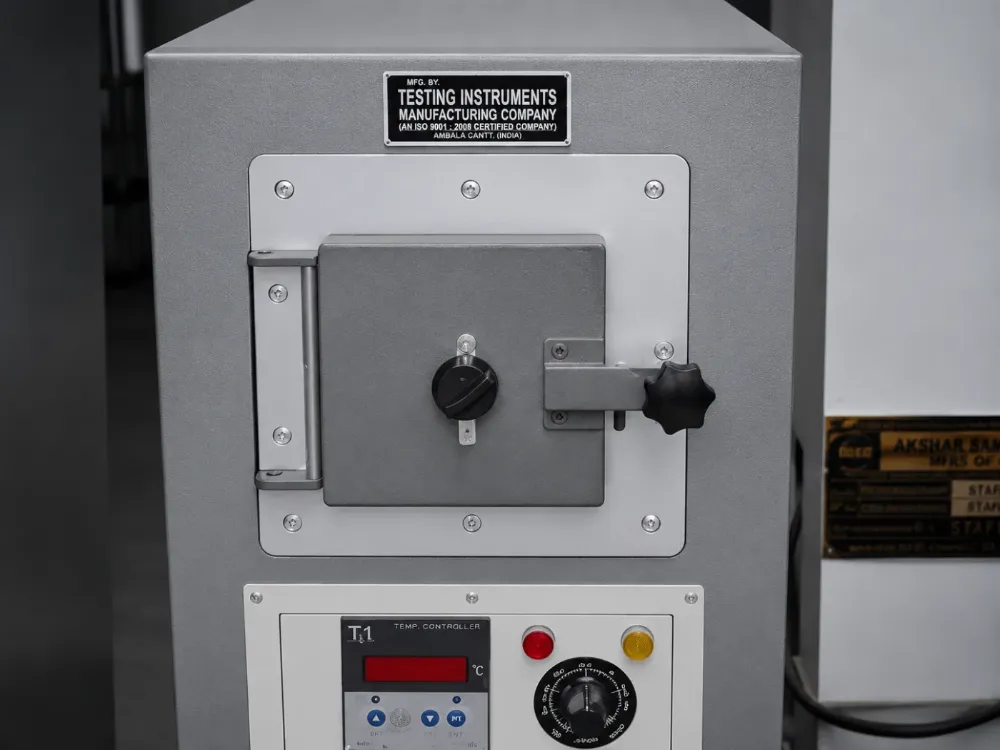
Attrezzature
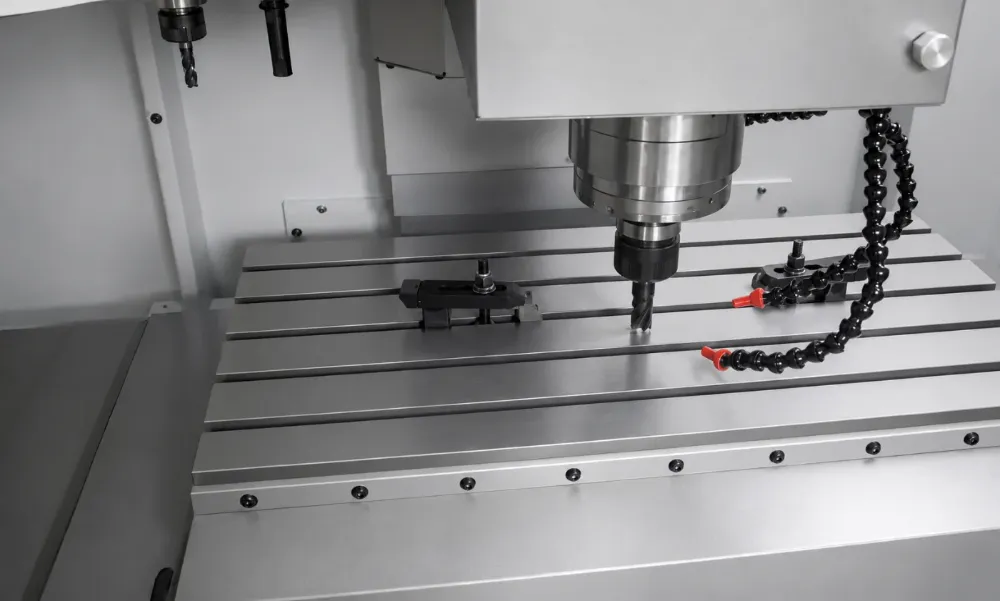
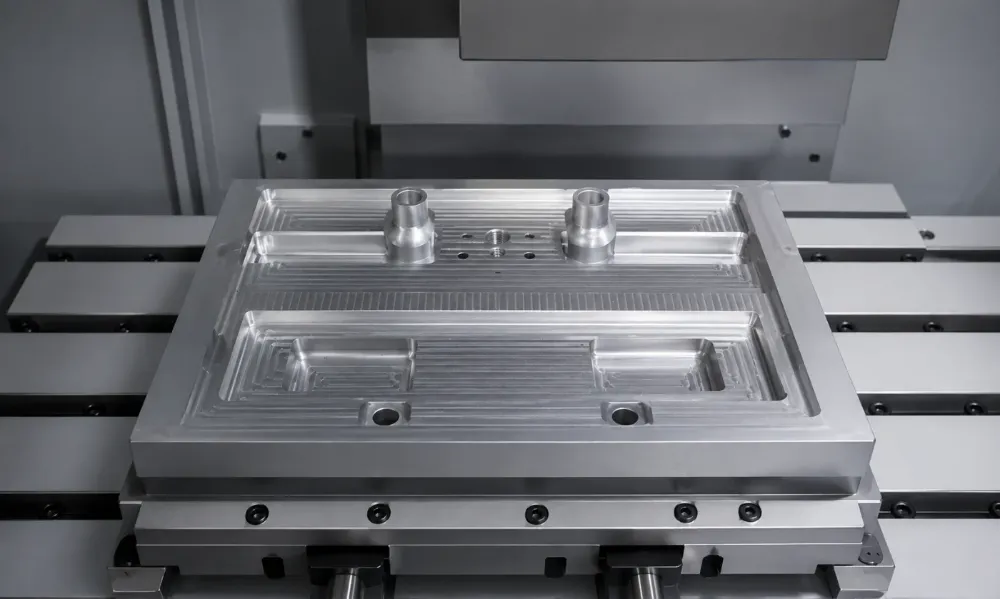
Dal vostro disegno, o ricostruito dal vostro campione, il componente viene modellato in CAD 3D. La nostra attrezzeria CNC lavora quindi l'acciaio secondo il processo produttivo più adatto al vostro componente.
- Bloccare il grezzo in acciaio
- Abbassare la fresa
- Fresare l'impronta e rimuovere i trucioli
- Ritrarre per mostrare lo stampo
Sequenza illustrativa · tempi non in scala
Due percorsi produttivi
Le geometrie discrete richiedono uno stampo, fissato in una pressa idraulica. I componenti che possono essere estrusi e finiti a valle ricevono una filiera di estrusione, montata sulla testa dell'estrusore.
Stampaggio a compressione
Lo stampo dall'attrezzeria viene fissato in una pressa idraulica. Gli spezzoni di mescola vulcanizzano al suo interno sotto calore e pressione. Il pezzo viene estratto e poi sbavato.
- Caricare lo spezzone di mescola
- Chiudere sotto calore e pressione
- Mantenere per la vulcanizzazione
- Aprire ed estrarre il pezzo
Sequenza illustrativa · tempi non in scala
Estrusione e giunzione
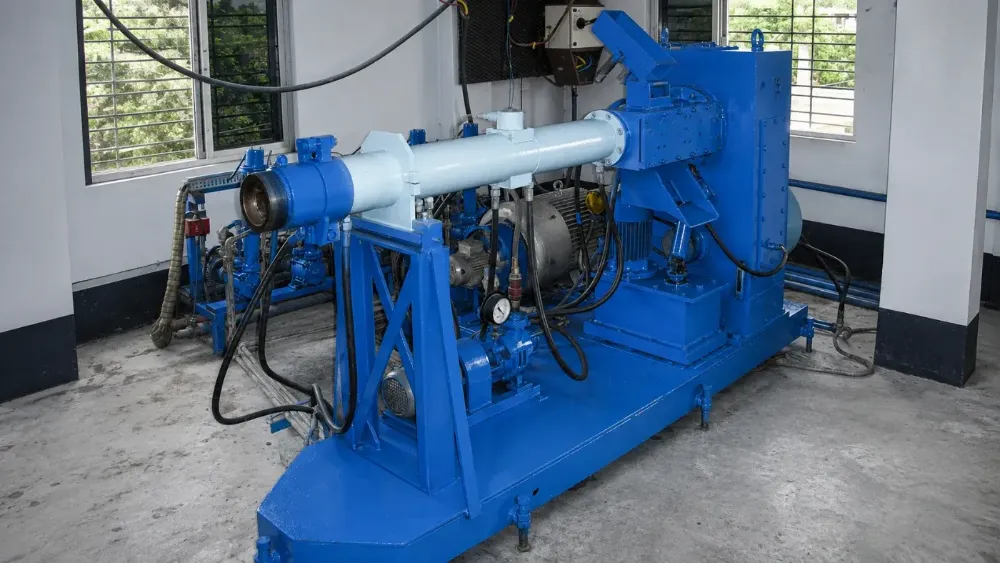
La filiera dall'attrezzeria viene montata sulla testa dell'estrusore. La vite spinge la mescola attraverso di essa. Il profilo formato vulcanizza in un forno ad aria calda da 21 m. Gli spezzoni tagliati vengono giuntati testa a testa in guarnizioni ad anello chiuso senza giunzione visibile.
- Formare attraverso la filiera
- Vulcanizzare il profilo continuo
- Tagliare alla lunghezza richiesta
- Vulcanizzare le estremità ad anello
Sequenza illustrativa · tempi non in scala

Imballaggio e spedizione
- Preparare i pezzi finiti
- Imballare i componenti
- Chiudere ed etichettare il collo
- Pronto per la spedizione
Sequenza illustrativa · tempi non in scala
Tutto internamente. Dalla mescola al componente.
Formulazione e mescolazione
Mescolatore a dispersione e mescolatori a cilindri raffreddati. Ogni formulazione miscelata internamente.
Laboratorio prove interno
Reometro a stampo mobile, macchine per prove di trazione, durezza e abrasione, stufe di invecchiamento.
2 linee di vulcanizzazione continua
Linee di vulcanizzazione continua dedicate a EPDM e silicone.
Oltre 20 presse idrauliche
Piani da 250 × 250 mm fino a 1.090 × 790 mm, incluse presse automatiche.
Pronti quando lo siete voi.
Inviate un disegno, un campione o una specifica. Campioni consegnati molto rapidamente.
Altri consigli pratici in arrivo nei Consigli tecnici Silton.