Datos CAD. Planos. Muestras.
O déjenos el diseño a nosotros.
Envíe un plano, una muestra o un archivo CAD 3D (STEP, IGES, Parasolid, DXF o PDF). O simplemente díganos qué necesita y déjenos el diseño. Estudiamos la aplicación (temperatura, medios, grado de protección, fuerza de cierre) y seleccionamos el compuesto más adecuado.
Elegir el compuesto adecuado es el factor más determinante para un producto duradero y sin fallos. Es lo que permite a una pieza sobrevivir a su calendario de mantenimiento: Montar y olvidar.
- Plano, muestra o requisito
- Analizar la aplicación
- Comparar compuestos adecuados
- Seleccionar la formulación
Secuencia ilustrativa · los tiempos no están a escala
Mezclado
El compuesto seleccionado se mezcla en una amasadora de dispersión a alta presión y temperatura controlada, dosificado para alcanzar la dureza, resistencia a la tracción y alargamiento objetivo, y después se termina en un mezclador de rodillos hasta obtener una lámina homogénea.
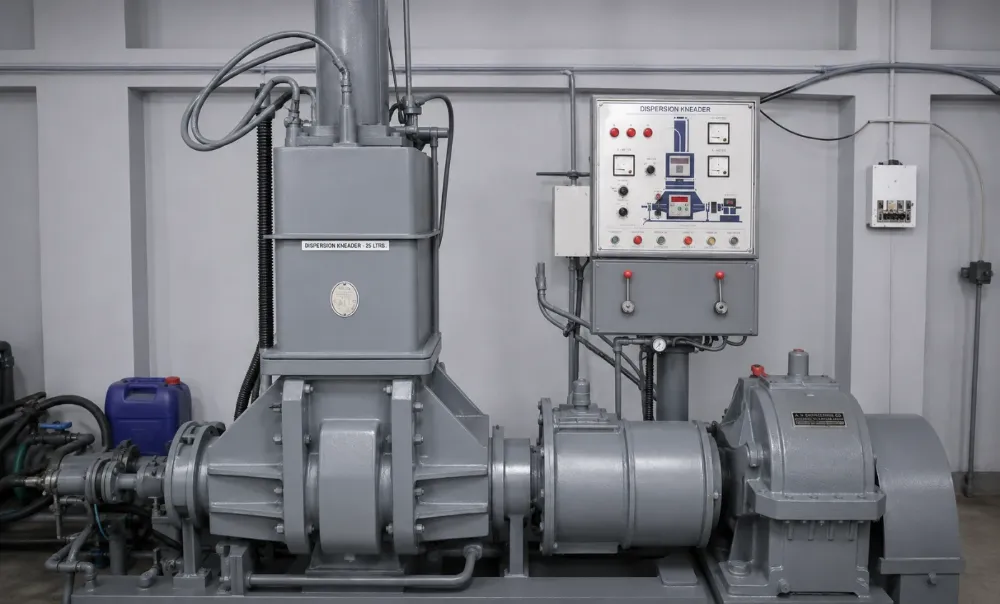
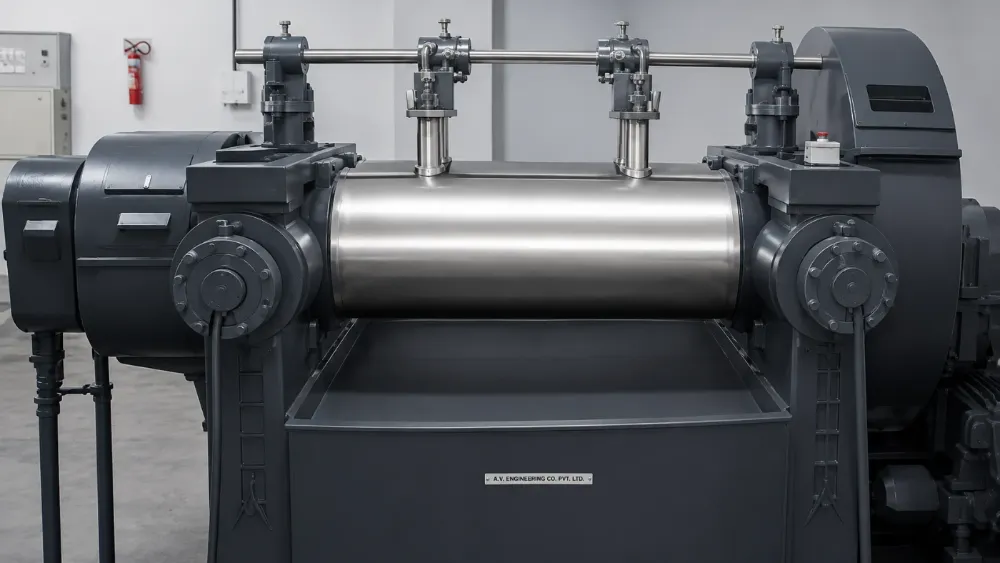
- Mezclar un lote en la amasadora
- Pasar al mezclador de rodillos
- Añadir los productos químicos y formar una banda
- Retirar el compuesto terminado
Secuencia ilustrativa · los tiempos no están a escala
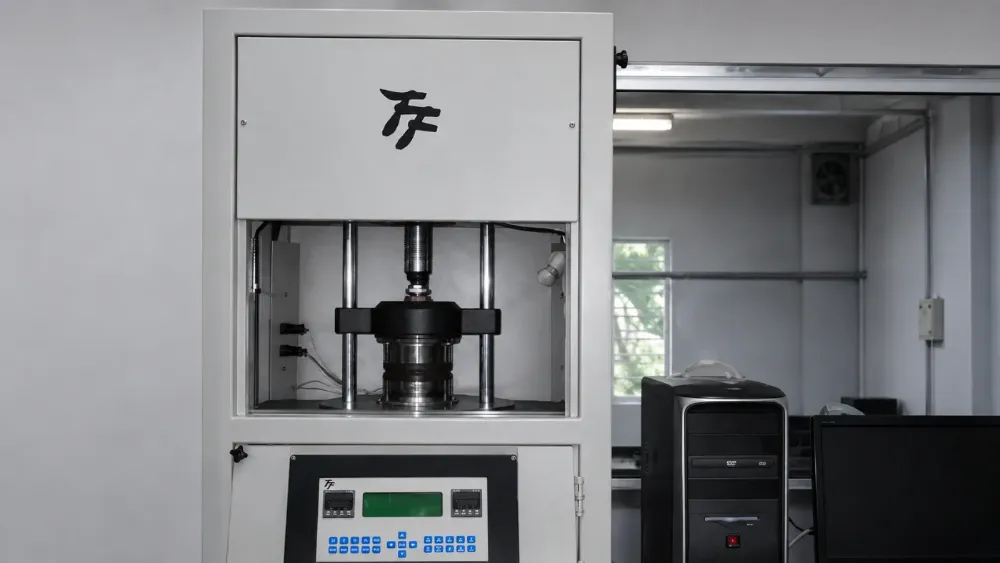
- Ensayar el compuesto
- Trazar la curva de vulcanización
- Verificar las propiedades especificadas
- Liberar el lote ensayado
Secuencia ilustrativa · los tiempos no están a escala
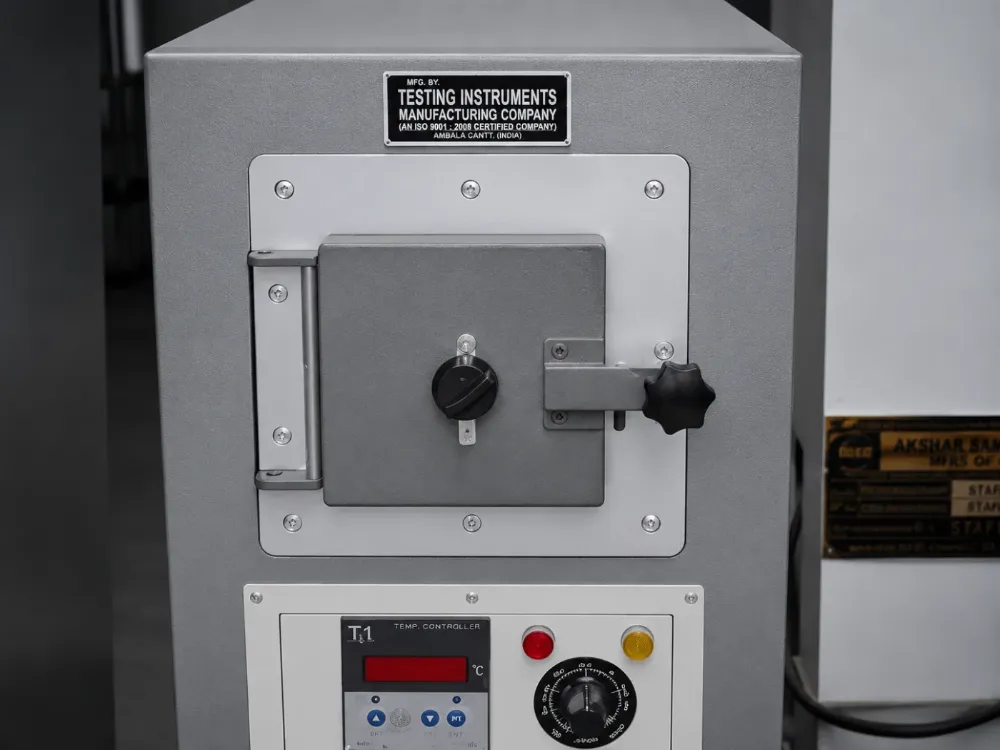
Ensayo del compuesto
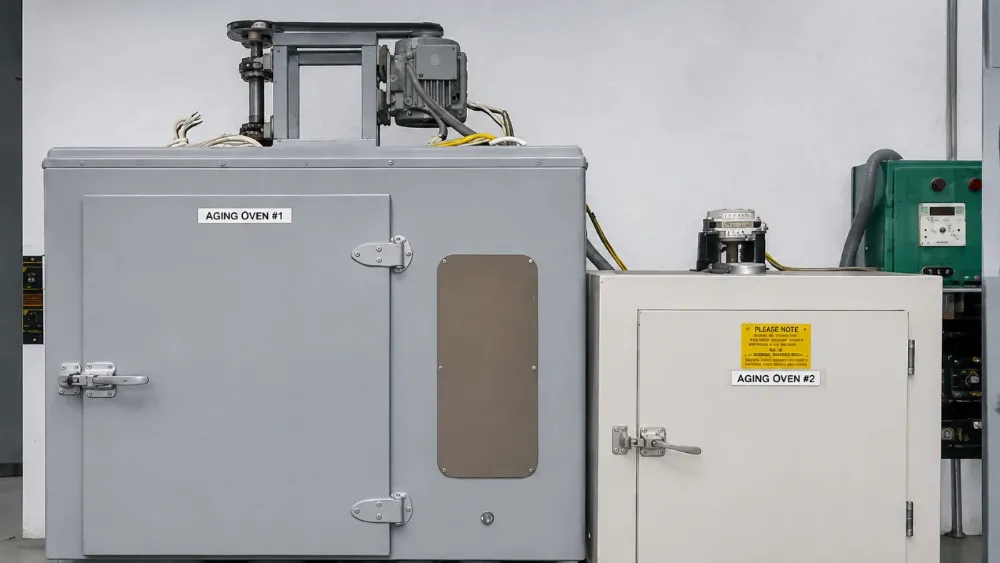
Ningún lote llega a producción sin ensayar. Un reómetro traza la curva de vulcanización de cada mezcla; dureza, resistencia a la tracción, alargamiento, densidad y dispersión se verifican frente a la especificación antes de liberarlo.
Utillaje
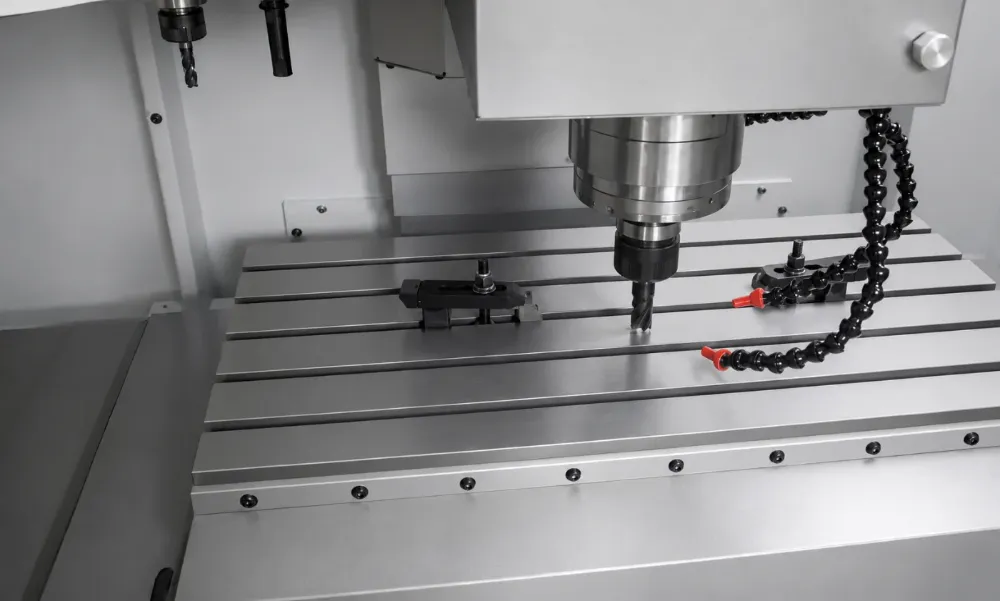
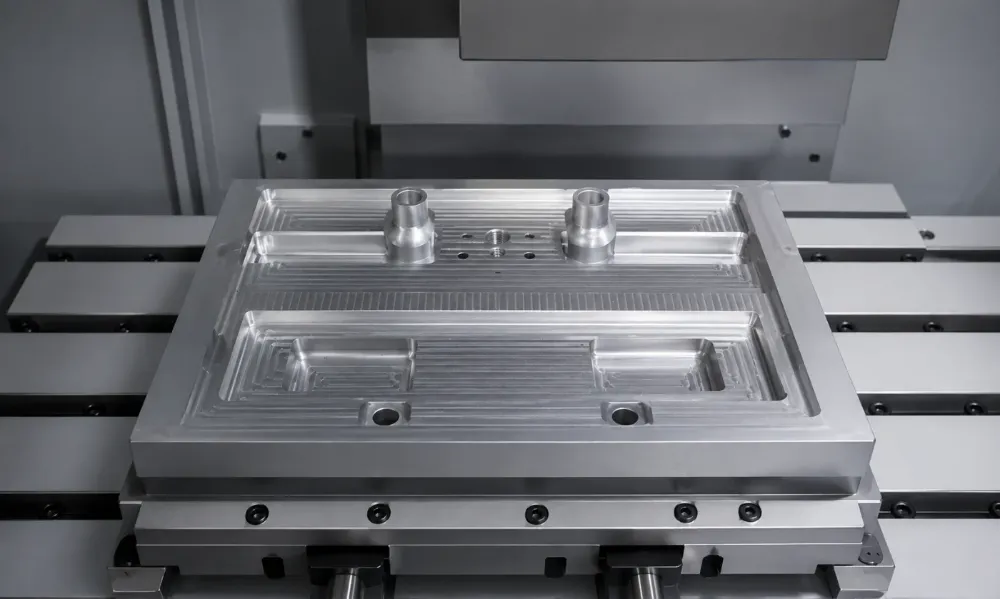
A partir de su plano, o por ingeniería inversa de su muestra, el componente se modela en CAD 3D. Nuestro taller de utillaje CNC mecaniza después el acero según el proceso de fabricación más adecuado para su componente.
- Amarrar el bloque de acero
- Bajar la fresa
- Mecanizar la cavidad y evacuar la viruta
- Retirar para mostrar el molde
Secuencia ilustrativa · los tiempos no están a escala
Dos vías de fabricación
Las geometrías discretas requieren un molde, fijado en una prensa hidráulica. Los componentes que pueden extruirse y terminarse después reciben una matriz de extrusión, montada en el cabezal de la extrusora.
Moldeo por compresión
El molde del taller se fija en una prensa hidráulica. Las preformas de compuesto vulcanizan en su interior con calor y presión. La pieza se expulsa y después se desbarba.
- Cargar la preforma de compuesto
- Cerrar con calor y presión
- Mantener para la vulcanización
- Abrir y expulsar la pieza
Secuencia ilustrativa · los tiempos no están a escala
Extrusión y unión
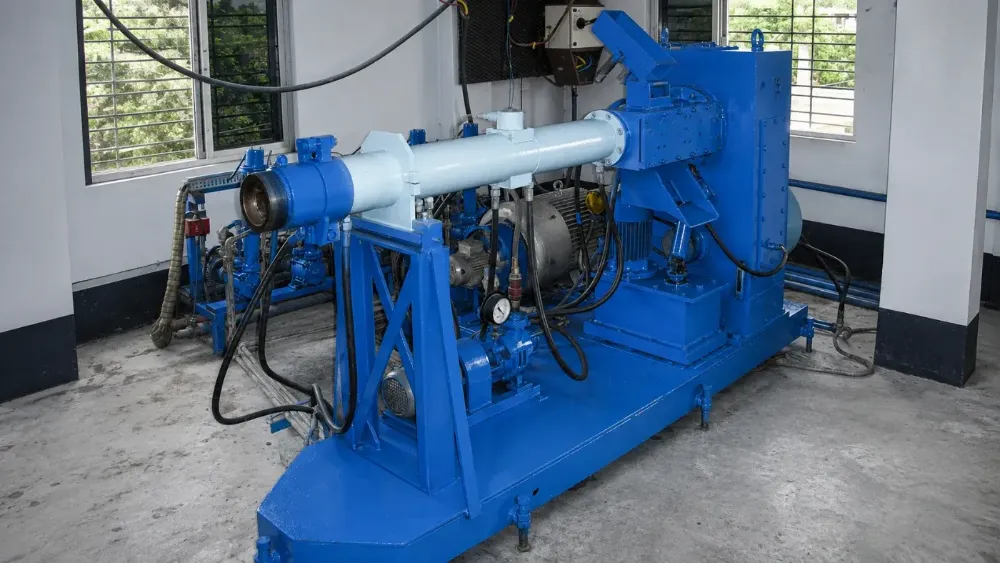
La matriz de extrusión del taller se monta en el cabezal de la extrusora. El husillo empuja el compuesto a través de ella. El perfil conformado vulcaniza en un horno de aire caliente de 21 m. Los tramos cortados se unen extremo con extremo en juntas sin fin.
- Conformar a través de la matriz
- Vulcanizar el perfil continuo
- Cortar a la longitud requerida
- Vulcanizar los extremos en un anillo
Secuencia ilustrativa · los tiempos no están a escala

Embalaje y envío
- Preparar las piezas terminadas
- Embalar los componentes
- Cerrar y etiquetar el paquete
- Listo para enviar
Secuencia ilustrativa · los tiempos no están a escala
Todo en nuestras instalaciones. Del compuesto al componente.
Formulación y mezclado
Amasadora de dispersión y mezcladores de rodillos refrigerados. Cada formulación se mezcla internamente.
Laboratorio de ensayos propio
Reómetro de matriz móvil, equipos de ensayo de tracción, dureza y abrasión, estufas de envejecimiento.
2 líneas de vulcanización continua
Líneas de vulcanización continua dedicadas a EPDM y silicona.
Más de 20 prensas hidráulicas
Platos de 250 × 250 mm hasta 1.090 × 790 mm, incluidas prensas automáticas.
Listos cuando usted lo esté.
Envíe un plano, una muestra o una especificación. Entregamos muestras muy rápido.
Más consejos prácticos próximamente en Consejos técnicos Silton.