Dados CAD. Desenhos. Amostras.
Ou deixe o projeto conosco.
Envie um desenho, uma amostra ou um arquivo CAD 3D (STEP, IGES, Parasolid, DXF ou PDF). Ou simplesmente diga o que precisa e deixe o projeto conosco. Estudamos a aplicação (temperatura, meios, grau de proteção, força de fechamento) e selecionamos o composto mais adequado.
Escolher o composto certo é o fator mais decisivo para um produto durável e sem falhas. É o que permite a uma peça durar mais que o seu cronograma de manutenção: Instale e esqueça.
- Desenho, amostra ou requisito
- Analisar a aplicação
- Comparar compostos adequados
- Selecionar a formulação
Sequência ilustrativa · tempos fora de escala
Mistura
O composto selecionado é misturado em um misturador de dispersão sob alta pressão e temperatura controlada, dosado para atingir a dureza, a resistência à tração e o alongamento desejados, e depois finalizado em um misturador de cilindros até formar uma manta homogênea.
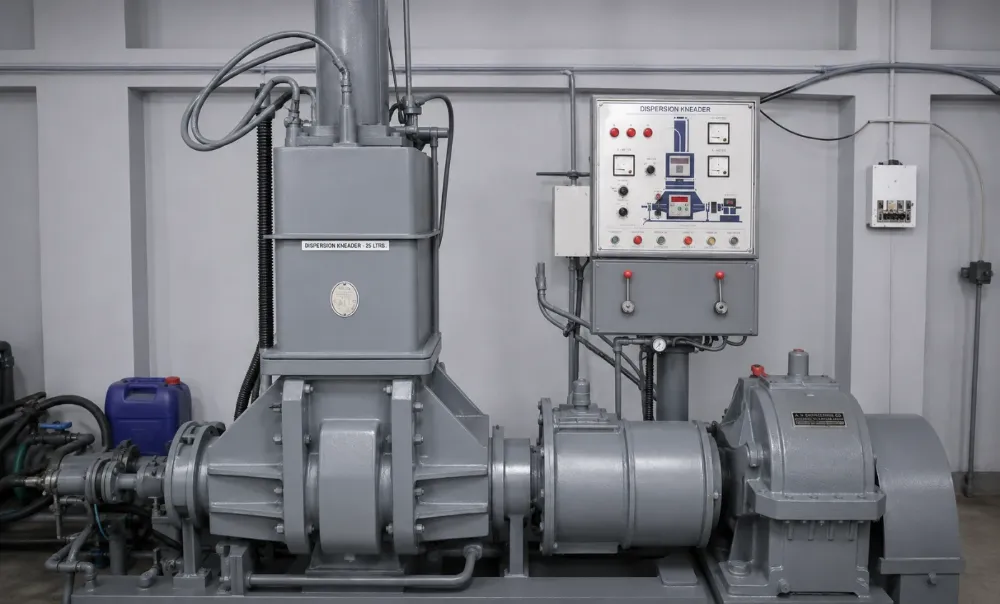
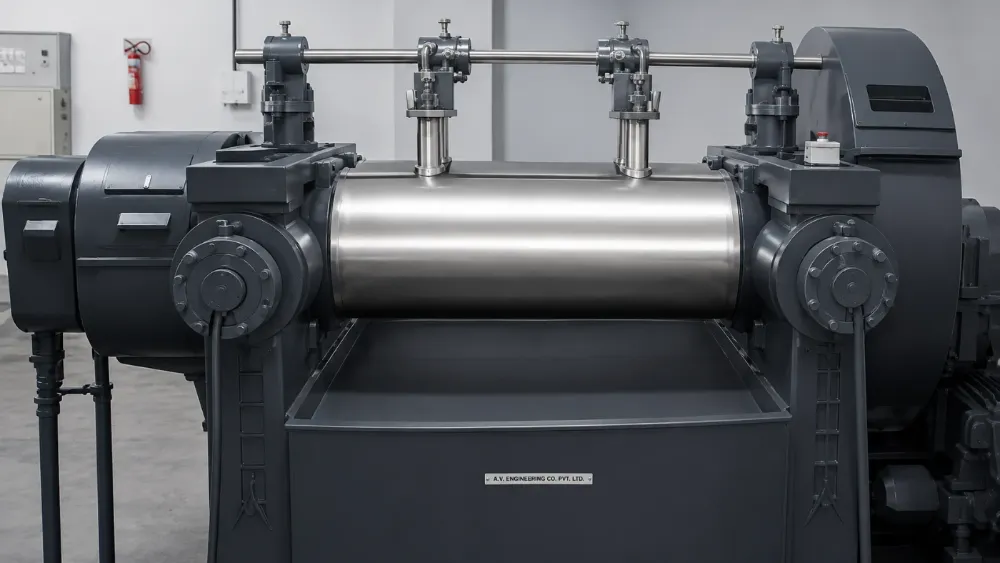
- Misturar um lote no misturador
- Transferir para o misturador de cilindros
- Adicionar os químicos e formar uma manta
- Retirar o composto pronto
Sequência ilustrativa · tempos fora de escala
- Testar o composto
- Traçar a curva de vulcanização
- Verificar as propriedades especificadas
- Liberar o lote testado
Sequência ilustrativa · tempos fora de escala
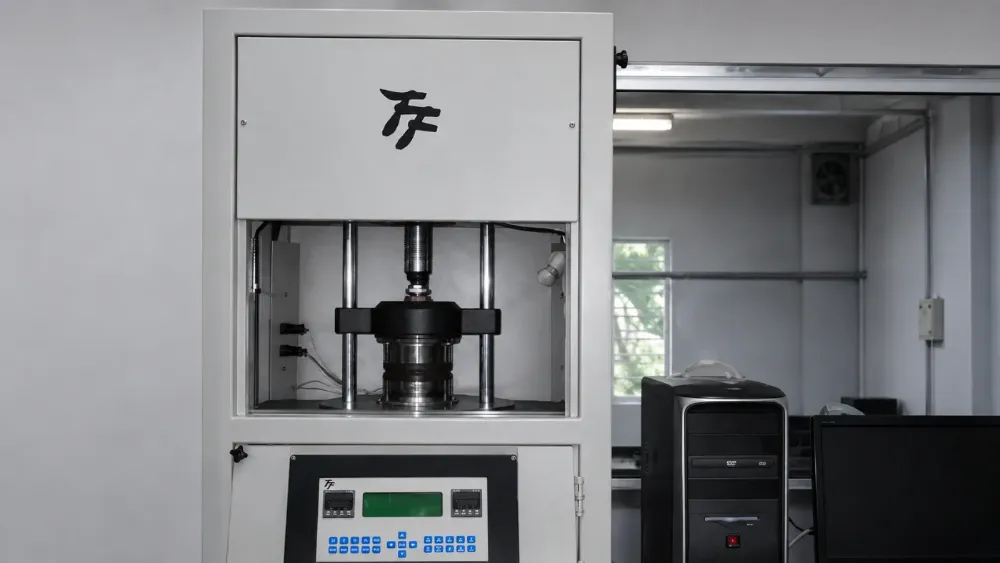
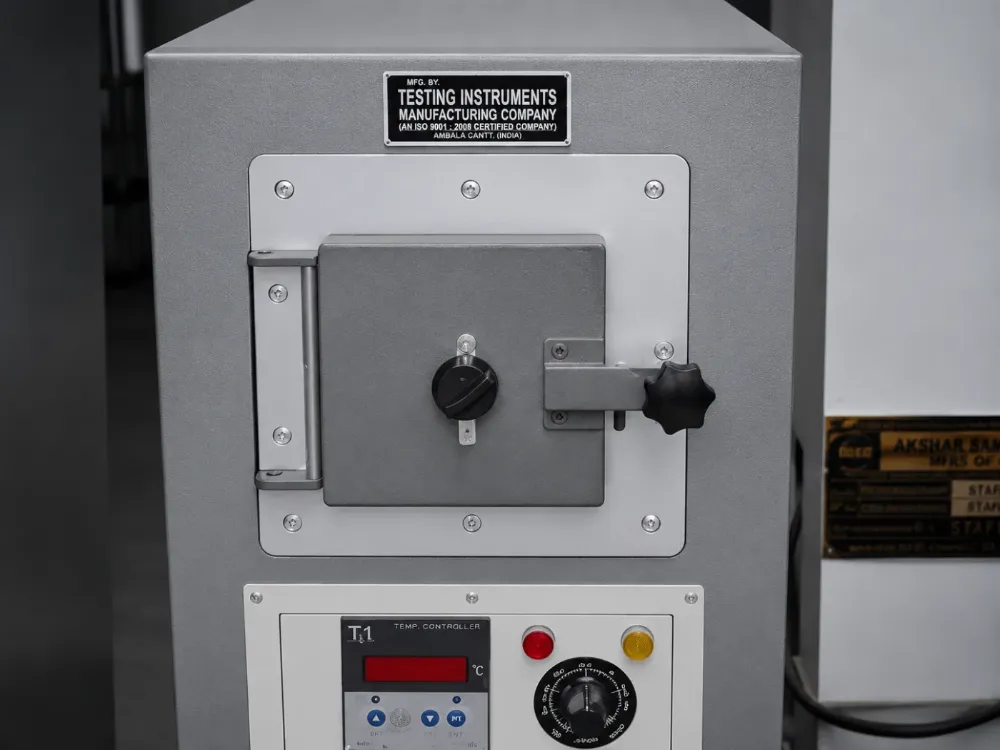
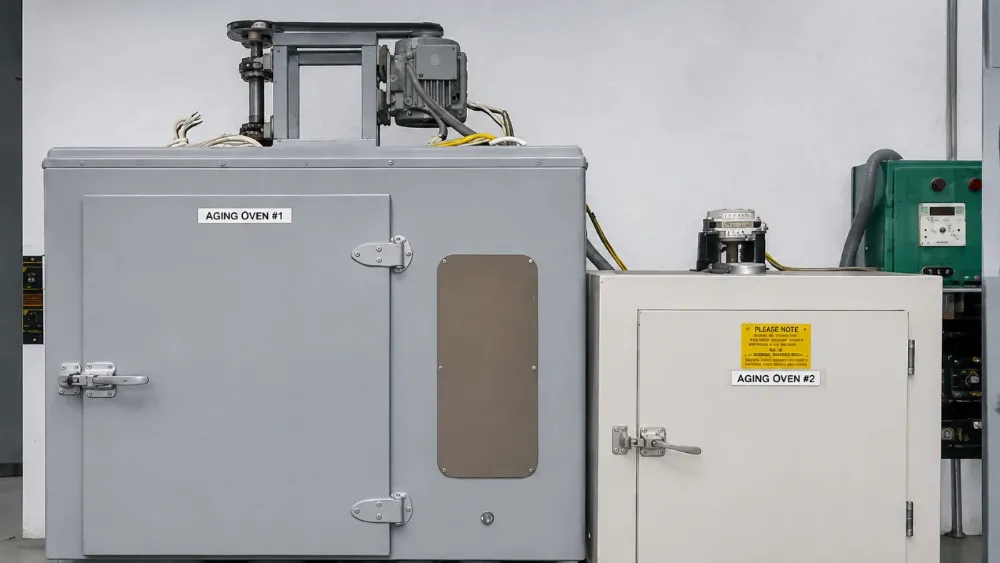
Ensaio do composto
Nenhum lote chega à produção sem teste. Um reômetro traça a curva de vulcanização de cada mistura; dureza, resistência à tração, alongamento, densidade e dispersão são verificados contra a especificação antes da liberação.
Ferramental
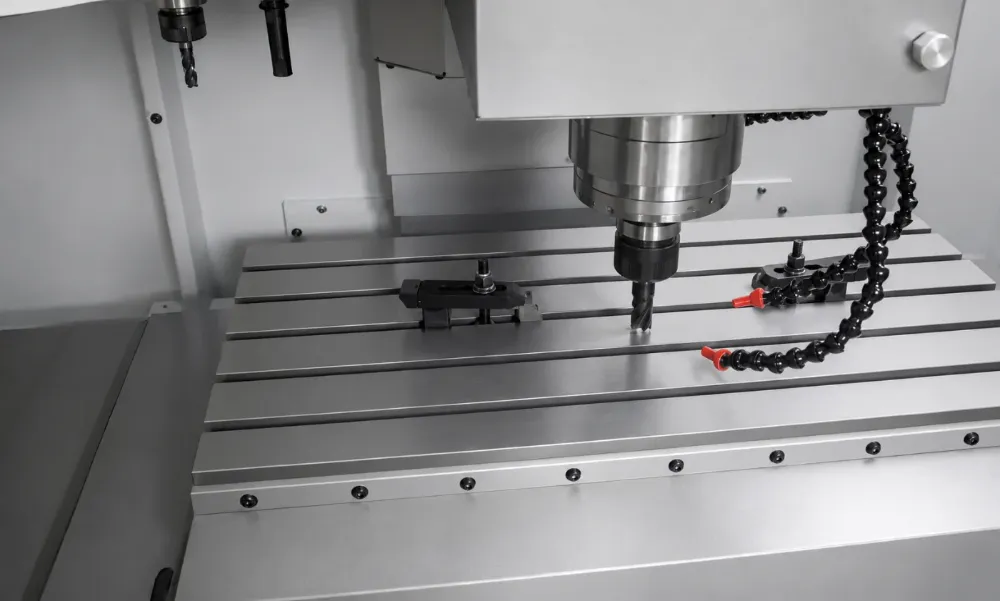
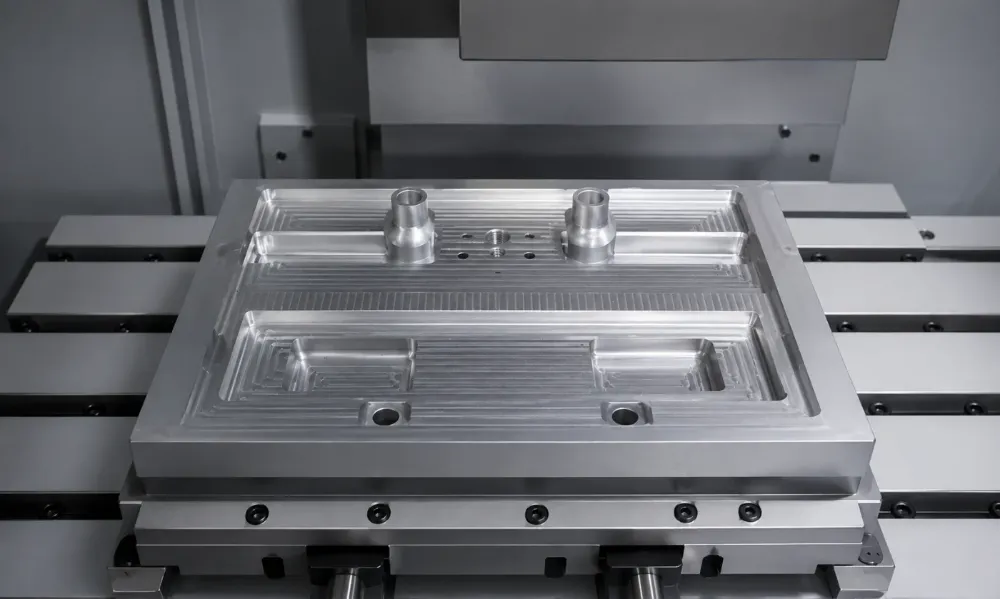
A partir do seu desenho, ou por engenharia reversa da sua amostra, o componente é modelado em CAD 3D. Nossa ferramentaria CNC então usina o aço conforme o processo de fabricação mais adequado ao seu componente.
- Fixar o bloco de aço
- Baixar a fresa
- Usinar a cavidade e remover os cavacos
- Recuar para revelar o molde
Sequência ilustrativa · tempos fora de escala
Dois caminhos de fabricação
Geometrias discretas pedem um molde, fixado em uma prensa hidráulica. Componentes que podem ser extrudados e acabados depois recebem uma matriz de extrusão, montada no cabeçote da extrusora.
Moldagem por compressão
O molde da ferramentaria é fixado em uma prensa hidráulica. Os blanks de composto vulcanizam dentro dele sob calor e pressão. A peça é extraída e depois rebarbada.
- Carregar o blank de composto
- Fechar sob calor e pressão
- Manter para a vulcanização
- Abrir e extrair a peça
Sequência ilustrativa · tempos fora de escala
Extrusão e emenda
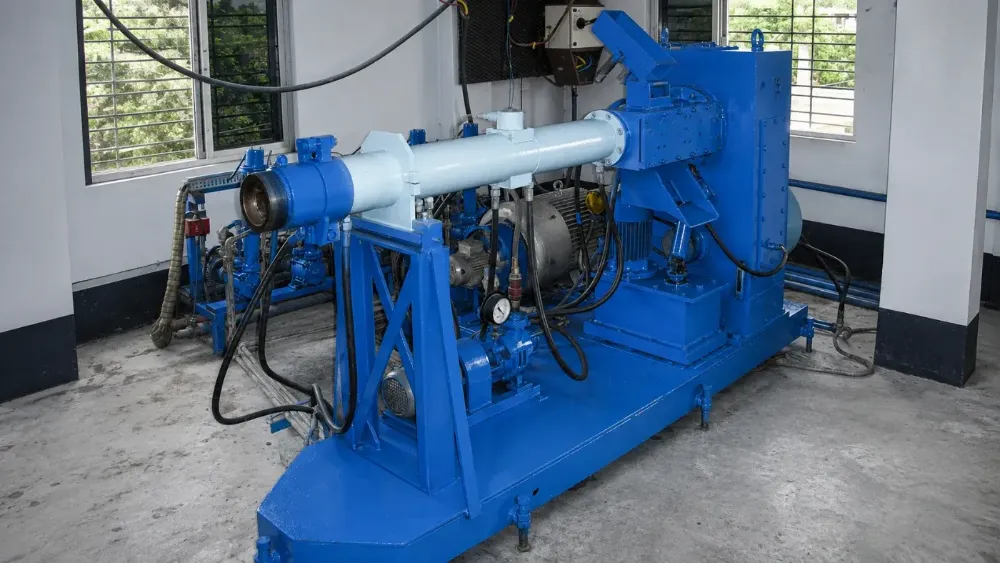
A matriz de extrusão da ferramentaria é montada no cabeçote da extrusora. A rosca empurra o composto através dela. O perfil conformado vulcaniza em um forno de ar quente de 21 m. Os comprimentos cortados são emendados ponta a ponta em juntas contínuas sem emenda aparente.
- Conformar pela matriz de extrusão
- Vulcanizar o perfil contínuo
- Cortar no comprimento necessário
- Vulcanizar as pontas em um anel
Sequência ilustrativa · tempos fora de escala

Embalagem e despacho
- Preparar as peças acabadas
- Embalar os componentes
- Fechar e etiquetar a embalagem
- Pronto para despacho
Sequência ilustrativa · tempos fora de escala
Tudo interno. Do composto ao componente.
Formulação e mistura
Misturador de dispersão e misturadores de cilindros refrigerados. Toda formulação misturada internamente.
Laboratório de ensaios próprio
Reômetro de matriz móvel, equipamentos de ensaio de tração, dureza e abrasão, estufas de envelhecimento.
2 linhas de vulcanização contínua
Linhas de vulcanização contínua dedicadas a EPDM e silicone.
Mais de 20 prensas hidráulicas
Pratos de 250 × 250 mm a 1.090 × 790 mm, incluindo prensas automáticas.
Prontos quando você estiver.
Envie um desenho, amostra ou especificação. Amostras entregues muito rapidamente.
Mais conselhos práticos em breve nas Dicas técnicas Silton.