Juntas extrudadas Silicone e EPDM, em rolos ou em comprimentos cortados
Uma junta extrudada é empurrada por uma matriz e vulcanizada continuamente, por isso a seção se mantém igual em todo o comprimento. Para uma seção oca ou longa, costuma ser a forma mais econômica de fazer uma junta.
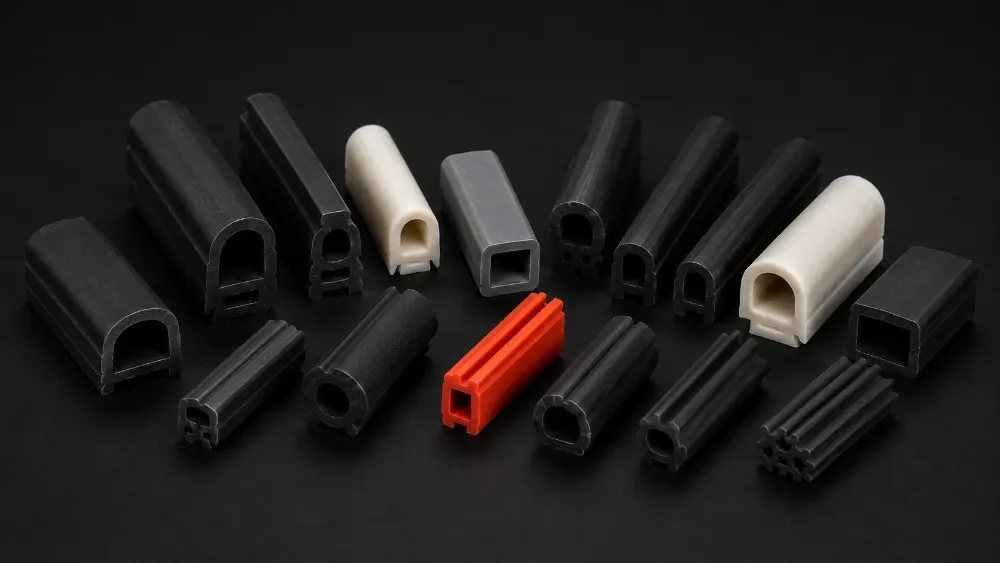
Seções, medidas e tolerâncias
Fabricamos vedações em A, em D e em P, seções maciças e tubos.
- Seções
- Vedações em A, em D e em P, seções maciças, tubos
- Dureza
- Silicone a partir de 30 Shore A, EPDM a partir de 40, até 85 Shore A
- Tamanho da seção
- 0,8 mm a menor, 75 mm a mais larga
- Parede mais fina
- 0,3 mm
- Tolerância
- ±0,15 mm em cotas críticas, ±0,3 mm nas demais e em esponja
- Fornecido em
- Rolos ou comprimentos cortados padrão
- Acabamento
- Furos puncionados ou formas recortadas em certas peças, conforme necessário
No momento não fornecemos perfis coextrudados nem autoadesivos.
Extrusões que não são juntas, como protetores de borda, estão na página de perfis . Tubos estão na página de tubos de silicone página.
Quando extrudar e quando não
Uma matriz custa uma fração de um molde, e as nossas levam 2 a 3 dias. Por isso uma junta de silicone extrudada pode sair mais barata que uma de EPDM moldada.
Se a seção é contínua, a junta é grande ou você precisa de uma seção oca, extrudar e emendar costuma ser a opção inteligente.
A junta é pequena ou extremamente crítica, sua linha precisa montá-la rápido, ou a forma tem raios fechados que uma seção extrudada dificilmente acompanharia. Veja juntas moldadas.
Você precisa de um anel fechado sem pagar por um molde. Cortamos a extrusão no comprimento e emendamos as pontas. Veja juntas emendadas.
Apertar mais não veda melhor
O erro mais comum que vemos é a sobrecompressão. Cada seção de junta e cada composto são projetados para trabalhar a uma certa compressão, e esse valor depende muito da própria seção. Além dele, a junta não veda melhor. Ela é cortada, ou sofre deformação permanente e falha antes.
Foi isso que deu errado em um projeto de luminária que fizemos em 2019. O aperto cortava a junta, e a solução foi um vazio maior na seção. A história completa está na página de juntas e vedações página.
Não publicamos valores de compressão. O número certo depende do composto, do canal, de onde a junta se encaixa e do projeto da seção; um valor genérico enganaria mais gente do que ajudaria. Envie o desenho e calcularemos para a sua peça.
Duas linhas de vulcanização contínua
Operamos duas linhas de vulcanização contínua. A primeira, com cura por micro-ondas, chegou em 2006 e é o motivo pelo qual a empresa se mudou de Daspara para Liluah. A segunda, uma linha de ar quente, veio em 2008.
Quanto conseguimos fazer em um dia depende da seção. Um perfil simples pode chegar a cerca de 12.000 metros por dia. Um pesado e complicado, talvez 300.
Antes de qualquer lote de composto chegar à extrusora, ele é verificado quanto a dureza, cura e porosidade. Se não foi verificado, não roda.

Juntas extrudadas
A menor seção é de 0,8 mm e a mais larga de 75 mm. A parede mais fina que conseguimos manter é de 0,3 mm.
Envie o desenho do seu componente
Envie o desenho, uma amostra ou um esboço do canal. Diremos se vale extrudar, qual composto usar e quanto custará a matriz.