Uszczelki wytłaczane Silikon i EPDM, w zwojach lub ciętych odcinkach
Uszczelka wytłaczana jest przeciskana przez matrycę i wulkanizowana w sposób ciągły, więc przekrój pozostaje taki sam na całej długości. Dla przekroju pustego lub długiego to zwykle najbardziej ekonomiczny sposób wykonania uszczelki.
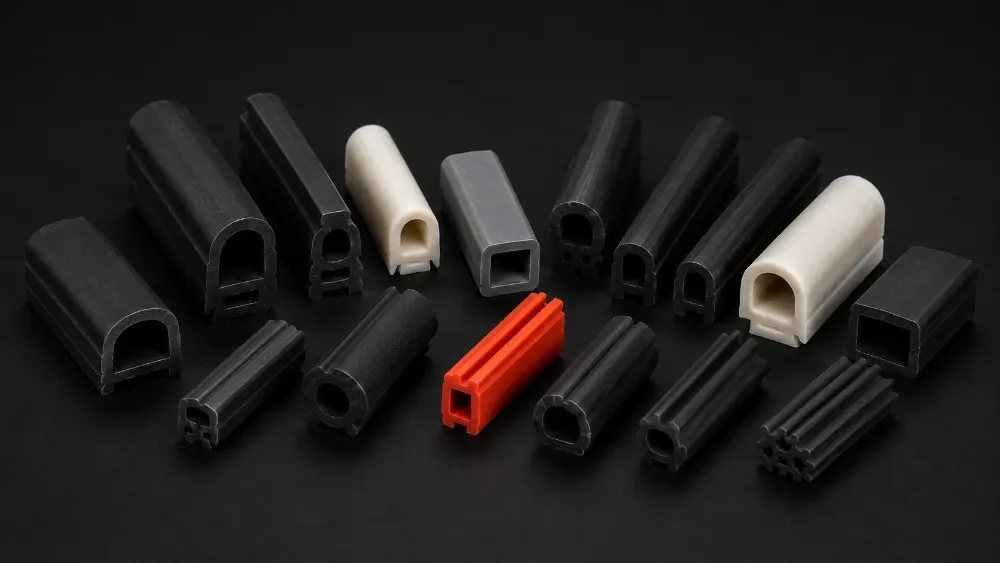
Przekroje, rozmiary i tolerancje
Produkujemy uszczelki A, D i P, przekroje lite i węże.
- Przekroje
- Uszczelki A, D i P, przekroje lite, węże
- Twardość
- Silikon od 30 Shore A, EPDM od 40, do 85 Shore A
- Rozmiar przekroju
- 0,8 mm najmniejszy, 75 mm najszerszy
- Najcieńsza ścianka
- 0,3 mm
- Tolerancja
- ±0,15 mm na wymiarach krytycznych, ±0,3 mm na pozostałych i na gąbce
- Dostarczane jako
- Zwoje lub standardowe cięte odcinki
- Wykończenie
- Otwory wykrawane lub kształty wycinane w niektórych elementach, według potrzeb
Obecnie nie dostarczamy profili współwytłaczanych ani samoprzylepnych.
Wytłoczki niebędące uszczelkami, jak osłony krawędzi, znajdziesz na stronie profile gumowe . Węże są na stronie węże silikonowe stronę.
Kiedy wytłaczać, a kiedy nie
Matryca kosztuje ułamek ceny formy, a nasze powstają w 2–3 dni. Dlatego wytłaczana uszczelka silikonowa może wyjść taniej niż formowana z EPDM.
Jeśli przekrój jest ciągły, uszczelka jest duża lub potrzebny jest przekrój pusty, wytłaczanie i łączenie to często rozsądny wybór.
Uszczelka jest mała lub bardzo krytyczna, Twoja linia musi ją szybko montować, lub kształt ma ciasne promienie, za którymi profil wytłaczany trudno nadąży. Zobacz uszczelki formowane.
Potrzebujesz zamkniętej pętli bez płacenia za formę. Tniemy wytłoczkę na długość i łączymy końce. Zobacz uszczelki łączone.
Mocniejszy docisk nie uszczelnia lepiej
Najczęstszy błąd, jaki widzimy, to nadmierne ściśnięcie. Każdy przekrój uszczelki i każda mieszanka są zaprojektowane do pracy przy określonym ściśnięciu, a ta wartość mocno zależy od samego przekroju. Przekrocz ją, a uszczelka nie uszczelni lepiej. Zostanie przecięta albo odkształci się trwale i zawiedzie szybciej.
To właśnie poszło źle w projekcie oprawy, który robiliśmy w 2019 roku. Docisk przecinał uszczelkę, a rozwiązaniem był większy otwór w przekroju. Cała historia jest na stronie uszczelki i uszczelnienia stronę.
Nie publikujemy wartości ściśnięcia. Właściwa liczba zależy od mieszanki, rowka, miejsca montażu uszczelki i projektu przekroju, więc ogólna wartość wprowadziłaby w błąd więcej osób, niż by pomogła. Prześlij rysunek, a wyliczymy ją dla Twojego elementu.
Dwie linie wulkanizacji ciągłej
Prowadzimy dwie linie wulkanizacji ciągłej. Pierwsza, z wulkanizacją mikrofalową, przyszła w 2006 roku i to z jej powodu firma przeniosła się z Daspary do Liluah. Druga, gorącopowietrzna, dołączyła w 2008.
Ile możemy wyprodukować dziennie, zależy od przekroju. Prosty profil może dojść do około 12 000 metrów dziennie. Ciężki, skomplikowany może do 300.
Zanim jakakolwiek partia mieszanki trafi do wytłaczarki, sprawdzamy jej twardość, wulkanizację i porowatość. Jeśli nie została sprawdzona, nie idzie do produkcji.

Uszczelki wytłaczane
Najmniejszy przekrój to 0,8 mm, a najszerszy 75 mm. Najcieńsza ścianka, jaką utrzymujemy, to 0,3 mm.
Prześlij rysunek swojego elementu
Prześlij rysunek, próbkę lub szkic rowka. Powiemy, czy wytłaczać, jakiej mieszanki użyć i ile będzie kosztować matryca.