Ekstrüzyon contalar Silikon ve EPDM, rulo veya kesilmiş boy hâlinde
Ekstrüzyon conta bir kalıptan itilir ve sürekli vulkanize edilir; böylece kesit tüm boyunca aynı kalır. İçi boş veya uzun bir kesit için genellikle conta yapmanın en ekonomik yoludur.
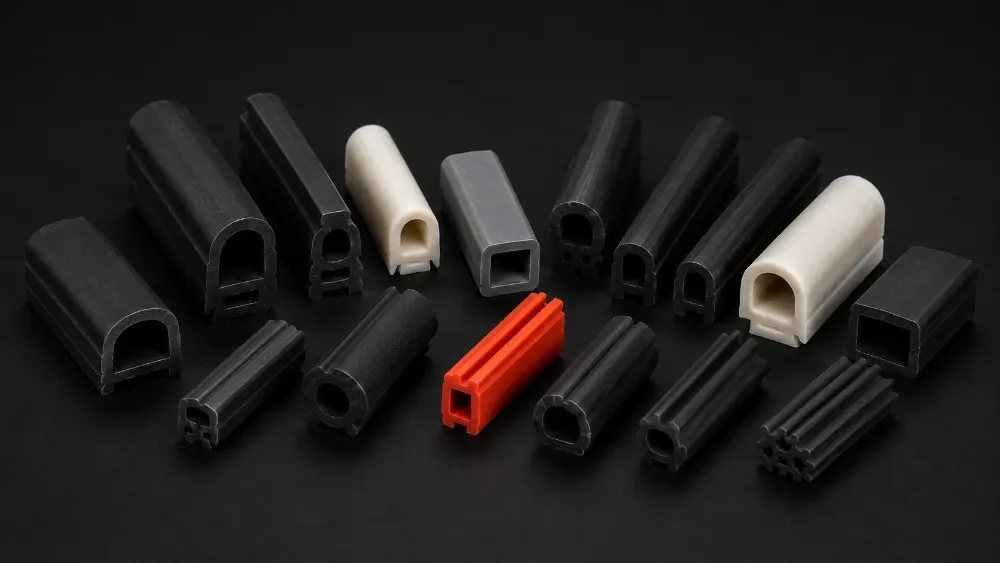
Kesitler, ölçüler ve toleranslar
A, D ve P contalar, dolu kesitler ve hortumlar üretiyoruz.
- Kesitler
- A, D ve P contalar, dolu kesitler, hortumlar
- Sertlik
- Silikon 30 Shore A'dan, EPDM 40'tan, 85 Shore A'ya kadar
- Kesit boyutu
- En küçük 0,8 mm, en geniş 75 mm
- En ince et kalınlığı
- 0,3 mm
- Tolerans
- Kritik ölçülerde ±0,15 mm, diğerlerinde ve süngerde ±0,3 mm
- Teslim şekli
- Rulo veya standart kesilmiş boylar
- Son işlem
- Gerektiğinde bazı parçalarda delik zımbalama veya şekil kesme
Şu anda ko-ekstrüzyon ve kendinden yapışkanlı profil tedarik etmiyoruz.
Kenar koruyucu gibi conta olmayan ekstrüzyonlar kauçuk profiller sayfasında. Hortumlar silikon hortumlar sayfasında.
Ne zaman ekstrüde etmeli, ne zaman etmemeli
Bir ekstrüzyon kalıbı, kalıplama kalıbının küçük bir kısmına mal olur ve bizimkiler 2–3 günde hazır olur. Bu yüzden ekstrüzyon bir silikon conta, kalıp bir EPDM contadan daha ucuza çıkabilir.
Kesit sürekliyse, conta büyükse veya contada içi boş kesit gerekiyorsa, ekstrüzyon ve ekleme çoğu zaman akıllı seçenektir.
Conta küçük veya son derece kritikse, hattınızın onu hızla takması gerekiyorsa veya şekilde ekstrüzyon kesitin izlemekte zorlanacağı dar yarıçaplar varsa. Bkz. kalıp contalar.
Kalıp bedeli ödemeden kapalı bir halkaya ihtiyacınız varsa. Ekstrüzyonu boyuna keser ve uçları ekleriz. Bkz. ek yerli contalar.
Daha fazla sıkmak daha iyi sızdırmazlık sağlamaz
En sık gördüğümüz hata aşırı sıkıştırmadır. Her conta kesiti ve karışımı belirli bir sıkıştırmada çalışacak şekilde tasarlanır ve bu değer büyük ölçüde kesitin kendisine bağlıdır. Bunu aşarsanız conta daha iyi sızdırmazlık sağlamaz. Kesilir ya da kalıcı deformasyona uğrar ve daha erken bozulur.
2019'da yaptığımız bir armatür işinde yanlış giden buydu. Sıkma contayı kesiyordu ve çözüm kesitte daha büyük bir boşluktu. Hikâyenin tamamı contalar ve sızdırmazlık elemanları sayfasında.
Sıkıştırma değerleri yayımlamıyoruz. Doğru rakam karışıma, kanala, contanın oturduğu yere ve kesit tasarımına bağlıdır; bu yüzden genel bir rakam yardım ettiğinden çok insanı yanıltır. Çizimi gönderin, parçanız için hesaplayalım.
İki sürekli vulkanizasyon hattı
İki sürekli vulkanizasyon hattı işletiyoruz. Mikrodalga kürlemeli ilki 2006'da geldi ve şirketin Daspara'dan Liluah'a taşınmasının nedenidir. İkincisi, sıcak hava hattı, 2008'de onu izledi.
Günde ne kadar üretebileceğimiz kesite bağlıdır. Basit bir profil günde yaklaşık 12.000 metreye çıkabilir. Ağır, karmaşık bir profil 300 olabilir.
Herhangi bir karışım partisi ekstrüdere ulaşmadan önce sertlik, kürlenme ve gözeneklilik açısından kontrol edilir. Kontrol edilmemişse hatta girmez.

Ekstrüzyon contalar
En küçük kesit 0,8 mm, en geniş 75 mm'dir. Tutabildiğimiz en ince et kalınlığı 0,3 mm'dir.
Parça çiziminizi gönderin
Çizimi, bir numuneyi veya kanalın eskizini gönderin. Ekstrüde edilip edilmeyeceğini, hangi karışımın kullanılacağını ve kalıbın maliyetini söyleyelim.