Gasket ekstrusi Silikon dan EPDM, dalam gulungan atau potongan panjang
Gasket ekstrusi didorong melalui die dan divulkanisasi secara kontinu, sehingga penampangnya sama di seluruh panjang. Untuk penampang berongga atau panjang, ini biasanya cara paling ekonomis membuat gasket.
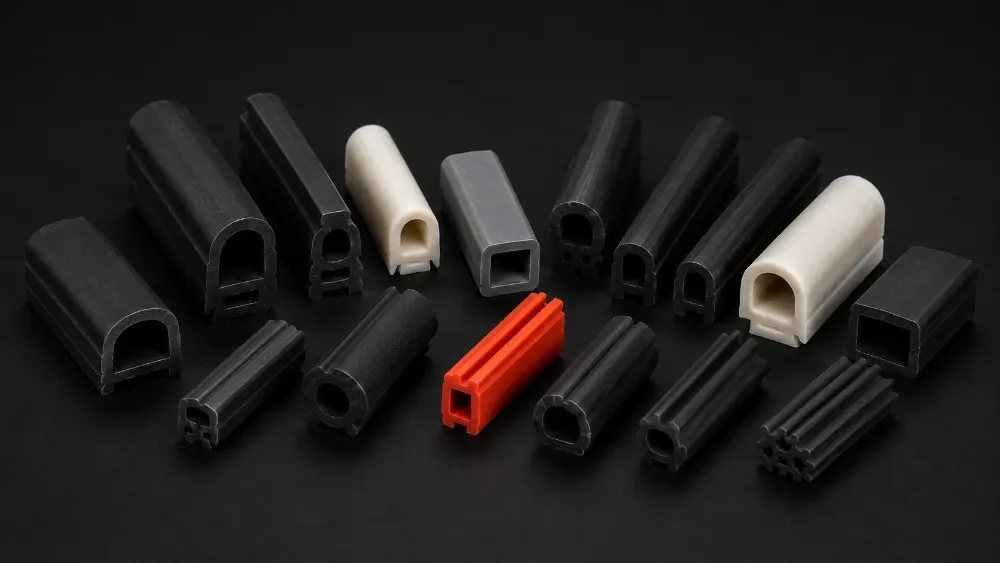
Penampang, ukuran, dan toleransi
Kami membuat seal A, D, dan P, penampang pejal, dan selang.
- Penampang
- Seal A, D, dan P, penampang pejal, selang
- Kekerasan
- Silikon mulai 30 Shore A, EPDM mulai 40, hingga 85 Shore A
- Ukuran penampang
- Terkecil 0,8 mm, terlebar 75 mm
- Dinding tertipis
- 0.3 mm
- Toleransi
- ±0,15 mm pada dimensi kritis, ±0,3 mm pada lainnya dan pada spons
- Bentuk pasokan
- Gulungan, atau potongan panjang standar
- Finishing
- Lubang dipons atau bentuk dipotong pada komponen tertentu, sesuai kebutuhan
Saat ini kami tidak memasok profil ko-ekstrusi maupun profil berperekat.
Ekstrusi yang bukan gasket, seperti pelindung tepi, ada di halaman profil karet . Selang ada di halaman selang silikon .
Kapan memilih ekstrusi, dan kapan tidak
Die hanya sebagian kecil biaya cetakan, dan die kami selesai dalam 2–3 hari. Itulah sebabnya gasket silikon ekstrusi bisa lebih murah daripada gasket EPDM cetak.
Jika penampang kontinu, gasket besar, atau Anda membutuhkan penampang berongga, ekstrusi dan penyambungan sering menjadi pilihan cerdas.
Gasket kecil atau sangat kritis, lini Anda perlu memasangnya dengan cepat, atau bentuknya memiliki radius sempit yang sulit diikuti penampang ekstrusi. Lihat gasket cetak.
Anda membutuhkan loop tertutup tanpa membayar cetakan. Kami memotong ekstrusi sesuai panjang dan menyambung ujung-ujungnya. Lihat gasket sambung.
Menekan lebih keras tidak membuat lebih rapat
Kesalahan paling umum yang kami lihat adalah kompresi berlebih. Setiap penampang gasket dan kompon dirancang bekerja pada kompresi tertentu, dan angka itu sangat bergantung pada penampangnya sendiri. Lewati batas itu dan gasket tidak menyegel lebih baik. Gasket terpotong, atau mengalami deformasi permanen dan gagal lebih cepat.
Itulah yang terjadi pada proyek lampu yang kami kerjakan pada 2019. Penjepitan memotong gasket, dan solusinya adalah rongga yang lebih besar pada penampang. Kisah lengkapnya ada di halaman gasket dan seal .
Kami tidak memublikasikan angka kompresi. Angka yang tepat bergantung pada kompon, alur, posisi gasket, dan desain penampang, sehingga angka umum justru akan lebih banyak menyesatkan daripada membantu. Kirimkan gambar dan kami akan menghitungnya untuk komponen Anda.
Dua lini vulkanisasi kontinu
Kami menjalankan dua lini vulkanisasi kontinu. Yang pertama, dengan vulkanisasi gelombang mikro, hadir pada 2006 dan menjadi alasan perusahaan pindah dari Daspara ke Liluah. Yang kedua, lini udara panas, menyusul pada 2008.
Kapasitas harian bergantung pada penampang. Profil sederhana bisa mencapai sekitar 12.000 meter sehari. Yang berat dan rumit mungkin 300.
Sebelum setiap batch kompon sampai ke mesin ekstrusi, kekerasan, vulkanisasi, dan porositasnya diperiksa. Jika belum diperiksa, tidak diproses.

Gasket ekstrusi
Penampang terkecil 0,8 mm dan terlebar 75 mm. Dinding tertipis yang dapat kami jaga adalah 0,3 mm.
Kirimkan gambar komponen Anda
Kirim gambar, sampel, atau sketsa alur. Kami akan memberi tahu apakah sebaiknya diekstrusi, kompon apa yang digunakan, dan berapa biaya die-nya.