Juntas extruidas Silicona y EPDM, en rollos o en tramos cortados
Una junta extruida se empuja a través de una matriz y se vulcaniza en continuo, de modo que la sección se mantiene igual en toda su longitud. Para una sección hueca o larga, suele ser la forma más económica de fabricar una junta.
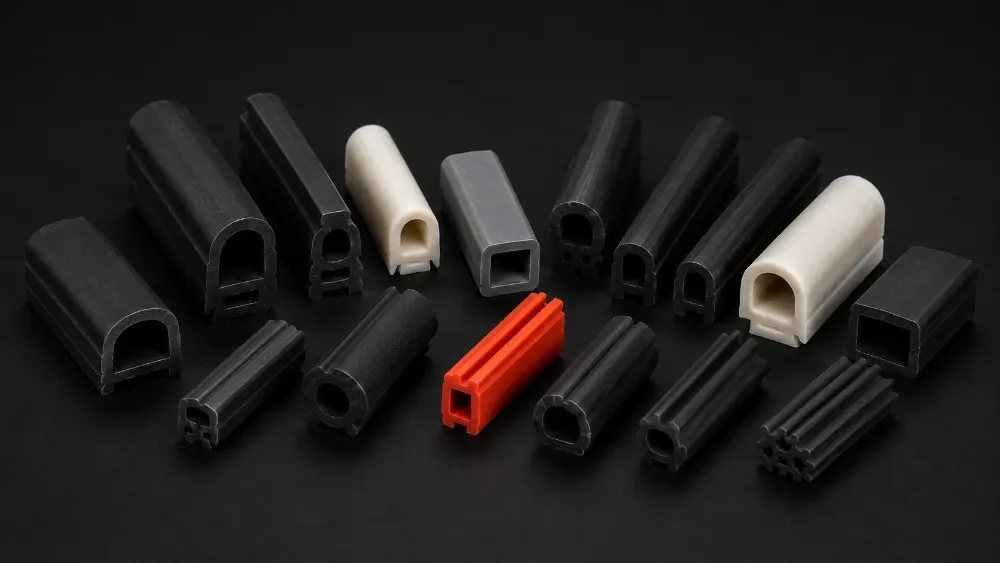
Secciones, medidas y tolerancias
Fabricamos juntas en A, en D y en P, secciones macizas y tubo.
- Secciones
- Juntas en A, en D y en P, secciones macizas, tubo
- Dureza
- Silicona desde 30 Shore A, EPDM desde 40, hasta 85 Shore A
- Tamaño de sección
- 0,8 mm la más pequeña, 75 mm la más ancha
- Pared más fina
- 0,3 mm
- Tolerancia
- ±0,15 mm en cotas críticas, ±0,3 mm en el resto y en esponja
- Se suministra en
- Rollos o tramos cortados estándar
- Acabado
- Taladros punzonados o formas recortadas en ciertas piezas, según necesidad
Por el momento no suministramos perfiles coextruidos ni autoadhesivos.
Las extrusiones que no son juntas, como los protectores de borde, están en la página de perfiles . El tubo está en la página de tubo de silicona página.
Cuándo extruir y cuándo no
Una matriz cuesta una fracción de un molde, y las nuestras tardan 2 a 3 días. Por eso una junta de silicona extruida puede salir más barata que una de EPDM moldeada.
Si la sección es continua, la junta es grande o necesita una sección hueca, extruir y unir suele ser la opción inteligente.
La junta es pequeña o extremadamente crítica, su línea necesita montarla rápido, o la forma tiene radios cerrados que una sección extruida difícilmente seguiría. Vea juntas moldeadas.
Necesita un anillo cerrado sin pagar un molde. Cortamos la extrusión a medida y unimos los extremos. Vea juntas unidas.
Apretar más no sella mejor
El error más común que vemos es la sobrecompresión. Cada sección de junta y cada compuesto están diseñados para trabajar a cierta compresión, y ese valor depende mucho de la propia sección. Si se supera, la junta no sella mejor. Se corta, o toma deformación remanente y falla antes.
Eso es lo que falló en un proyecto de luminarias que hicimos en 2019. El apriete cortaba la junta, y la solución fue agrandar el hueco de la sección. La historia completa está en la página de juntas y sellos página.
No publicamos valores de compresión. El valor correcto depende del compuesto, la ranura, dónde va la junta y el diseño de la sección, así que una cifra general confundiría a más gente de la que ayudaría. Envíenos el plano y lo calcularemos para su pieza.
Dos líneas de vulcanización continua
Tenemos dos líneas de vulcanización continua. La primera, con curado por microondas, llegó en 2006 y es la razón por la que la empresa se trasladó de Daspara a Liluah. La segunda, una línea de aire caliente, llegó en 2008.
Cuánto podemos fabricar en un día depende de la sección. Un perfil sencillo puede llegar a unos 12.000 metros al día. Uno pesado y complicado, quizá 300.
Antes de que un lote de compuesto llegue a la extrusora, se comprueba su dureza, curado y porosidad. Si no se ha comprobado, no se procesa.

Juntas extruidas
La sección más pequeña es de 0,8 mm y la más ancha de 75 mm. La pared más fina que podemos mantener es de 0,3 mm.
Envíenos el plano de su componente
Envíe el plano, una muestra o un boceto de la ranura. Le diremos si conviene extruirla, qué compuesto usar y cuánto costará la matriz.