Gioăng đùn Silicone và EPDM, dạng cuộn hoặc cắt sẵn chiều dài
Gioăng đùn được đẩy qua đầu đùn và lưu hóa liên tục, nên tiết diện giống nhau trên toàn bộ chiều dài. Với tiết diện rỗng hoặc dài, đây thường là cách kinh tế nhất để làm gioăng.
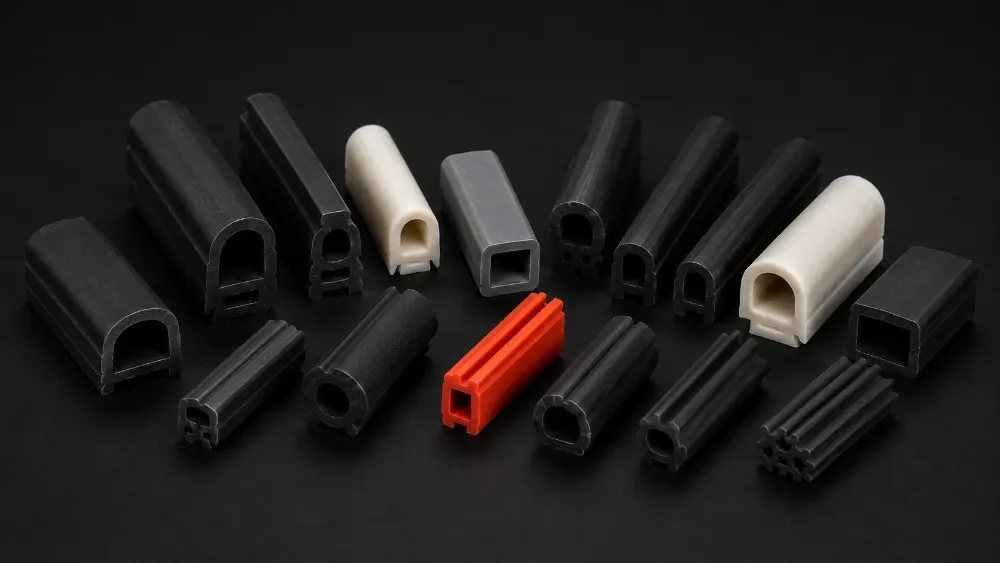
Tiết diện, kích thước và dung sai
Chúng tôi làm gioăng dạng A, D và P, tiết diện đặc và ống.
- Tiết diện
- Gioăng A, D và P, tiết diện đặc, ống
- Độ cứng
- Silicone từ 30 Shore A, EPDM từ 40, đến 85 Shore A
- Kích thước tiết diện
- Nhỏ nhất 0,8 mm, rộng nhất 75 mm
- Thành mỏng nhất
- 0.3 mm
- Dung sai
- ±0,15 mm với kích thước quan trọng, ±0,3 mm với phần còn lại và với xốp
- Dạng cung cấp
- Cuộn, hoặc cắt theo chiều dài tiêu chuẩn
- Hoàn thiện
- Đột lỗ hoặc cắt hình trên một số chi tiết, theo yêu cầu
Hiện chúng tôi chưa cung cấp profile đùn kép và profile có lớp keo dán.
Các sản phẩm đùn không phải gioăng, như nẹp bảo vệ cạnh, có tại trang profile cao su . Ống có tại trang ống silicone .
Khi nào nên đùn, khi nào không
Đầu đùn chỉ tốn một phần nhỏ chi phí khuôn, và của chúng tôi làm xong trong 2–3 ngày. Vì vậy gioăng silicone đùn có thể rẻ hơn gioăng EPDM đúc.
Nếu tiết diện liên tục, gioăng lớn, hoặc bạn cần tiết diện rỗng, đùn rồi nối thường là lựa chọn thông minh.
Gioăng nhỏ hoặc cực kỳ quan trọng, dây chuyền của bạn cần lắp nhanh, hoặc hình dạng có bán kính nhỏ mà tiết diện đùn khó bám theo. Xem gioăng đúc.
Bạn cần vòng kín mà không phải trả tiền khuôn. Chúng tôi cắt đoạn đùn theo chiều dài và nối hai đầu. Xem gioăng nối vòng.
Ép mạnh hơn không làm kín tốt hơn
Lỗi phổ biến nhất chúng tôi gặp là nén quá mức. Mỗi tiết diện gioăng và hỗn hợp được thiết kế để làm việc ở một mức nén nhất định, và con số đó phụ thuộc nhiều vào chính tiết diện. Vượt quá mức đó gioăng không làm kín tốt hơn. Nó bị cắt, hoặc biến dạng vĩnh viễn và hỏng sớm hơn.
Đó chính là điều đã xảy ra trong một dự án đèn năm 2019. Lực kẹp đang cắt gioăng, và cách khắc phục là làm phần rỗng trong tiết diện lớn hơn. Toàn bộ câu chuyện có tại trang gioăng và phớt làm kín .
Chúng tôi không công bố số liệu nén. Con số đúng phụ thuộc vào hỗn hợp, rãnh, vị trí lắp gioăng và thiết kế tiết diện, nên một con số chung sẽ gây hiểu lầm nhiều hơn là giúp ích. Gửi bản vẽ, chúng tôi sẽ tính cho chi tiết của bạn.
Hai dây chuyền lưu hóa liên tục
Chúng tôi vận hành hai dây chuyền lưu hóa liên tục. Dây chuyền đầu tiên, lưu hóa bằng vi sóng, có từ năm 2006 và là lý do công ty chuyển từ Daspara sang Liluah. Dây chuyền thứ hai, dùng khí nóng, có năm 2008.
Sản lượng mỗi ngày phụ thuộc tiết diện. Profile đơn giản có thể đạt khoảng 12.000 mét một ngày. Profile nặng, phức tạp có thể chỉ 300.
Trước khi bất kỳ mẻ hỗn hợp nào đến máy đùn, nó được kiểm tra độ cứng, lưu hóa và độ rỗ. Chưa kiểm tra thì không chạy.

Gioăng đùn
Tiết diện nhỏ nhất là 0,8 mm và rộng nhất là 75 mm. Thành mỏng nhất chúng tôi giữ được là 0,3 mm.
Gửi bản vẽ chi tiết cho chúng tôi
Gửi bản vẽ, mẫu hoặc phác thảo rãnh. Chúng tôi sẽ cho biết có nên đùn không, dùng hỗn hợp nào và đầu đùn giá bao nhiêu.