Guarnizioni estruse Silicone ed EPDM, in rotoli o spezzoni tagliati
Una guarnizione estrusa viene spinta attraverso una filiera e vulcanizzata in continuo, così la sezione resta uguale per tutta la lunghezza. Per una sezione cava o lunga, è di solito il modo più economico di produrre una guarnizione.
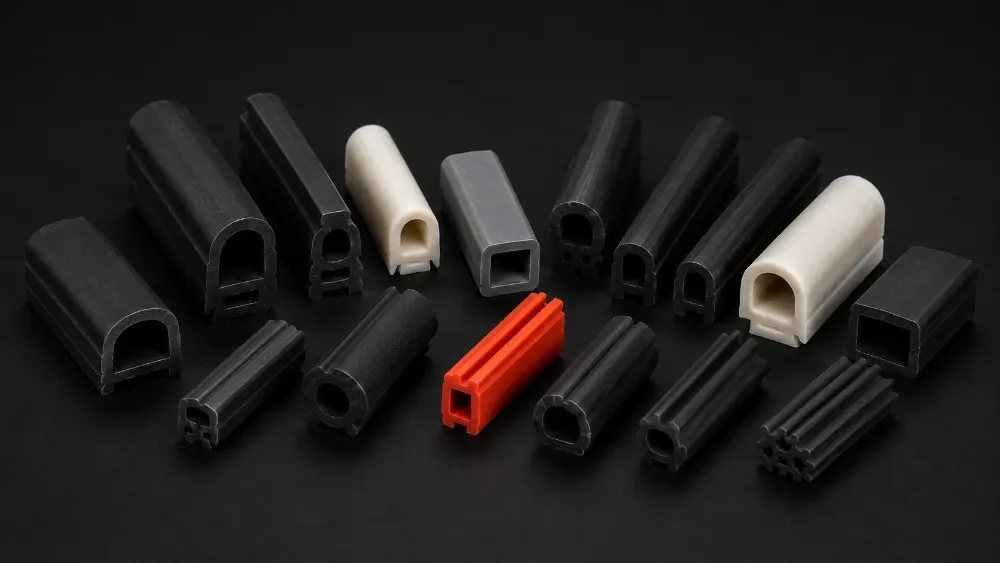
Sezioni, misure e tolleranze
Produciamo tenute ad A, a D e a P, sezioni piene e tubi.
- Sezioni
- Tenute ad A, a D e a P, sezioni piene, tubi
- Durezza
- Silicone da 30 Shore A, EPDM da 40, fino a 85 Shore A
- Dimensione della sezione
- 0,8 mm la più piccola, 75 mm la più larga
- Parete più sottile
- 0,3 mm
- Tolleranza
- ±0,15 mm sulle quote critiche, ±0,3 mm sulle altre e sulla spugna
- Fornito in
- Rotoli, o spezzoni tagliati standard
- Finitura
- Fori punzonati o sagome ritagliate su alcuni particolari, secondo necessità
Al momento non forniamo profili coestrusi né autoadesivi.
Gli estrusi che non sono guarnizioni, come i paraspigoli, si trovano nella pagina profili in gomma . I tubi sono nella pagina tubi in silicone pagina.
Quando estrudere, e quando no
Una filiera costa una frazione di uno stampo, e le nostre sono pronte in 2–3 giorni. Per questo una guarnizione in silicone estrusa può costare meno di una in EPDM stampata.
Se la sezione è continua, la guarnizione è grande o serve una sezione cava, estrusione e giunzione sono spesso la scelta intelligente.
La guarnizione è piccola o estremamente critica, la vostra linea deve montarla rapidamente, o la forma ha raggi stretti che una sezione estrusa farebbe fatica a seguire. Vedi guarnizioni stampate.
Vi serve un anello chiuso senza pagare uno stampo. Tagliamo l'estruso a misura e giuntiamo le estremità. Vedi guarnizioni giuntate.
Schiacciare di più non significa tenere meglio
L'errore più comune che vediamo è la sovracompressione. Ogni sezione e ogni mescola sono progettate per lavorare a una certa compressione, e quel valore dipende molto dalla sezione stessa. Oltre quel limite la guarnizione non tiene meglio: si taglia, oppure si deforma permanentemente e cede prima.
È quello che è andato storto in un lavoro per apparecchi di illuminazione del 2019. Il serraggio tagliava la guarnizione e la soluzione è stata un vuoto più grande nella sezione. La storia completa è nella pagina guarnizioni e tenute pagina.
Non pubblichiamo valori di compressione. Il valore giusto dipende dalla mescola, dalla cava, dalla posizione della guarnizione e dal disegno della sezione, perciò un valore generico fuorvierebbe più persone di quante ne aiuti. Inviateci il disegno e lo calcoleremo per il vostro particolare.
Due linee di vulcanizzazione continua
Gestiamo due linee di vulcanizzazione continua. La prima, a microonde, è arrivata nel 2006 ed è il motivo del trasferimento dell'azienda da Daspara a Liluah. La seconda, ad aria calda, è seguita nel 2008.
Quanto produciamo in un giorno dipende dalla sezione. Un profilo semplice può arrivare a circa 12.000 metri al giorno. Uno pesante e complicato forse a 300.
Prima che un lotto di mescola raggiunga l'estrusore, viene controllato per durezza, vulcanizzazione e porosità. Se non è stato controllato, non gira.

Guarnizioni estruse
La sezione più piccola è 0,8 mm e la più larga 75 mm. La parete più sottile che riusciamo a tenere è 0,3 mm.
Inviateci il disegno del vostro componente
Inviate il disegno, un campione o uno schizzo della cava. Vi diremo se estruderla, quale mescola usare e quanto costerà la filiera.