Extrudierte Dichtungen Silikon und EPDM, als Ring oder in Fixlängen
Eine extrudierte Dichtung wird durch ein Werkzeug gedrückt und kontinuierlich vulkanisiert, der Querschnitt bleibt also über die gesamte Länge gleich. Für Hohlprofile oder lange Dichtungen ist das meist der wirtschaftlichste Weg.
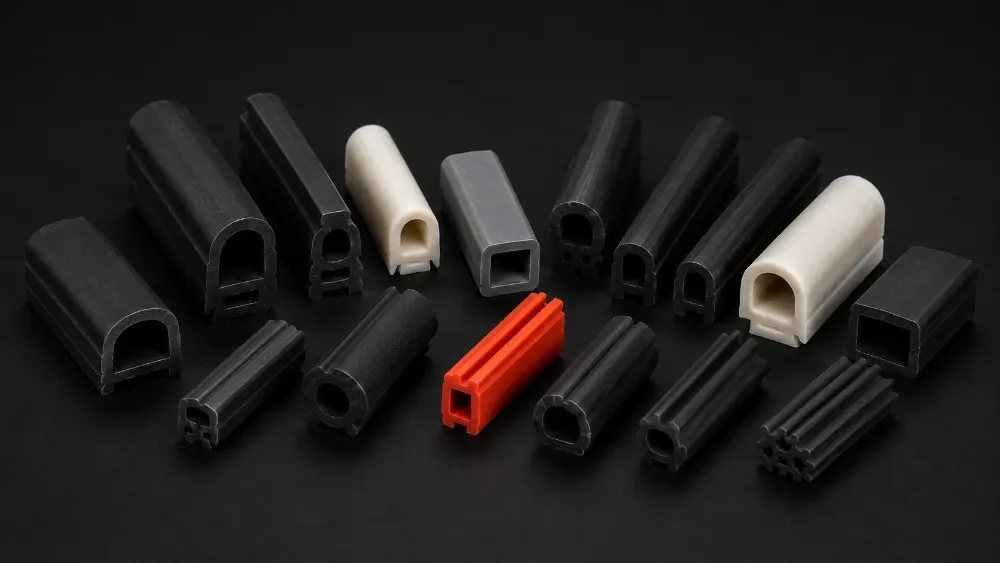
Profile, Abmessungen und Toleranzen
Wir fertigen A-, D- und P-Profile, Vollprofile und Schläuche.
- Profile
- A-, D- und P-Profile, Vollprofile, Schläuche
- Härte
- Silikon ab 30 Shore A, EPDM ab 40, bis 85 Shore A
- Profilgröße
- 0,8 mm kleinstes, 75 mm breitestes
- Dünnste Wand
- 0,3 mm
- Toleranz
- ±0,15 mm an kritischen Maßen, ±0,3 mm an den übrigen und bei Moosgummi
- Lieferform
- Ringe oder Standard-Fixlängen
- Nachbearbeitung
- Löcher gestanzt oder Konturen ausgeschnitten bei bestimmten Teilen, nach Bedarf
Koextrudierte und selbstklebende Profile liefern wir derzeit nicht.
Extrusionen, die keine Dichtungen sind, etwa Kantenschutz, finden Sie auf der Seite Gummiprofile . Schläuche finden Sie auf der Seite Silikonschläuche Seite.
Wann extrudieren, und wann nicht
Ein Extrusionswerkzeug kostet einen Bruchteil einer Form, und unsere sind in 2 bis 3 Tagen fertig. Deshalb kann eine extrudierte Silikondichtung günstiger ausfallen als eine geformte aus EPDM.
Ist der Querschnitt durchgehend, die Dichtung groß oder ein Hohlprofil gefordert, sind Extrudieren und Verbinden oft die klügere Wahl.
Die Dichtung klein oder äußerst kritisch ist, Ihre Linie sie schnell montieren muss oder die Form enge Radien hat, denen ein Extrusionsprofil kaum folgen könnte. Siehe Formdichtungen.
Sie einen geschlossenen Ring brauchen, ohne für eine Form zu zahlen. Wir längen das Profil ab und verbinden die Enden. Siehe verbundene Dichtungen.
Stärker pressen dichtet nicht besser
Der häufigste Fehler, den wir sehen, ist Überverpressung. Jedes Dichtprofil und jede Mischung ist für eine bestimmte Verpressung ausgelegt, und dieser Wert hängt stark vom Profil selbst ab. Darüber hinaus dichtet die Dichtung nicht besser. Sie wird eingeschnitten oder nimmt einen bleibenden Verformungsrest an und fällt früher aus.
Genau das ging bei einem Leuchtenauftrag 2019 schief. Die Verspannung schnitt in die Dichtung, und die Lösung war ein größerer Hohlraum im Profil. Die ganze Geschichte steht auf der Seite Dichtungen Seite.
Wir veröffentlichen keine Verpressungswerte. Der richtige Wert hängt von Mischung, Nut, Einbauort und Profilauslegung ab, ein allgemeiner Wert würde also mehr Menschen in die Irre führen, als er hilft. Schicken Sie uns die Zeichnung, und wir ermitteln ihn für Ihr Teil.
Zwei kontinuierliche Vulkanisationslinien
Wir betreiben zwei kontinuierliche Vulkanisationslinien. Die erste, mit Mikrowellenvulkanisation, kam 2006 und ist der Grund, warum das Unternehmen von Daspara nach Liluah umzog. Die zweite, eine Heißluftlinie, folgte 2008.
Wie viel wir an einem Tag fertigen können, hängt vom Profil ab. Ein einfaches Profil kann auf etwa 12.000 Meter am Tag kommen. Ein schweres, kompliziertes vielleicht auf 300.
Bevor eine Mischungscharge den Extruder erreicht, wird sie auf Härte, Vulkanisation und Porosität geprüft. Ungeprüft läuft sie nicht.

Extrudierte Dichtungen
Das kleinste Profil misst 0,8 mm, das breiteste 75 mm. Die dünnste Wand, die wir halten können, ist 0,3 mm.
Schicken Sie uns Ihre Bauteilzeichnung
Senden Sie die Zeichnung, ein Muster oder eine Skizze der Nut. Wir sagen Ihnen, ob extrudiert werden sollte, welche Mischung passt und was das Werkzeug kostet.