Joints extrudés Silicone et EPDM, en couronnes ou en longueurs coupées
Un joint extrudé est poussé à travers une filière et vulcanisé en continu, la section reste donc identique sur toute la longueur. Pour une section creuse ou une grande longueur, c’est généralement le moyen le plus économique de fabriquer un joint.
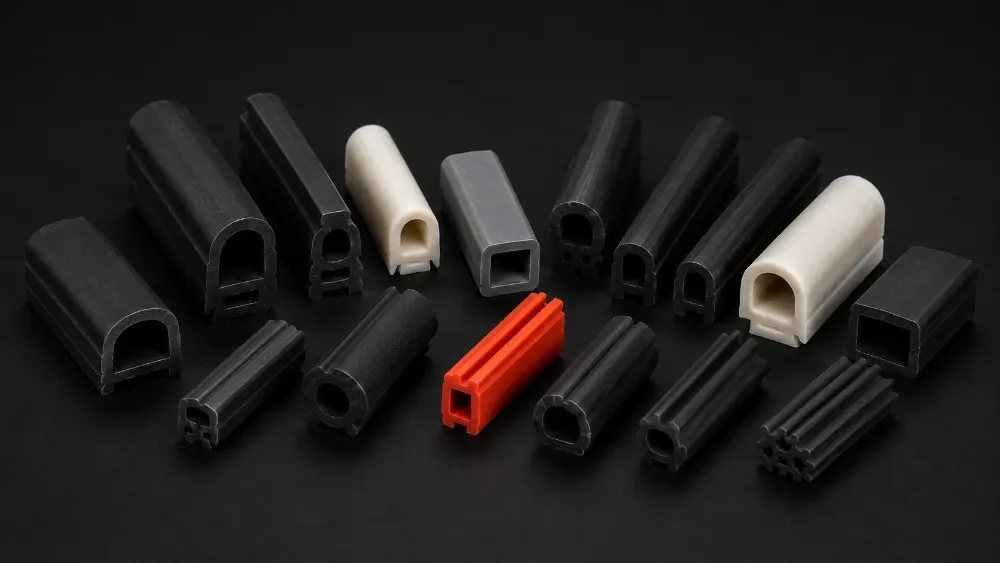
Sections, dimensions et tolérances
Nous fabriquons des joints en A, en D et en P, des sections pleines et des tubes.
- Sections
- Joints en A, en D et en P, sections pleines, tubes
- Dureté
- Silicone à partir de 30 Shore A, EPDM à partir de 40, jusqu’à 85 Shore A
- Taille de section
- 0,8 mm au plus petit, 75 mm au plus large
- Paroi la plus fine
- 0,3 mm
- Tolérance
- ±0,15 mm sur les cotes critiques, ±0,3 mm sur les autres et sur la mousse
- Livré en
- Couronnes ou longueurs coupées standard
- Finition
- Trous poinçonnés ou formes découpées sur certaines pièces, selon besoin
Nous ne fournissons pas pour l’instant de profilés coextrudés ni autoadhésifs.
Les extrusions qui ne sont pas des joints, comme les protections d’arêtes, sont sur la page profilés . Les tubes sont sur la page tubes en silicone page.
Quand extruder, et quand ne pas le faire
Une filière coûte une fraction d’un moule, et les nôtres sont prêtes en 2 à 3 jours. C’est pourquoi un joint en silicone extrudé peut revenir moins cher qu’un joint en EPDM moulé.
Si la section est continue, si le joint est grand ou s’il vous faut une section creuse, l’extrusion suivie du raccordement est souvent le choix judicieux.
Le joint est petit ou extrêmement critique, votre ligne doit le monter rapidement, ou la forme présente des rayons serrés qu’une section extrudée suivrait difficilement. Voir joints moulés.
Il vous faut une boucle fermée sans payer de moule. Nous coupons l’extrusion à longueur et raccordons les extrémités. Voir joints raccordés.
Serrer plus fort n’étanche pas mieux
L’erreur la plus courante que nous voyons est la surcompression. Chaque section de joint et chaque mélange est conçu pour travailler à une certaine compression, et cette valeur dépend fortement de la section elle-même. Au-delà, le joint n’étanche pas mieux. Il se coupe, ou prend une déformation rémanente et lâche plus tôt.
C’est ce qui a mal tourné sur un projet de luminaire en 2019. Le serrage coupait le joint, et la solution a été d’agrandir le creux de la section. L’histoire complète est sur la page joints d’étanchéité page.
Nous ne publions pas de valeurs de compression. La bonne valeur dépend du mélange, de la gorge, de l’emplacement du joint et du dessin de la section ; une valeur générale tromperait plus de gens qu’elle n’en aiderait. Envoyez-nous le plan et nous la déterminerons pour votre pièce.
Deux lignes de vulcanisation continue
Nous exploitons deux lignes de vulcanisation continue. La première, à cuisson micro-ondes, est arrivée en 2006, et c’est la raison du déménagement de l’entreprise de Daspara à Liluah. La seconde, une ligne à air chaud, a suivi en 2008.
Ce que nous produisons en une journée dépend de la section. Un profilé simple peut atteindre environ 12 000 mètres par jour. Un profilé lourd et compliqué, peut-être 300.
Avant qu’un lot de mélange n’atteigne l’extrudeuse, il est contrôlé en dureté, cuisson et porosité. S’il n’a pas été contrôlé, il ne passe pas.

Joints extrudés
La plus petite section est de 0,8 mm et la plus large de 75 mm. La paroi la plus fine que nous tenons est de 0,3 mm.
Envoyez-nous le plan de votre pièce
Envoyez le plan, un échantillon ou un croquis de la gorge. Nous vous dirons s’il faut l’extruder, quel mélange utiliser et combien coûtera la filière.