Données CAO. Plans. Échantillons.
Ou confiez-nous la conception.
Envoyez un plan, un échantillon ou un fichier CAO 3D (STEP, IGES, Parasolid, DXF ou PDF). Ou dites-nous simplement ce dont vous avez besoin et confiez-nous la conception. Nous étudions l’application (température, fluides, indice de protection, force de fermeture) et sélectionnons le mélange le mieux adapté.
Le choix du bon mélange est le facteur décisif d’un produit durable et fiable. C’est ce qui permet à une pièce de survivre à son calendrier de maintenance : Poser et oublier.
- Plan, échantillon ou besoin
- Analyser l’application
- Comparer les mélanges adaptés
- Sélectionner la formulation
Séquence illustrative · durées non à l’échelle
Mélange
Le mélange sélectionné est malaxé dans un malaxeur à dispersion sous haute pression et température contrôlée, dosé pour atteindre la dureté, la résistance à la traction et l’allongement visés, puis fini sur un mélangeur à cylindres en une feuille homogène.
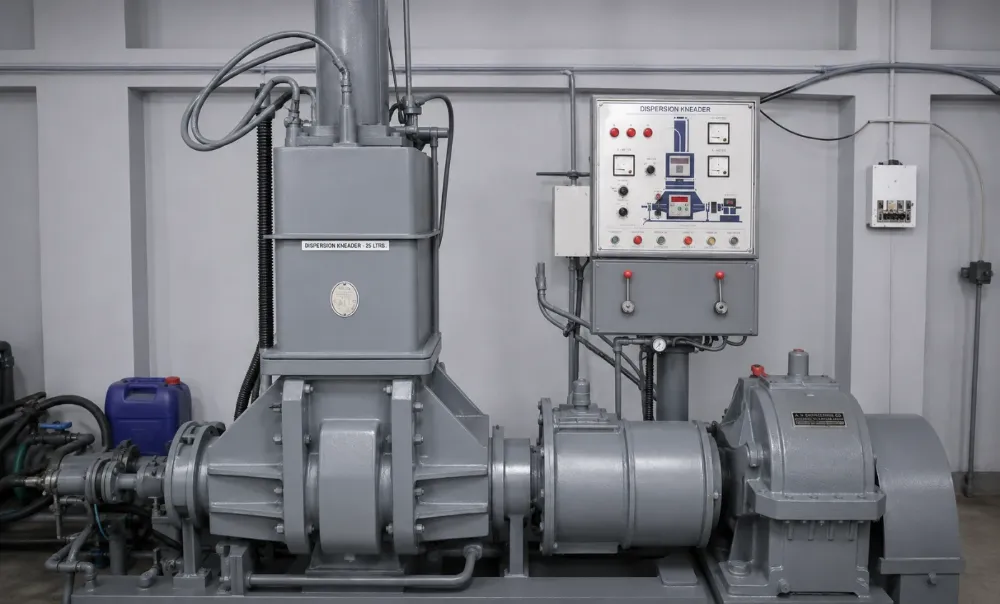
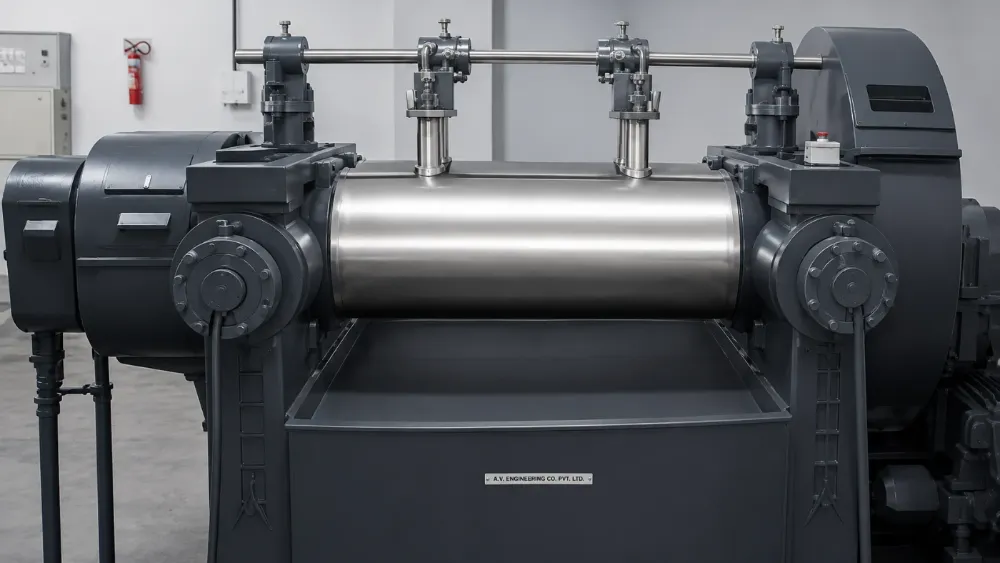
- Malaxer un lot dans le malaxeur
- Transférer sur le mélangeur à cylindres
- Ajouter les produits chimiques et former une bande
- Retirer le mélange fini
Séquence illustrative · durées non à l’échelle
- Tester le mélange
- Tracer la courbe de vulcanisation
- Vérifier les propriétés spécifiées
- Libérer le lot testé
Séquence illustrative · durées non à l’échelle
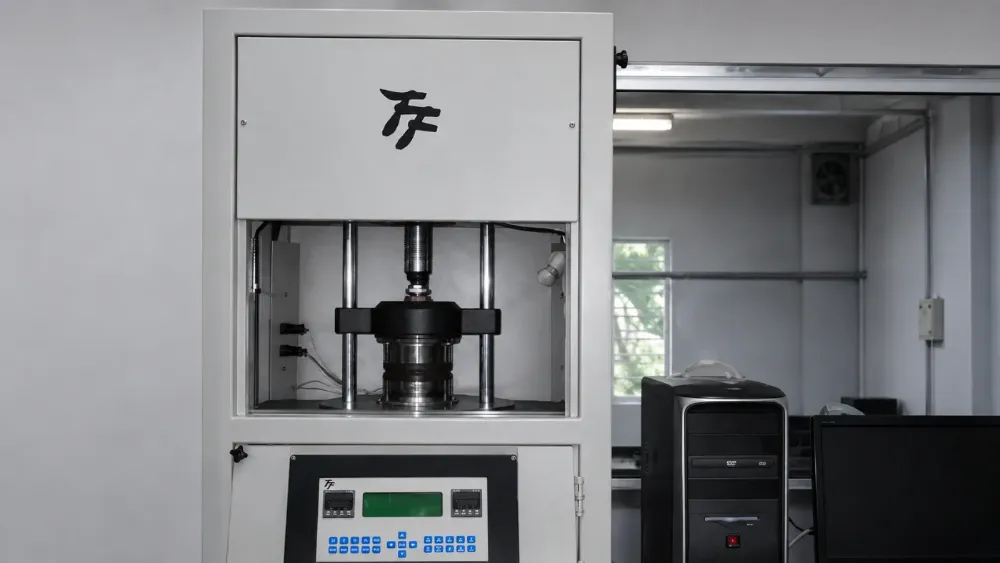
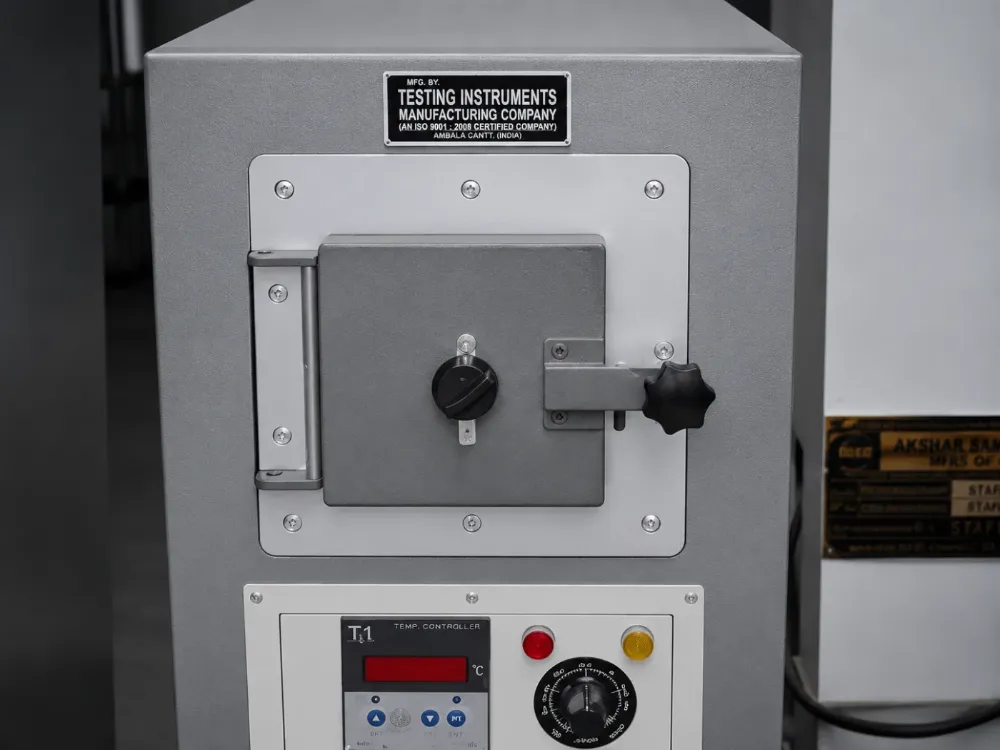
Essais du mélange
Aucun lot n’atteint la production sans essai. Un rhéomètre trace la courbe de vulcanisation de chaque mélange ; dureté, résistance à la traction, allongement, densité et dispersion sont vérifiés par rapport à la spécification avant libération.
Outillage
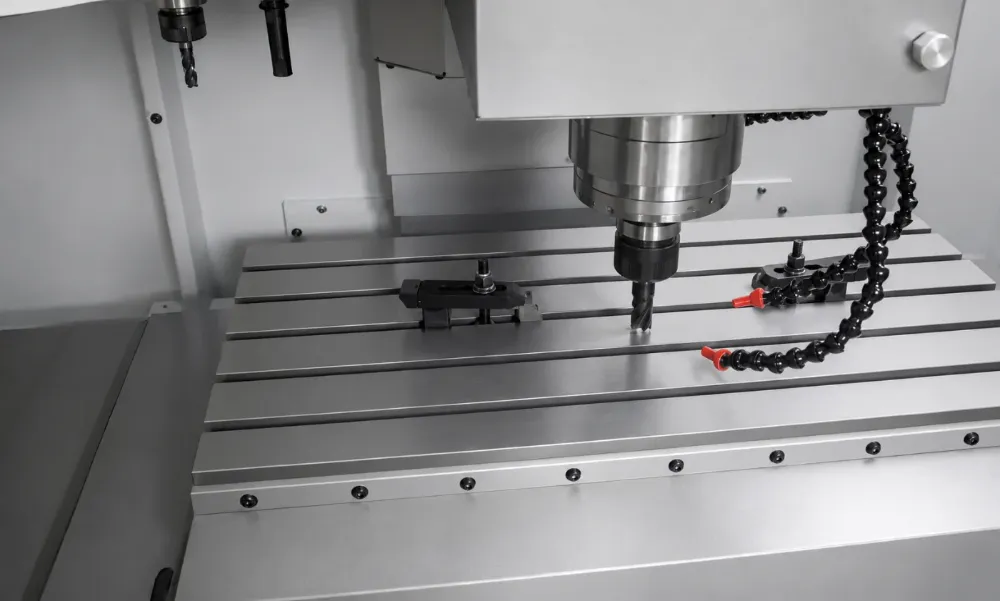
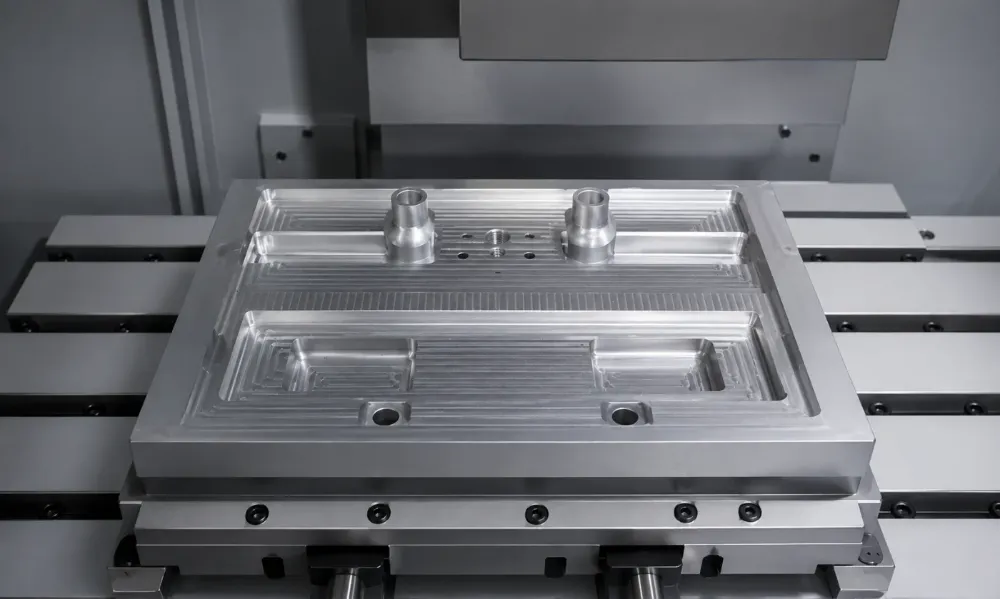
D’après votre plan, ou rétroconçu à partir de votre échantillon, le composant est modélisé en CAO 3D. Notre atelier d’outillage CNC usine ensuite l’acier selon le procédé de fabrication le mieux adapté à votre composant.
- Brider le brut en acier
- Descendre la fraise
- Usiner l’empreinte et évacuer les copeaux
- Remonter pour révéler l’outil
Séquence illustrative · durées non à l’échelle
Deux voies de fabrication
Les géométries discrètes appellent un moule, boulonné dans une presse hydraulique. Les composants qui peuvent être extrudés et finis en aval reçoivent une filière d’extrusion, montée sur la tête d’extrudeuse.
Moulage par compression
Le moule issu de l’atelier d’outillage est boulonné dans une presse hydraulique. Les ébauches de mélange y vulcanisent sous chaleur et pression. La pièce est éjectée, puis ébavurée.
- Charger l’ébauche de mélange
- Fermer sous chaleur et pression
- Maintenir pour la vulcanisation
- Ouvrir et éjecter la pièce
Séquence illustrative · durées non à l’échelle
Extrusion et raccordement
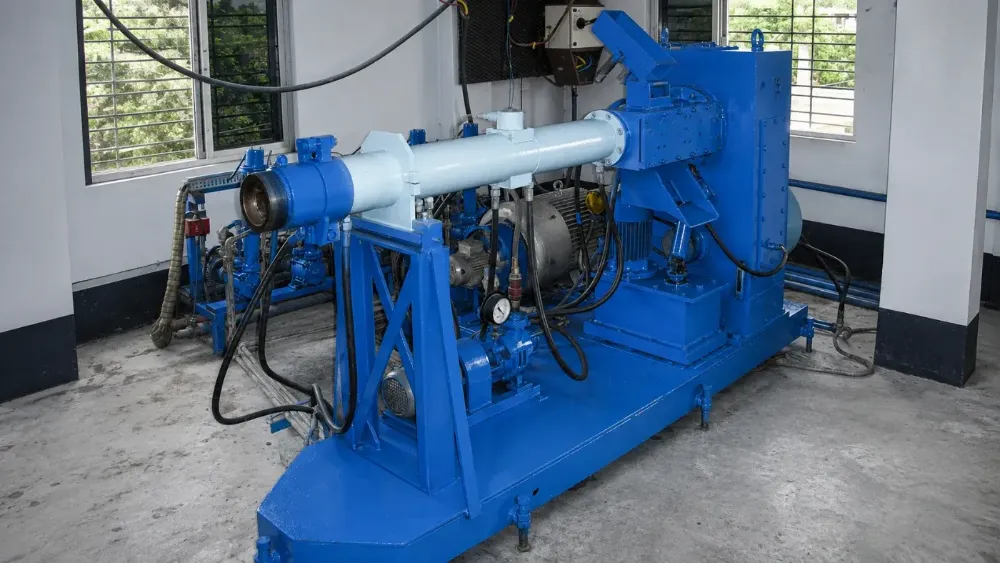
La filière issue de l’atelier d’outillage est montée sur la tête d’extrudeuse. La vis y pousse le mélange. Le profilé formé vulcanise dans un four à air chaud de 21 m. Les longueurs coupées sont raccordées bout à bout en joints sans fin.
- Former à travers la filière
- Vulcaniser le profilé continu
- Couper à la longueur requise
- Vulcaniser les extrémités en boucle
Séquence illustrative · durées non à l’échelle

Emballage et expédition
- Préparer les pièces finies
- Emballer les composants
- Fermer et étiqueter le colis
- Prêt à expédier
Séquence illustrative · durées non à l’échelle
Tout en interne. Du mélange au composant.
Formulation et mélange
Malaxeur à dispersion et mélangeurs à cylindres refroidis. Chaque formulation mélangée en interne.
Laboratoire d’essais interne
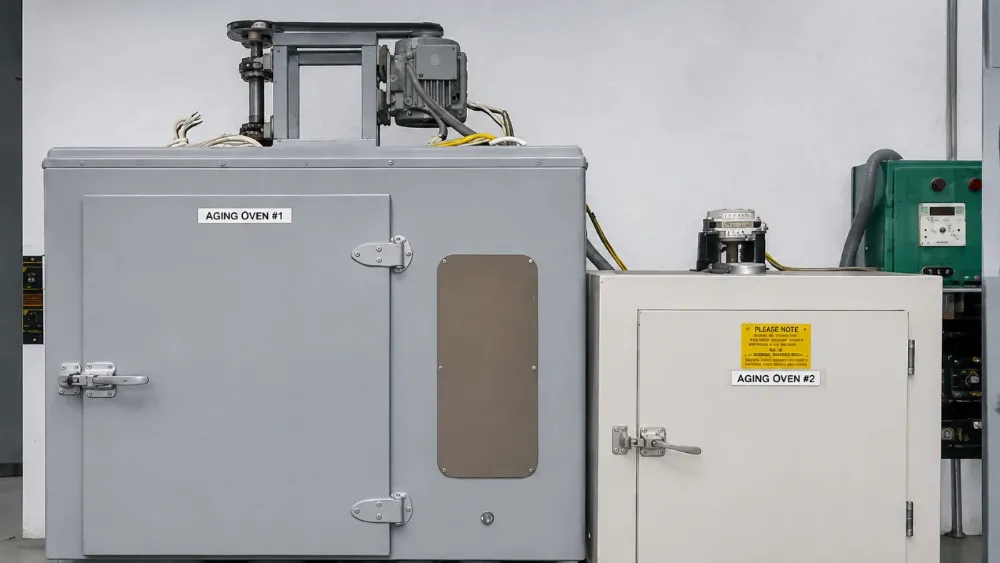
Rhéomètre à chambre oscillante, machines d’essai de traction, de dureté et d’abrasion, étuves de vieillissement.
2 lignes de vulcanisation continue
Lignes de vulcanisation continue dédiées à l’EPDM et au silicone.
Plus de 20 presses hydrauliques
Plateaux de 250 × 250 mm à 1 090 × 790 mm, y compris des presses automatiques.
Prêts quand vous l’êtes.
Envoyez un plan, un échantillon ou une spécification. Échantillons livrés très rapidement.
D’autres conseils pratiques arrivent bientôt dans les Conseils techniques Silton.