Dane CAD. Rysunki. Próbki.
Albo zostaw projekt nam.
Prześlij rysunek, próbkę lub plik 3D CAD (STEP, IGES, Parasolid, DXF lub PDF). Albo po prostu powiedz, czego potrzebujesz, i zostaw projekt nam. Analizujemy zastosowanie (temperatura, media, stopień ochrony, siła domykania) i dobieramy najlepiej pasującą mieszankę.
Wybór właściwej mieszanki to najważniejszy czynnik trwałego, bezawaryjnego produktu. To on pozwala elementowi przetrwać dłużej niż harmonogram konserwacji: Zamontuj i zapomnij.
- Rysunek, próbka lub wymaganie
- Analiza zastosowania
- Porównanie odpowiednich mieszanek
- Wybór receptury
Sekwencja poglądowa · czas nie w skali
Mieszanie
Wybrana mieszanka jest mieszana w mieszarce dyspersyjnej pod wysokim ciśnieniem i w kontrolowanej temperaturze, dozowana tak, by osiągnąć docelową twardość, wytrzymałość na rozciąganie i wydłużenie, a następnie wykańczana na walcarce dwuwalcowej w jednorodny arkusz.
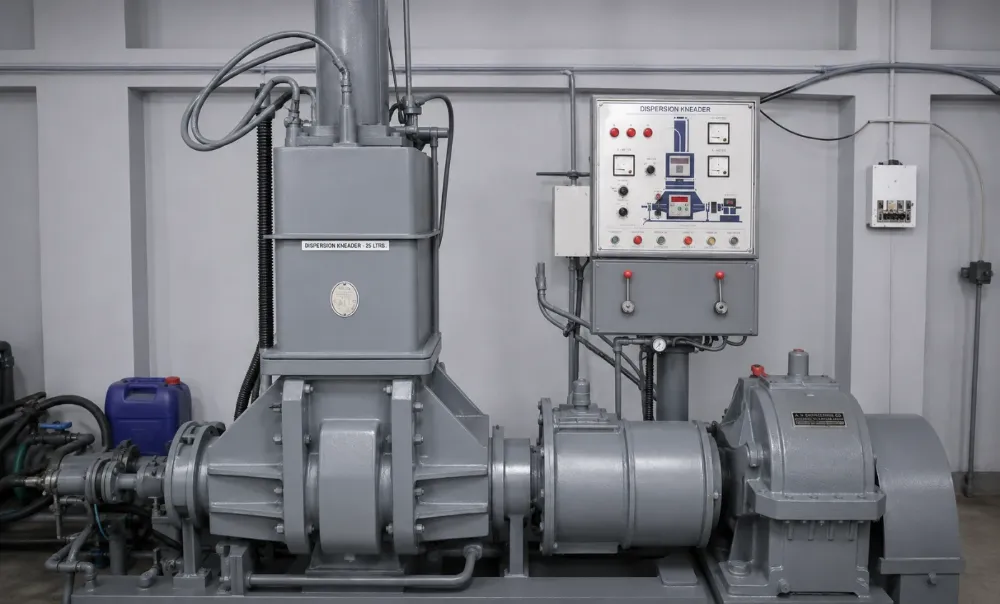
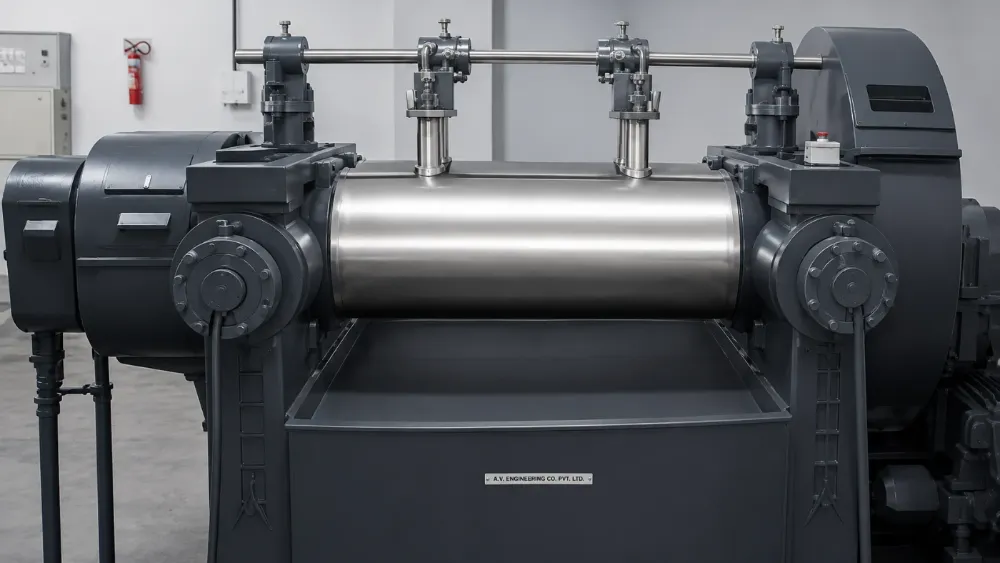
- Mieszanie partii w mieszarce
- Przeniesienie na walcarkę
- Dodanie chemikaliów i uformowanie pasma
- Zdjęcie gotowej mieszanki
Sekwencja poglądowa · czas nie w skali
- Badanie mieszanki
- Wykreślenie krzywej wulkanizacji
- Weryfikacja wymaganych właściwości
- Zwolnienie zbadanej partii
Sekwencja poglądowa · czas nie w skali
Badanie mieszanki
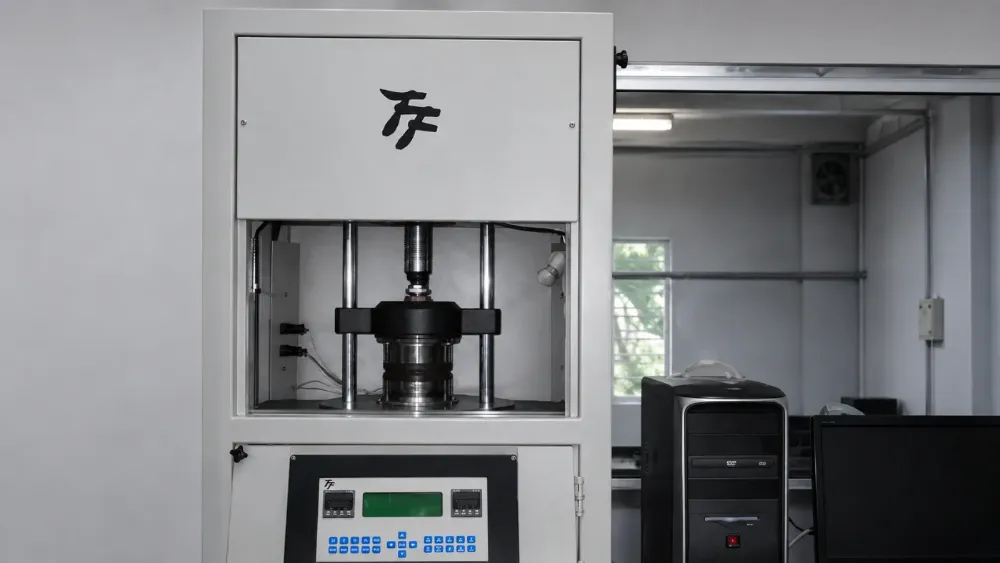
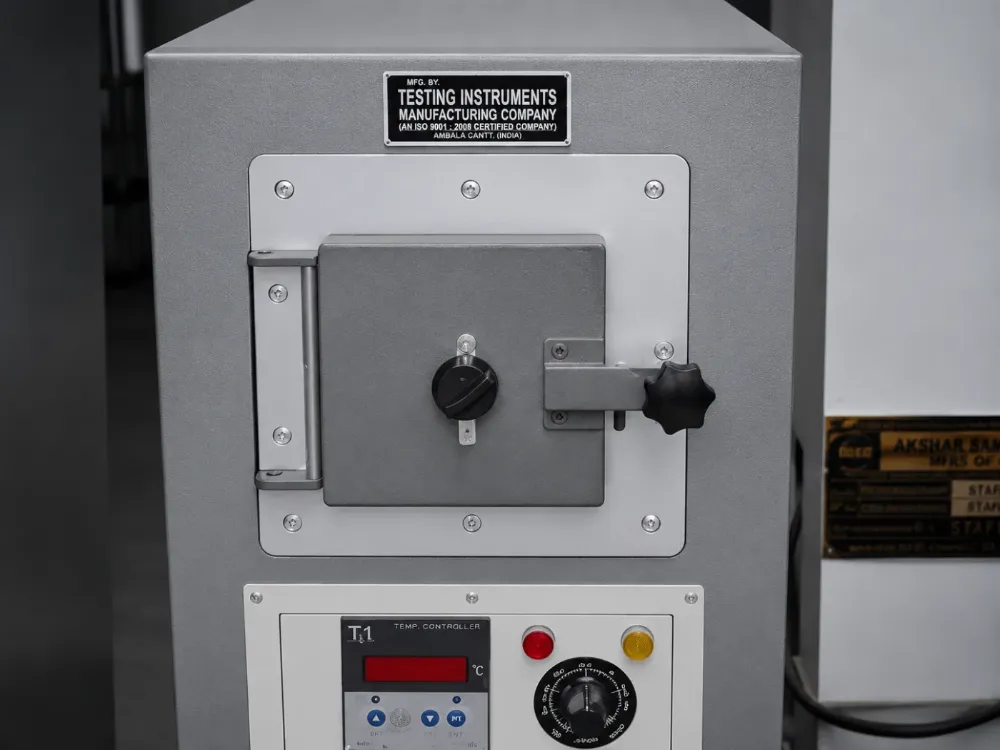
Żadna partia nie trafia do produkcji bez badań. Reometr wykreśla krzywą wulkanizacji każdej mieszanki; twardość, wytrzymałość na rozciąganie, wydłużenie, gęstość i dyspersja są weryfikowane ze specyfikacją przed zwolnieniem.
Oprzyrządowanie
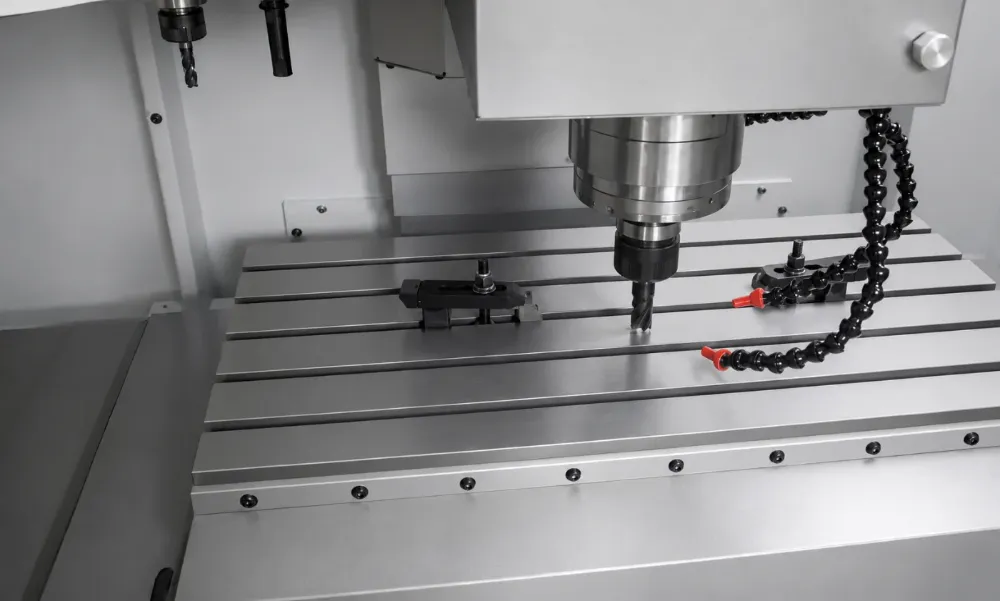
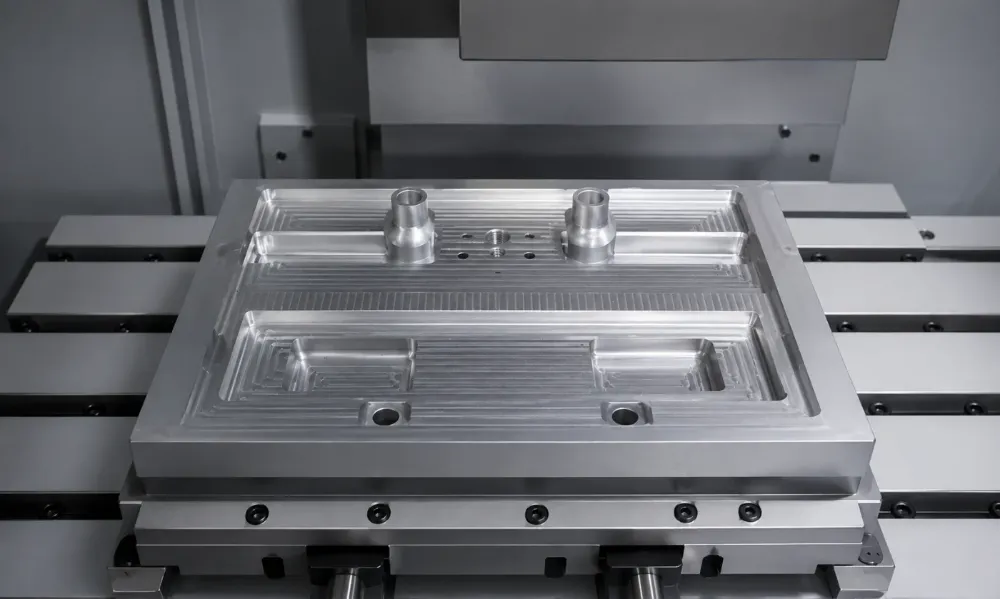
Z Twojego rysunku lub odtworzony z Twojej próbki element jest modelowany w 3D CAD. Nasza narzędziownia CNC obrabia następnie stal zgodnie z procesem produkcji najlepiej dopasowanym do Twojego elementu.
- Zamocowanie półfabrykatu stalowego
- Opuszczenie frezu
- Frezowanie gniazda i usunięcie wiórów
- Odsunięcie, by odsłonić formę
Sekwencja poglądowa · czas nie w skali
Dwie drogi produkcji
Pojedyncze geometrie wymagają formy, zamocowanej w prasie hydraulicznej. Elementy, które można wytłaczać i wykańczać dalej, otrzymują matryca wytłaczarska, zamontowaną na głowicy wytłaczarki.
Formowanie tłoczne
Forma z narzędziowni jest mocowana w prasie hydraulicznej. Naważki mieszanki wulkanizują w niej pod wpływem ciepła i ciśnienia. Element jest wyjmowany, a następnie okrawany z wypływki.
- Załadowanie naważki mieszanki
- Zamknięcie pod ciepłem i ciśnieniem
- Przetrzymanie na czas wulkanizacji
- Otwarcie i wyjęcie elementu
Sekwencja poglądowa · czas nie w skali
Wytłaczanie i łączenie
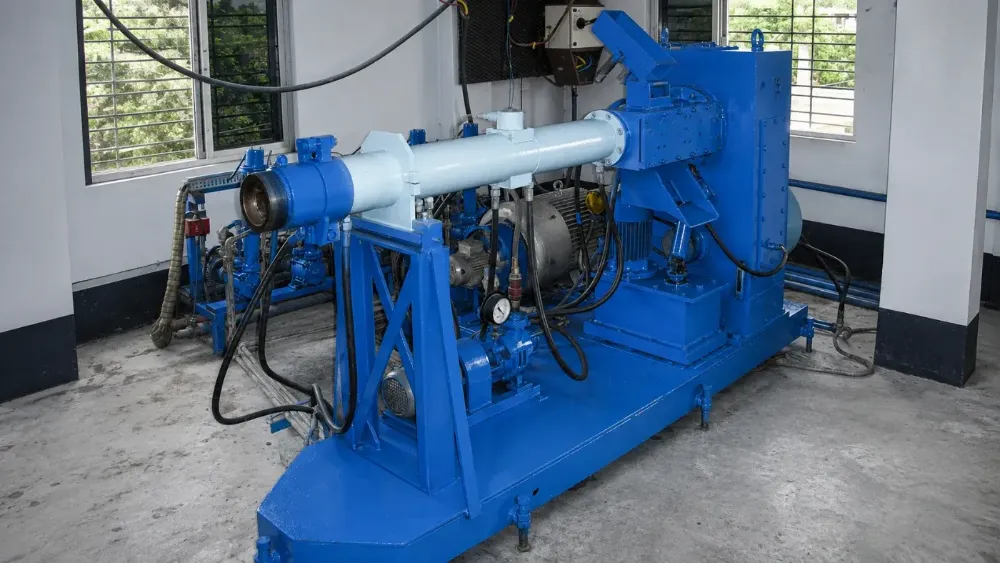
Matryca wytłaczarska z narzędziowni jest montowana na głowicy wytłaczarki. Ślimak przetłacza przez nią mieszankę. Ukształtowany profil wulkanizuje w 21-metrowym piecu gorącopowietrznym. Pocięte odcinki łączymy końcami w uszczelki bez widocznych łączeń, bez końca.
- Kształtowanie przez matrycę
- Wulkanizacja profilu ciągłego
- Cięcie na wymaganą długość
- Wulkanizacja końców w pętlę
Sekwencja poglądowa · czas nie w skali

Pakowanie i wysyłka
- Przygotowanie gotowych elementów
- Pakowanie elementów
- Zamknięcie i oznaczenie paczki
- Gotowe do wysyłki
Sekwencja poglądowa · czas nie w skali
Wszystko na miejscu. Od mieszanki do elementu.
Receptury i mieszanie
Mieszarka dyspersyjna i walcarki z chłodzonymi walcami. Każda receptura mieszana u nas.
Własne laboratorium badawcze
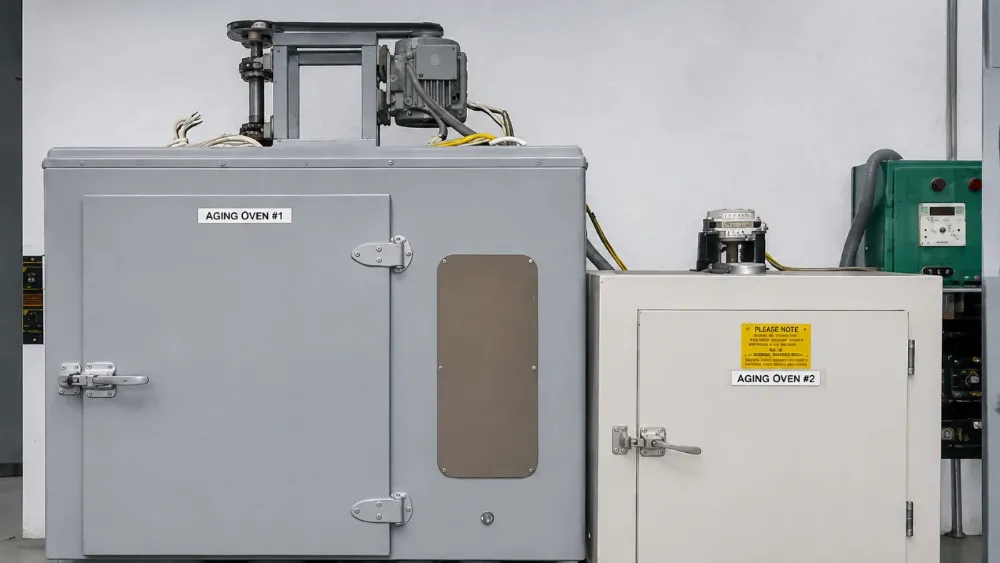
Reometr z ruchomą matrycą, maszyny do badań rozciągania, twardości i ścierania, komory starzeniowe.
2 linie wulkanizacji ciągłej
Dedykowane linie wulkanizacji ciągłej do EPDM i silikonu.
Ponad 20 pras hydraulicznych
Płyty od 250 × 250 mm do 1090 × 790 mm, w tym prasy automatyczne.
Gotowi, gdy Ty jesteś.
Prześlij rysunek, próbkę lub specyfikację. Próbki realizujemy bardzo szybko.
Więcej praktycznych porad wkrótce w Poradach technicznych Silton.