Data CAD. Gambar kerja. Sampel.
Atau serahkan desainnya kepada kami.
Kirim gambar kerja, sampel, atau file CAD 3D (STEP, IGES, Parasolid, DXF, atau PDF). Atau cukup beri tahu apa yang Anda butuhkan dan serahkan desainnya kepada kami. Kami mempelajari aplikasinya (suhu, media, peringkat perlindungan, gaya tutup) dan memilih kompon yang paling sesuai.
Memilih kompon yang tepat adalah faktor terbesar untuk produk yang awet dan bebas kegagalan. Itulah yang membuat komponen bertahan lebih lama dari jadwal perawatannya: Pasang dan lupakan.
- Gambar kerja, sampel, atau kebutuhan
- Periksa aplikasinya
- Bandingkan kompon yang sesuai
- Pilih formulasinya
Urutan ilustrasi · waktu tidak sesuai skala
Pencampuran kompon
Kompon terpilih dicampur dalam dispersion kneader di bawah tekanan tinggi dan suhu terkendali, ditakar untuk mencapai kekerasan, kuat tarik, dan perpanjangan target, lalu diselesaikan di two-roll mill menjadi lembaran homogen.
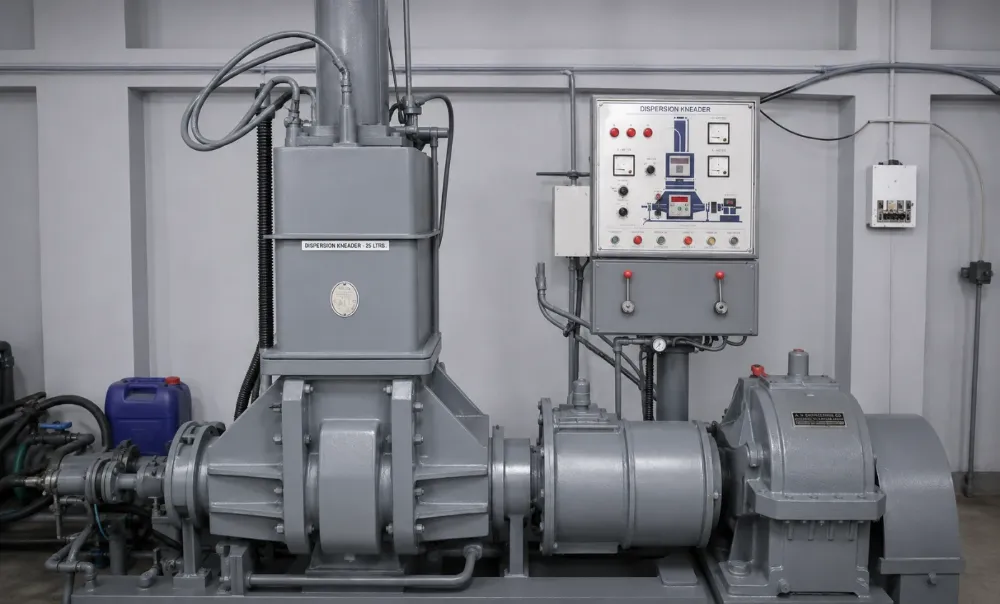
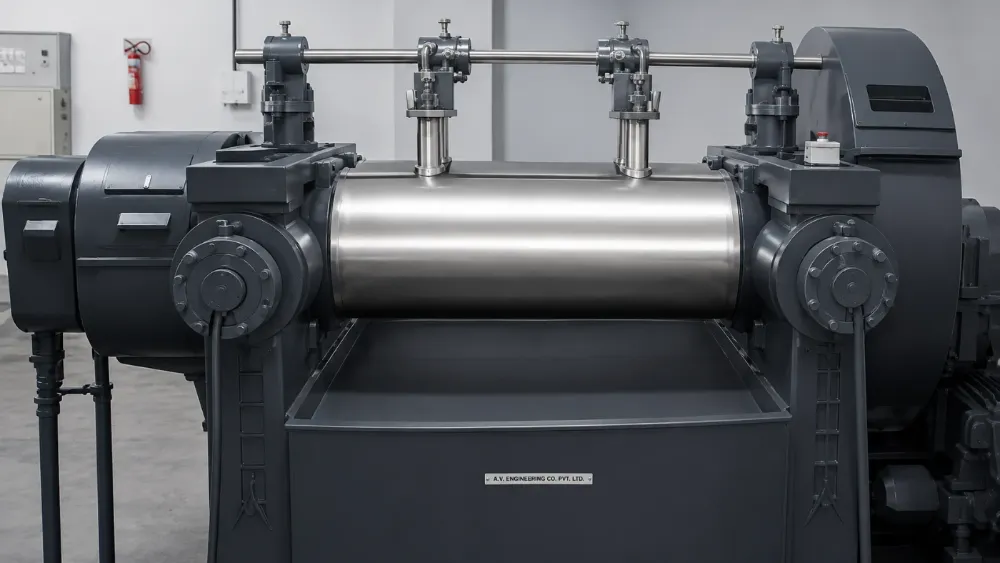
- Campur satu batch di kneader
- Pindahkan ke two-roll mill
- Tambahkan bahan kimia dan bentuk pita
- Keluarkan kompon jadi
Urutan ilustrasi · waktu tidak sesuai skala
- Uji kompon
- Rekam kurva vulkanisasi
- Verifikasi sifat yang ditetapkan
- Rilis batch yang sudah diuji
Urutan ilustrasi · waktu tidak sesuai skala
Pengujian kompon
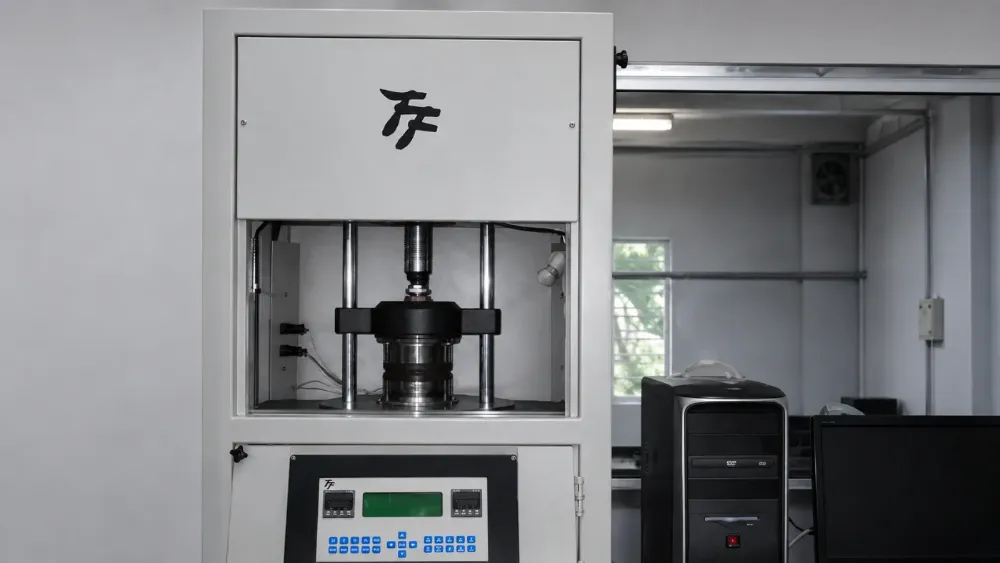
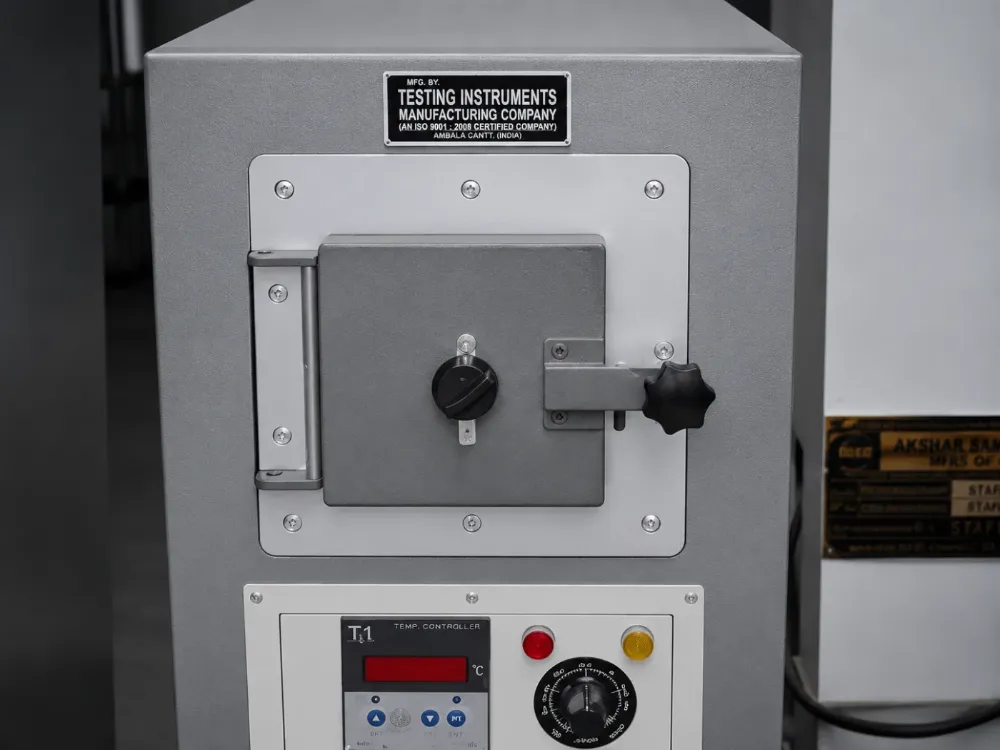
Tidak ada batch yang masuk produksi tanpa diuji. Rheometer merekam kurva vulkanisasi setiap campuran; kekerasan, kuat tarik, perpanjangan, densitas, dan dispersi diverifikasi terhadap spesifikasi sebelum rilis.
Cetakan
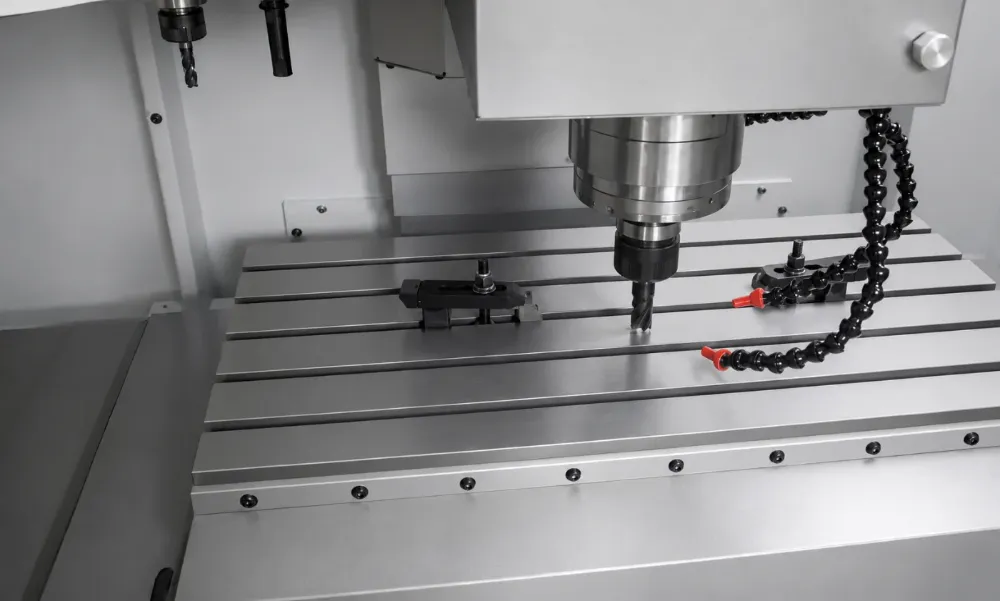
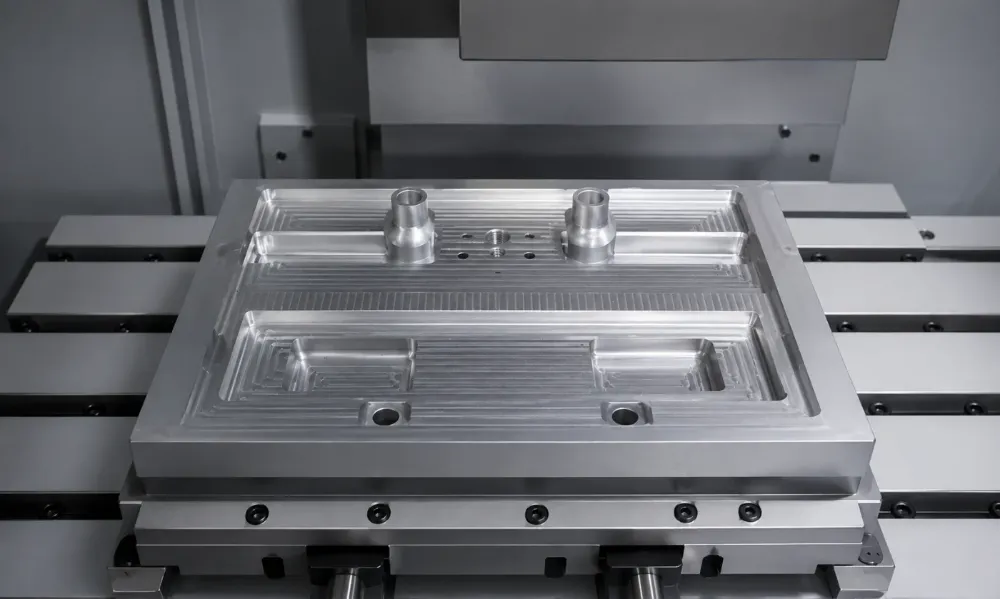
Dari gambar kerja Anda, atau hasil rekayasa balik sampel Anda, komponen dimodelkan dalam CAD 3D. Bengkel cetakan CNC kami lalu memesin baja sesuai proses produksi yang paling cocok untuk komponen Anda.
- Jepit blok baja
- Turunkan pisau frais
- Potong rongga dan bersihkan geram
- Tarik kembali untuk menampilkan cetakan
Urutan ilustrasi · waktu tidak sesuai skala
Dua jalur produksi
Geometri tersendiri memerlukan cetakan, dipasang pada mesin press hidraulik. Komponen yang bisa diekstrusi dan diselesaikan di tahap berikutnya memakai die ekstrusi, dipasang pada kepala ekstruder.
Cetak tekan
Cetakan dari bengkel cetakan dipasang pada press hidraulik. Blank kompon tervulkanisasi di dalamnya di bawah panas dan tekanan. Komponen dikeluarkan, lalu flash-nya dirapikan.
- Masukkan blank kompon
- Tutup di bawah panas dan tekanan
- Tahan untuk vulkanisasi
- Buka dan keluarkan komponen
Urutan ilustrasi · waktu tidak sesuai skala
Ekstrusi & penyambungan
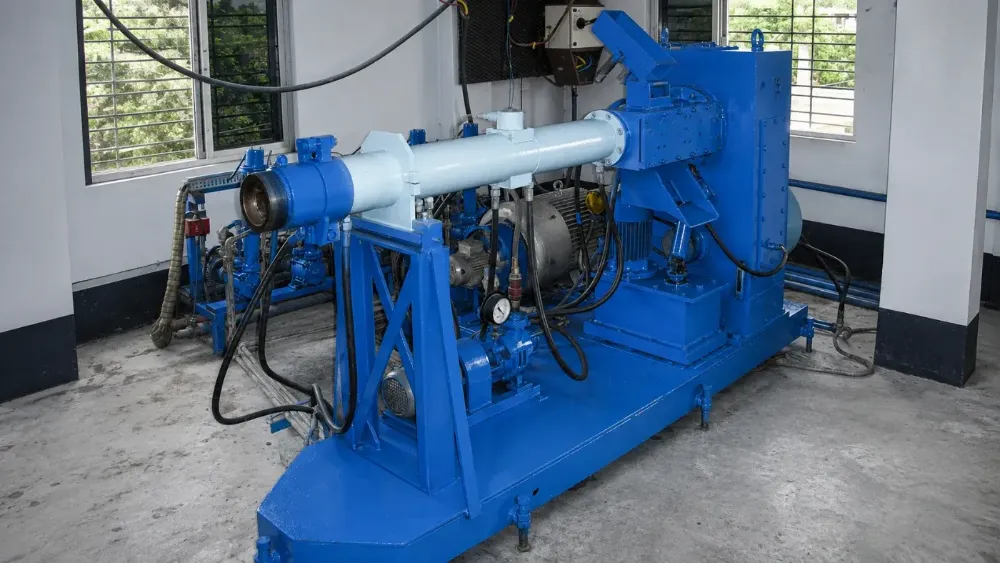
Die ekstrusi dari bengkel cetakan dipasang pada kepala ekstruder. Ulir mendorong kompon melaluinya. Profil yang terbentuk divulkanisasi dalam oven udara panas sepanjang 21 m. Potongan disambung ujung ke ujung menjadi gasket loop tanpa sambungan terlihat.
- Bentuk melalui die ekstrusi
- Vulkanisasi profil kontinu
- Potong sesuai panjang
- Vulkanisasi ujung-ujungnya menjadi loop
Urutan ilustrasi · waktu tidak sesuai skala

Pengemasan & pengiriman
- Siapkan komponen jadi
- Kemas komponen
- Tutup dan beri label kemasan
- Siap dikirim
Urutan ilustrasi · waktu tidak sesuai skala
Semuanya di pabrik sendiri. Dari kompon hingga komponen.
Formulasi & pencampuran
Dispersion kneader plus mesin giling dengan rol berpendingin. Setiap formulasi dicampur sendiri.
Laboratorium uji sendiri
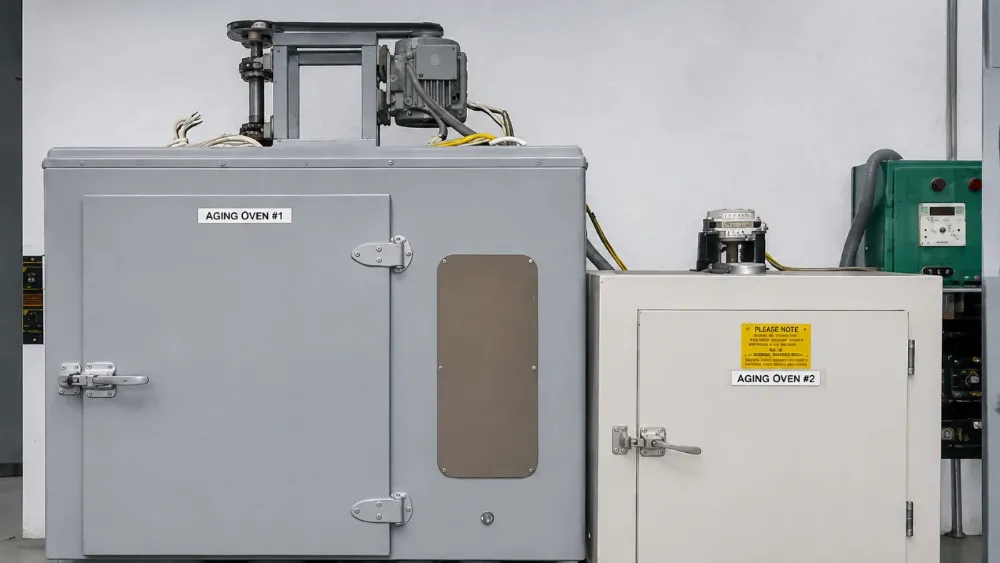
Moving die rheometer, alat uji tarik, kekerasan, dan abrasi, oven penuaan.
2 lini vulkanisasi kontinu
Lini vulkanisasi kontinu khusus untuk EPDM dan silikon.
Lebih dari 20 mesin press cetak hidraulik
Pelat dari 250 × 250 mm hingga 1090 × 790 mm, termasuk press otomatis.
Siap kapan pun Anda siap.
Kirim gambar kerja, sampel, atau spesifikasi. Sampel dikerjakan sangat cepat.
Saran praktis lainnya segera hadir di Tips teknis Silton.