압출 개스킷 실리콘과 EPDM, 코일 또는 정척 절단
압출 개스킷은 다이를 통해 밀어내고 연속 가황하므로 전체 길이에 걸쳐 단면이 동일합니다. 중공 단면이나 긴 제품이라면 보통 가장 경제적인 제조 방법입니다.
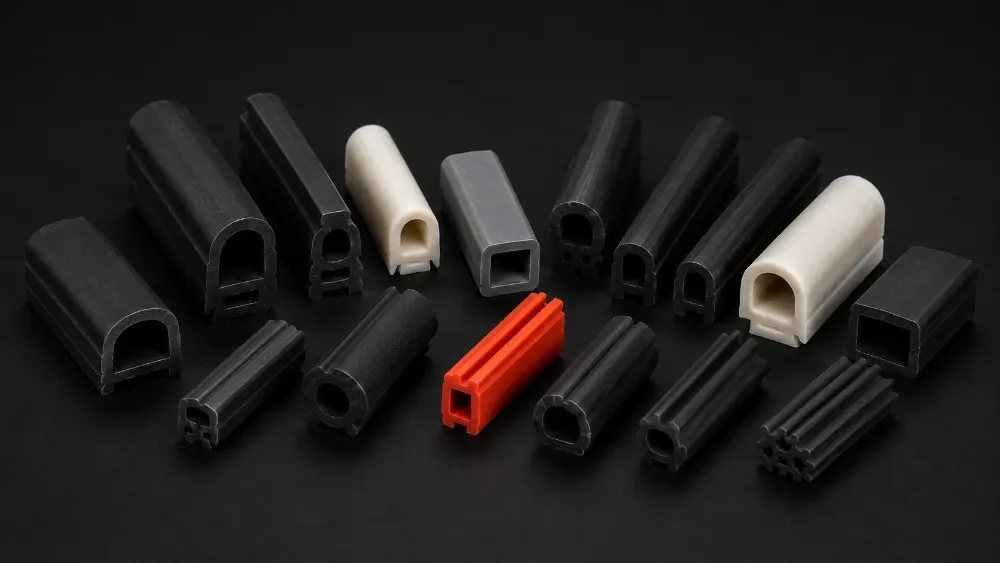
단면, 치수, 공차
A, D, P형 씰, 솔리드 단면, 튜브를 만듭니다.
- 단면
- A, D, P형 씰, 솔리드 단면, 튜브
- 경도
- 실리콘 30 쇼어 A부터, EPDM 40부터, 최대 85 쇼어 A
- 단면 크기
- 최소 0.8 mm, 최대 폭 75 mm
- 최소 두께
- 0.3 mm
- 공차
- 주요 치수 ±0.15 mm, 그 외 및 스펀지 ±0.3 mm
- 공급 형태
- 코일 또는 표준 정척 절단
- 후가공
- 필요 시 일부 부품에 구멍 펀칭 또는 형상 절단
압출이 맞을 때와 아닐 때
다이 비용은 금형의 일부에 불과하고, 저희 다이는 2~3일이면 완성됩니다. 압출 실리콘 개스킷이 성형 EPDM 개스킷보다 저렴할 수 있는 이유입니다.
더 세게 조인다고 더 잘 밀봉되지 않습니다
가장 흔한 실수는 과압축입니다. 모든 개스킷 단면과 컴파운드는 특정 압축률에서 작동하도록 설계되며, 그 값은 단면 자체에 크게 좌우됩니다. 그 이상으로 누르면 밀봉이 나아지지 않고, 잘리거나 영구 변형이 생겨 더 빨리 고장 납니다.
2019년 조명기구 작업에서 바로 이 문제가 있었습니다. 체결이 개스킷을 자르고 있었고, 해결책은 단면의 중공부를 키우는 것이었습니다. 전체 이야기는 개스킷 및 씰 페이지에 있습니다.
압축률 수치는 공개하지 않습니다. 적정 값은 컴파운드, 홈, 개스킷 장착 위치, 단면 설계에 따라 달라지므로 일반적인 수치는 도움보다 오해를 더 많이 낳습니다. 도면을 보내 주시면 부품별로 계산해 드립니다.
연속 가황 라인 2개
저희는 연속 가황 라인 2개를 운영합니다. 마이크로파 가황 방식의 첫 번째 라인은 2006년에 도입되었고, 회사가 다스파라에서 릴루아로 이전한 이유이기도 합니다. 두 번째 열풍 라인은 2008년에 뒤따랐습니다.
하루 생산량은 단면에 따라 다릅니다. 단순한 프로파일은 하루 약 12,000m, 무겁고 복잡한 것은 300m 정도일 수 있습니다.
모든 컴파운드 배치는 압출기에 투입되기 전에 경도, 가황 특성, 기공을 검사합니다. 검사하지 않은 배치는 생산에 쓰지 않습니다.

압출 개스킷
최소 단면은 0.8 mm, 최대 폭은 75 mm입니다. 유지할 수 있는 최소 두께는 0.3 mm입니다.
부품 도면을 보내 주세요
도면, 샘플 또는 홈의 스케치를 보내 주세요. 압출이 맞는지, 어떤 컴파운드를 쓸지, 다이 비용이 얼마인지 알려 드립니다.