接合ガスケット
接合ガスケット 押出品をエンドレスループに
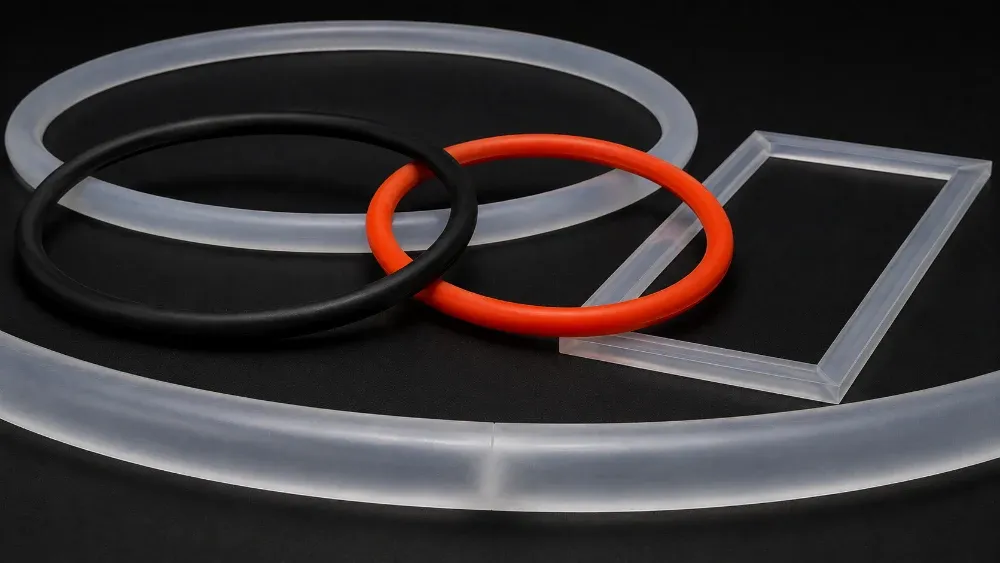
接合ガスケットは押出品から始まり、所定の長さに切断して両端をつなぎ、閉じたループにします。大型ガスケットなら成形品のわずかな費用で済むこともあります。
接合部の作り方
シリコーンの接合部は接着剤なし。薄いEPDMは接着剤を使用。
接合方法は材料と断面の厚さで決まります。
シリコーン
未加硫のシリコーン配合物でつなぎ、小型の接合金型で加硫します。接合部はシリコーン同士を加硫したもので接着剤を含まないため、ガスケットの他の部分と同じ圧縮性と耐熱性を保ちます。
シリコーンスポンジ
同じく成形で接合します。
EPDM、厚い断面
EPDM同士を加硫。厚い断面に適しています。
EPDM、薄い断面
シアノアクリレートで接着。接合部はプロファイルよりやや硬いものの、しっかり保持します。接着剤メーカーの上限に合わせ、この接合部の使用温度は80°Cとしています。
すべての接合部
すべての接合部を引張試験
接合部は100%検査します。一つずつ引っ張り、端の剥がれや接着部の欠陥がないか厳しく確認します。
良い接合部は非常に強く、試験ではプロファイル本体より強いこともあります。接合部がどこか分からないガスケットもあれば、細い線が見える程度のものもあります。
自社ラインで接合しない理由
RTVには完璧な条件が必要です。生産現場でそれが揃うことはまれです。
RTVの接合部は、適切な清掃、適正な圧力、十分な硬化時間があれば強くなります。しかし生産現場ではそのすべてを満たすことはまれです。結果は作業者によってばらつき、RTVは加硫済みシリコーンへの接着が弱く、ガスケットを伸ばして取り付ける際に接合部が外れることがあり、硬化待ちでラインが止まります。
当社の工場接合なら、その作業をお客様のラインから取り除き、すべてのループが同じ品質になります。
よくある質問
接合ガスケット
シリコーンでは使いません。シリコーンの接合部は未加硫のシリコーン配合物で作り、接合金型で加硫します。厚いEPDM断面はEPDM同士を加硫し、薄いEPDM断面はシアノアクリレートで接着します。